
板金プレス設計:ストリップレイアウトと打ち抜きのルール
プレス加工は、プレス機が動く前にすべてが決まっています。そのため、プレス部品の設計は、一般的な板金設計とは別の分野になります。ストリップのレイアウトが設計そのものであり、図面は、そのストリップの終端から出てくるものを記述したものにすぎません。
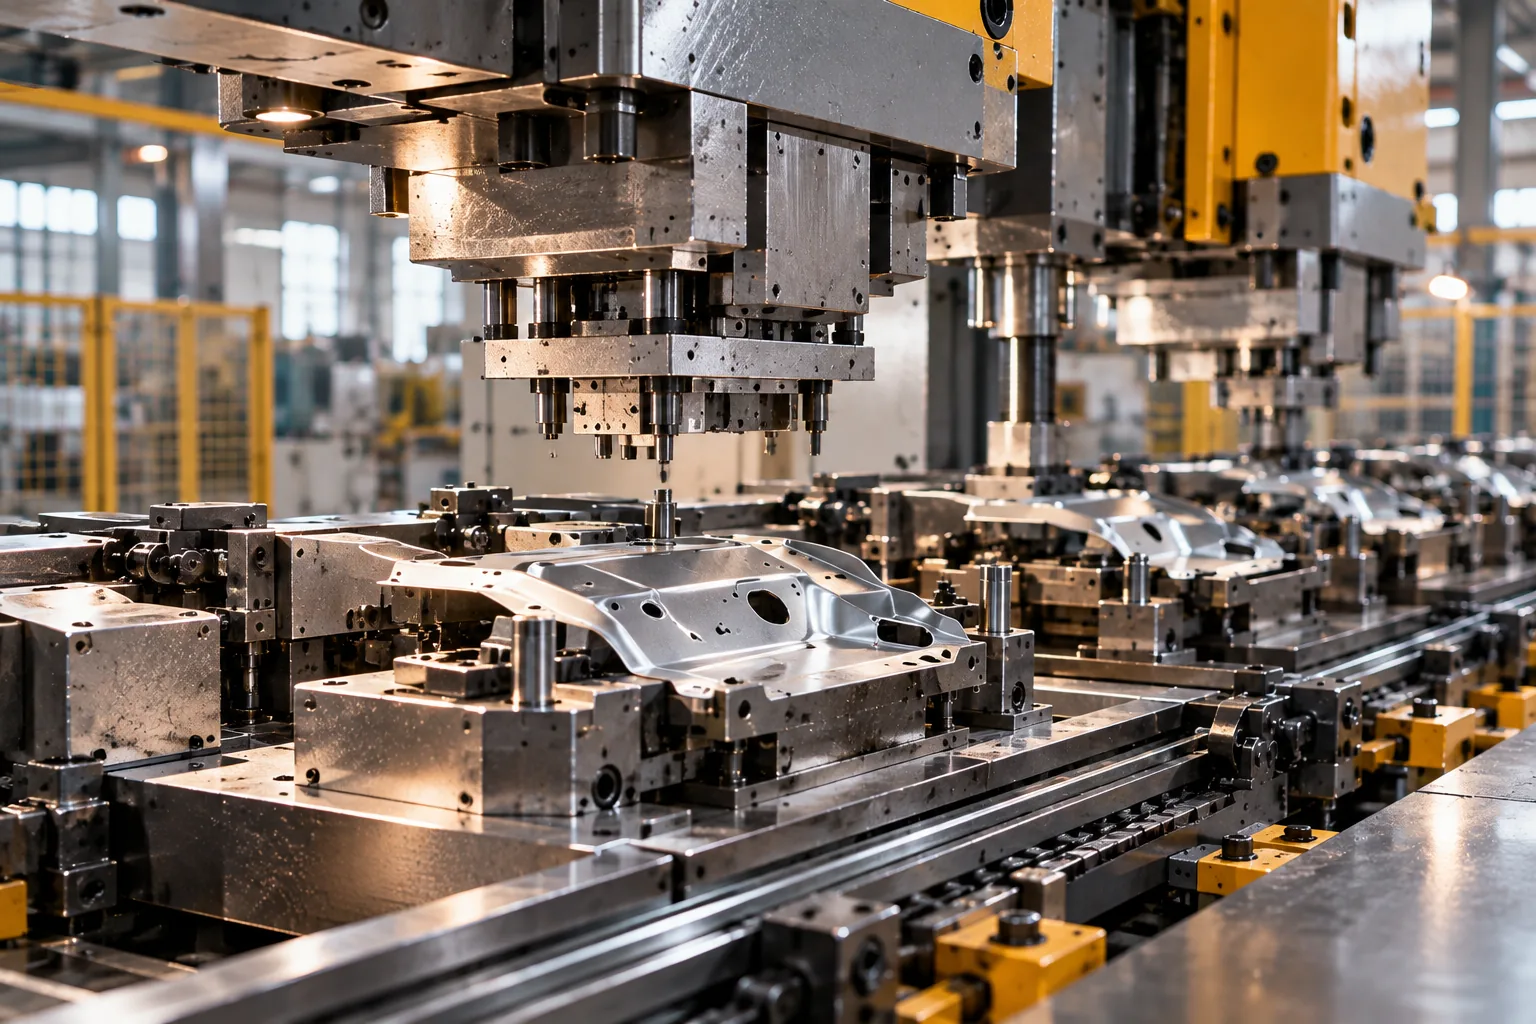
プレス部品の設計とは、ストリップ(帯状材料)の設計のことです。材料の幅と送りピッチ、ブリッジとパイロットの考え方、最小の打ち抜き穴径、曲げ逃げは、いずれも金型を切るときに確定します。だからこそ、図面の段階で正しく決めておく必要があります。後から追加する形状は、金型の改造費になります。
ストリップこそが設計です
順送金型は、一定の幅と一定のピッチでコイルを消費します。部品は、材料のブリッジで各ステーションを通して運ばれ、成形ステーションより前に係合するパイロット穴で位置を決められ、最後のトリム(切り離し)ステーションで初めて切り離されます。そのどれもが、材料コストを伴う形状の判断です。
ストリップの幅とピッチは、部品の面積にかかわらず、1 個あたりが消費する材料の量を決めます。ストリップの幅方向で 20 mm を無駄にするレイアウトは、金型の寿命のあいだ、毎ストロークでその 20 mm を無駄にし続けます。だからこそ、ストリップレイアウトの検討は、プレス加工の計画のなかでもっとも価値の高い技術的なチェックポイントになります。
そこから導かれるルール
| 項目 | ルール | 理由 |
|---|---|---|
| 最小の打ち抜き穴 | 一般に少なくとも約 0.8 × 板厚、かつ金型の限界を下回らないこと | 小さいパンチは、ガイド付きの構成でないと折れたり曲がったりする |
| 穴と端部の距離 | 少なくとも 1 × 板厚、曲げの近くではさらに大きく | これを下回ると、パンチが破断したり端部が変形したりする |
| 曲げ逃げ | 曲げ線の端に切り欠きまたはスリットを設ける | ないと、材料が曲げに引き込まれるときに破断する |
| トリム部のコーナー半径 | 材料の板厚以上 | 鋭いコーナーは金型を摩耗させ、寿命を縮める |
| バリの向き | 決めて、図面に明記する | バリは金型側に出る。嵌合と安全に影響する |
| トリム端に近い成形形状 | トリムステーションから離す | 成形後にトリムすると、成形が乱れる |
| 後回しにできる形状 | 後ろのステーションに移す | 前のステーションを作り直すより、ステーションを追加するほうが安い |
プレス部品の設計ルール
プレス部品が後工程を必要とする場合
すべてが金型の中に収まるわけではありません。タップ加工、皿座ぐり、インサートの圧入、そして第三軸を必要とするものは、通常は後工程です。その数量では、金型に組み込むほうが後から行うよりもはるかにコストがかかるからです。どの形状を金型に入れ、どれを後工程にするかを決めるのは、コストの計算であって、こだわりの話ではありません。
バレル研磨とバリ取りも、よくある後続の工程です。プレスで打ち抜いた端面はせん断面であり、その状態はパンチとダイのクリアランスで決まります。クリアランスが大きすぎると、荒れた端面と大きなバリになります。小さすぎると、摩耗が早まります。端面が機能を持つ場合、つまり摺動嵌合、シール面、ねじである場合は、端面の状態を図面に明記します。
見積もりのために、プレス部品と一緒に送っていただくもの
- 部品図に加えて、年間数量と想定されるプログラム期間。この二つが金型の判断を左右します。
- バリ側が問題になるかどうか、そして組立のなかでどちら向きにするか。
- 機能を持つ箇所の端面状態。一般的な「バリ取り」の注記ではなく、その端面の状態です。
- 後工程ではなく、金型内で成形しなければならない形状。
- 検査の要求。初品(ファーストアーティクル)は通常行いますが、継続的な寸法レポートは別途の見積もりになります。
よくあるご質問
打ち抜ける最小の穴はどれくらいですか?
材料と板厚によります。実際上の下限は、パンチが弱くなる手前で、通常は板厚のおよそ 0.8 倍です。これを下回る場合は、穴はドリルで開けるか、設計を変えるほうが適切です。壊れやすいパンチを量産用の金型に入れることは、払い続けることになるメンテナンスの問題です。
プレス部品に曲げ逃げは必要ですか?
材料の端まで達する曲げには必要です。切り欠きやスリットがないと、材料が曲げに引き込まれるときに破断します。逃げは、ブランクの一部として設計に織り込むのは安く、後から金型に追加するのは高くつきます。
部品はいつレーザー切断からプレス加工に切り替わりますか?
1 個あたりの削減額が金型を回収する数量です。それは経験則ではなく計算です。穴や成形形状の多い部品は、単純な平板よりも 1 個あたりの削減額がはるかに大きいので、回収も早くなります。図面と年間数量をお知らせいただければ、計算します。
金型を製作したあとに形状を追加できますか?
多くの場合できます。ステーションの追加、成形の調整、トリムの変更などです。一般に経済的でないのは、ストリップレイアウトが変わる変更です。レイアウトは金型ブロックと送りに組み込まれているからです。だからこそ、金型を切る前にレイアウトを正式に承認します。
プレス部品の端面の状態は、どう管理しますか?
パンチとダイのクリアランスで管理します。これは金型を製作するときに設定し、その寿命を通して維持します。端面が機能を持つ場合、つまりシール面、ねじ、摺動嵌合である場合は、せん断面で間に合うと勝手に考えず、仕上げた端面を指定してください。
図面を送れば、確かな回答が返ります
技術者がモデルの製造性を確認し、数量を反映した見積もりを返します。価格を左右するDFM指摘も添えます。