
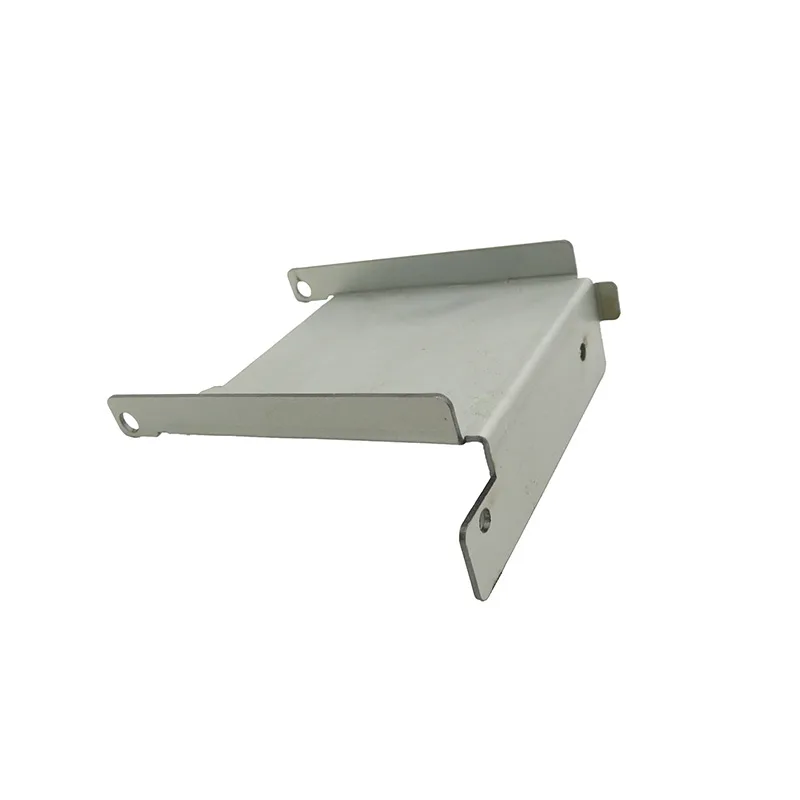
部品
材料:SGCC亜鉛めっき鋼板 2 mm。ガセット付き形状の剛性と作業環境での防錆のため選択。折り曲げブラケット約 300 × 200 mm/脚、ガセット付き、片面にリニアレール用取付穴、別面にプリンター本体フレーム用固定穴。
要求はお客様の較正手順から来ました:2本のレールは公差内で平行でなければならず、超過すると印刷物に層ずれとして現れます。板金ブラケットに着地するシステムレベルの要求です。
剛性より穴位置が重要だった理由
ブラケットは通常の尺度で十分に剛性があります。小さなガセット付き部品で荷重も大きくありません。できなかったのは、レール取付穴を緩く位置決めすることです。穴位置誤差はレールを回転させ、回転したレールは造形領域全体で0.1 mm 単位の印刷不良を生みます。
これが通常の設計優先順位を逆転させました。剛性のための材料追加ではなく、仕事は基準戦略に向かいました。レール穴を折り曲げ端面ではなく打ち抜き基準穴から位置決めし、本体側の穴を同じ基準穴に合わせ、2つのインターフェースを直接対応させました。
成形と仕上げ
| 判断 | 理由 |
|---|---|
| ガセットは溶接でなく成形 | 成形ガセットは熱を入れない=歪みも入れない |
| レール穴は打ち抜き基準穴から | 折り曲げ端面の状態への依存を排除 |
| 本体側穴も同じ基準穴から | 2つのインターフェースの関係を直接保持 |
| 曲げ角度を別項目で指定 | 300 mm での0.5°の角度誤差はレール位置誤差として目に見える |
| 亜鉛は圧延皮膜のまま | 穴縁や接合面に皮膜が積上がらない |
検査
初品では穴位置を基準穴から、2つの取付面の間の角度、レール取付面の平面度を測定しました。穴位置と面角度が揃ってレールの平行を決めるため、片方だけの検査では要求を実証できません。
残差はお客様の較正が受け止めるため、最終的な受入試験は印刷物です。私たちの立場は、較正を可能にするブラケット幾何を保つことであり、印刷結果を約束することではありません。この境界を明示することが技術的な対話の一部です。
応用できる要点
- 機械フレームでは穴位置公差が機械の精度に伝播します。機械仕様として扱う。
- 合致する特徴は打ち抜き基準穴から位置決めし、外形を経由せず2つのインターフェースを直接対応させる。
- 歪みの修正が高くつく場所では、ガセットを溶接でなく成形する。
- ブラケットが保つものと、お客様の較正が仕上げるものの境界を明示する。