
SOUS-PROCÉDÉ 08 — Tôle CNC
Soudage par points
Le soudage par résistance (RSW) joint des tôles métalliques superposées en faisant passer un courant intense à travers des pointes d'électrode en cuivre à des points de contact précis — sans fil d'apport ni gaz protecteur. Avec des temps de cycle aussi rapides que 0,1 seconde par point, le RSW est la méthode de jointure la plus rapide pour les assemblages en grande série où la résistance structurelle du joint à recouvrement prime sur l'apparence continue de la couture.
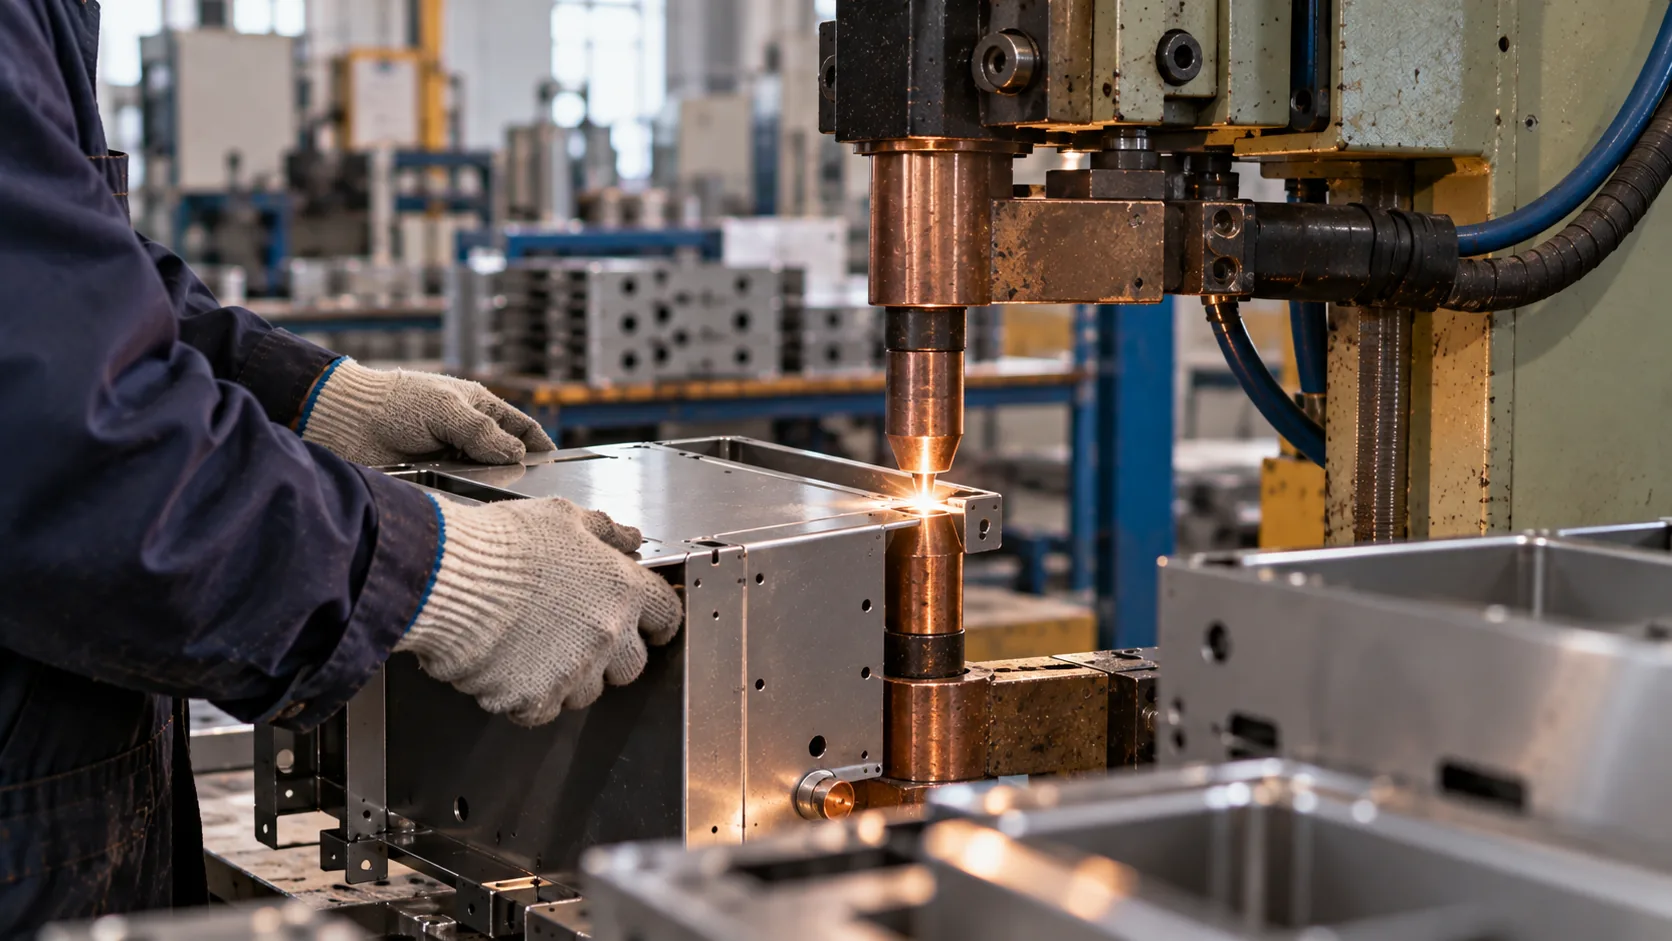
Spécifications
Épaisseur max.0,3 mm – 5,0 mm
Force de l'électrodeJusqu'à 5,5 kN
Temps de cycle0,1 s à 0,5 s par point
MatériauxAcier laminé à froid, galvanisé, inox, aluminium
Capacités
Cycle de jointure le plus rapide — 0,1 s par point
Aucun métal d'apport ni gaz protecteur requis
Adapté à la production en grande série
Résistance structurelle constante du joint à recouvrement
Soudage par points vs autres méthodes de jointure
Comparaison multi-paramètres pour vous aider à choisir le bon procédé de joint pour votre application.
| Paramètre | Par points (RSW) | TIG (GTAW) | MIG (GMAW) | Laser |
|---|---|---|---|---|
| Vitesse de soudage | Très rapide — 0,1–0,5 s/point | Lente — rythme manuel, 50–300 mm/min | Modérée — 1 000–3 000 mm/min | Très rapide — 10–5 000 mm/min |
| Largeur de ZAT | Très étroite — <1 mm | Étroite — 1–2 mm | Modérée — 3–5 mm | Ultra-étroite — <1 mm |
| Distorsion | Très faible | Faible | Modérée | Minimale |
| Métal d'apport | Aucun | Facultatif | Obligatoire | Aucun |
| Automatisation | Entièrement automatisé | Manuel / semi-automatique | Semi-automatique / automatique | Entièrement automatisé |
| Apparence | Limitée — marques de points uniquement | Excellente — cordon lisse en pièces de monnaie empilées | Bonne — légères ondulations | Excellente — couture esthétique |
| Idéal pour | Assemblages de tôle en grande série | Qualité alimentaire, sanitaire, joints visibles | Soudures structurelles à grande vitesse | Coffrets de précision, pièces à paroi fine |
Blog et articles
 8 moyens éprouvées de réduire les coûts de tôlerie sans sacrifier la qualitéDe l'optimisation du rayon de pliage à l'engrangement des matériaux — huit stratégies concrètes de conception et d'approvisionnement qui réduisent les coûts tout en maintenant les performances des pièces.Lire la suite
 DFM pour la tôlerie : règles de conception essentielles qui réduisent les coûts et préviennent les défauts de productionRègles de conception pour la fabrication de tôlerie — tailles minimales de trous, rayons de pliage, distances au bord, conception languette-fente et erreurs courantes qui provoquent rebuts et retouches.Lire la suite
Prêt à démarrer ?
Téléversez votre design pour un devis avec analyse DFM — nos ingénieurs répondent sous 24 heures.