
SOUS-PROCÉDÉ 07 — Tôle CNC
Soudage MIG
Les cellules de soudage MIG (Metal Inert Gas / GMAW) automatisées délivrent des soudures rapides et homogènes pour les coffrets et supports de production. Le MIG dépose 2 à 3 fois plus vite que le TIG avec une excellente profondeur de fusion, ce qui en fait le procédé de choix pour les joints structurels sur l'acier au carbone, l'inox et l'aluminium. Nous réalisons des coutures continues étanches permettant des coffrets classés IP65, associées à des inspections par rayons X sur les assemblages critiques.
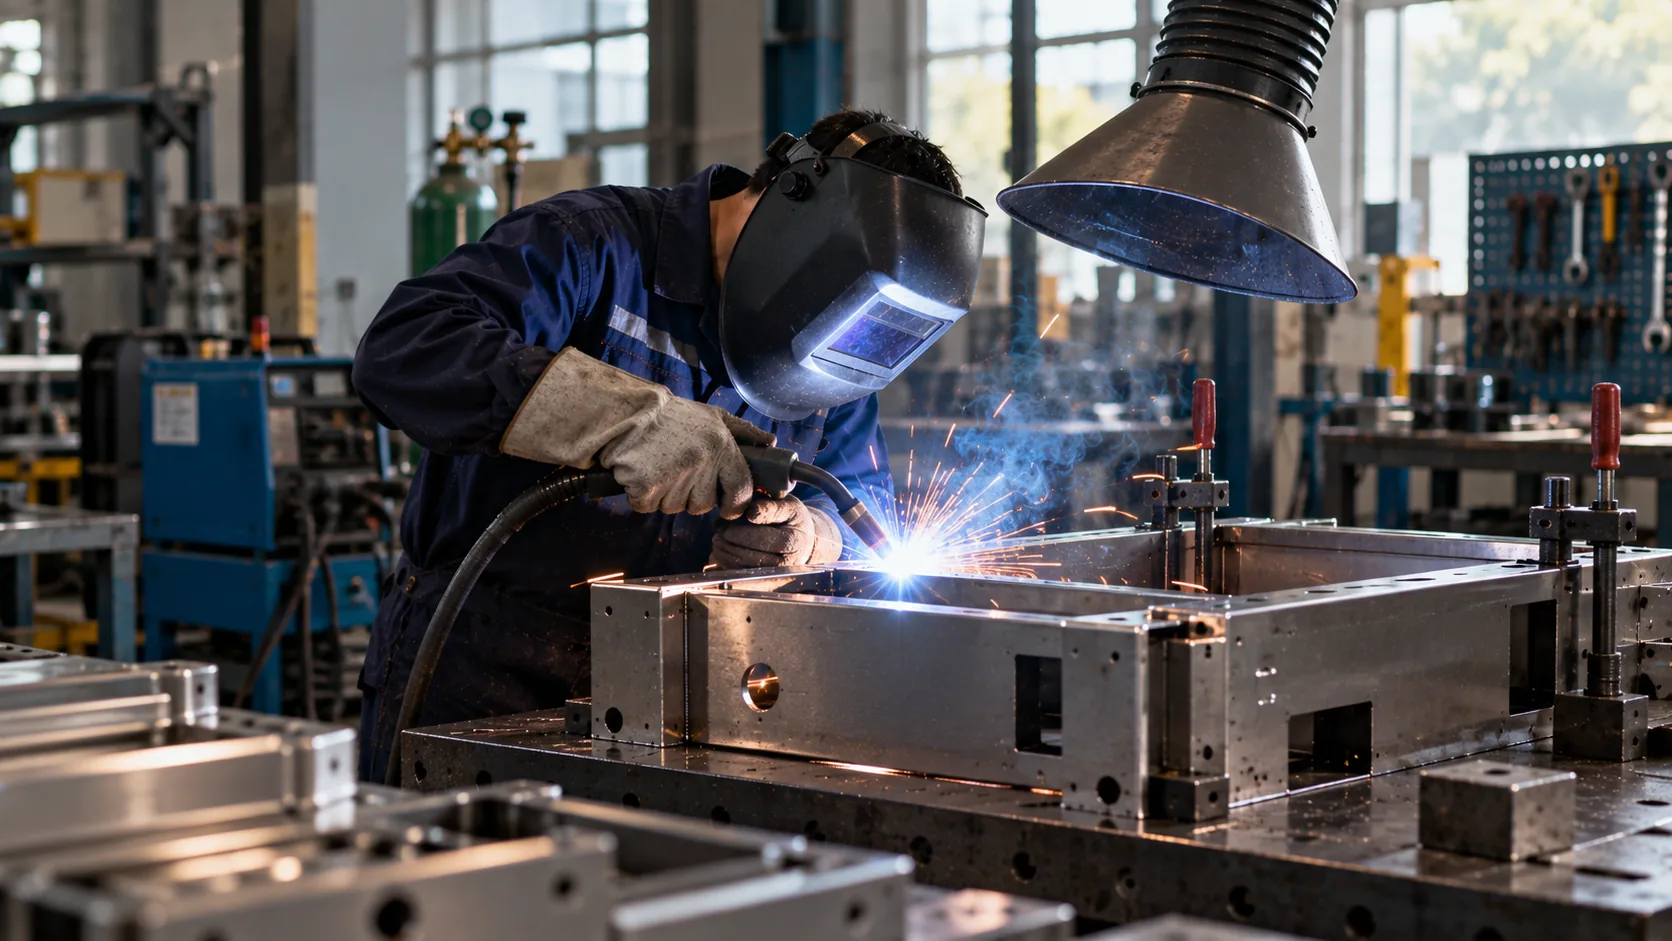
Spécifications
Type de procédéMIG (GMAW) / MAG
Plage de matériauxAluminium, SUS304, Acier au carbone
Classement IPPermet l'étanchéité de coffrets jusqu'à IP65
Qualité du cordonInspection par rayons X disponible
Capacités
2 à 3 fois plus de dépôt que le TIG
Automatisé pour des séries de production homogènes
Capacité d'étanchéité IP65
Capacité multi-matériaux (acier, inox, aluminium)
MIG vs autres méthodes de soudage
Comparaison multi-paramètres pour vous aider à choisir le bon procédé de joint pour votre application.
| Paramètre | MIG (GMAW) | TIG (GTAW) | Par points (RSW) | Laser |
|---|---|---|---|---|
| Vitesse de soudage | Modérée — 1 000–3 000 mm/min | Lente — rythme manuel, 50–300 mm/min | Très rapide — 0,1–0,5 s/point | Très rapide — 10–5 000 mm/min |
| Largeur de ZAT | Modérée — 3–5 mm | Étroite — 1–2 mm | Très étroite — <1 mm | Ultra-étroite — <1 mm |
| Distorsion | Modérée | Faible | Très faible | Minimale |
| Métal d'apport | Obligatoire | Facultatif | Aucun | Aucun |
| Automatisation | Semi-automatique / automatique | Manuel / semi-automatique | Entièrement automatisé | Entièrement automatisé |
| Apparence | Bonne — légères ondulations | Excellente — cordon lisse en pièces de monnaie empilées | Limitée — marques de points uniquement | Excellente — couture esthétique |
| Idéal pour | Soudures structurelles à grande vitesse | Qualité alimentaire, sanitaire, joints visibles | Assemblages de tôle en grande série | Coffrets de précision, pièces à paroi fine |
Blog et articles
 DFM pour la tôlerie : règles de conception essentielles qui réduisent les coûts et préviennent les défauts de productionRègles de conception pour la fabrication de tôlerie — tailles minimales de trous, rayons de pliage, distances au bord, conception languette-fente et erreurs courantes qui provoquent rebuts et retouches.Lire la suite
 Comment fonctionne le devis en tôlerie : une analyse complète des coûts pour les acheteursComprendre comment sont calculés les devis en tôlerie vous aide à négocier plus intelligemment, comparer équitablement les fournisseurs et réduire le coût par pièce. Voici exactement ce qui entre dans un devis.Lire la suite
Prêt à démarrer ?
Téléversez votre design pour un devis avec analyse DFM — nos ingénieurs répondent sous 24 heures.