
Insertos autoblocantes en chapa metálica
Los insertos convierten chapa fina en algo a lo que se puede atornillar. También fallan de una forma concreta y predecible cuando la chapa es demasiado fina, el agujero está demasiado cerca de un borde, o el inserto acaba dentro de una caja que ya estaba cerrada.
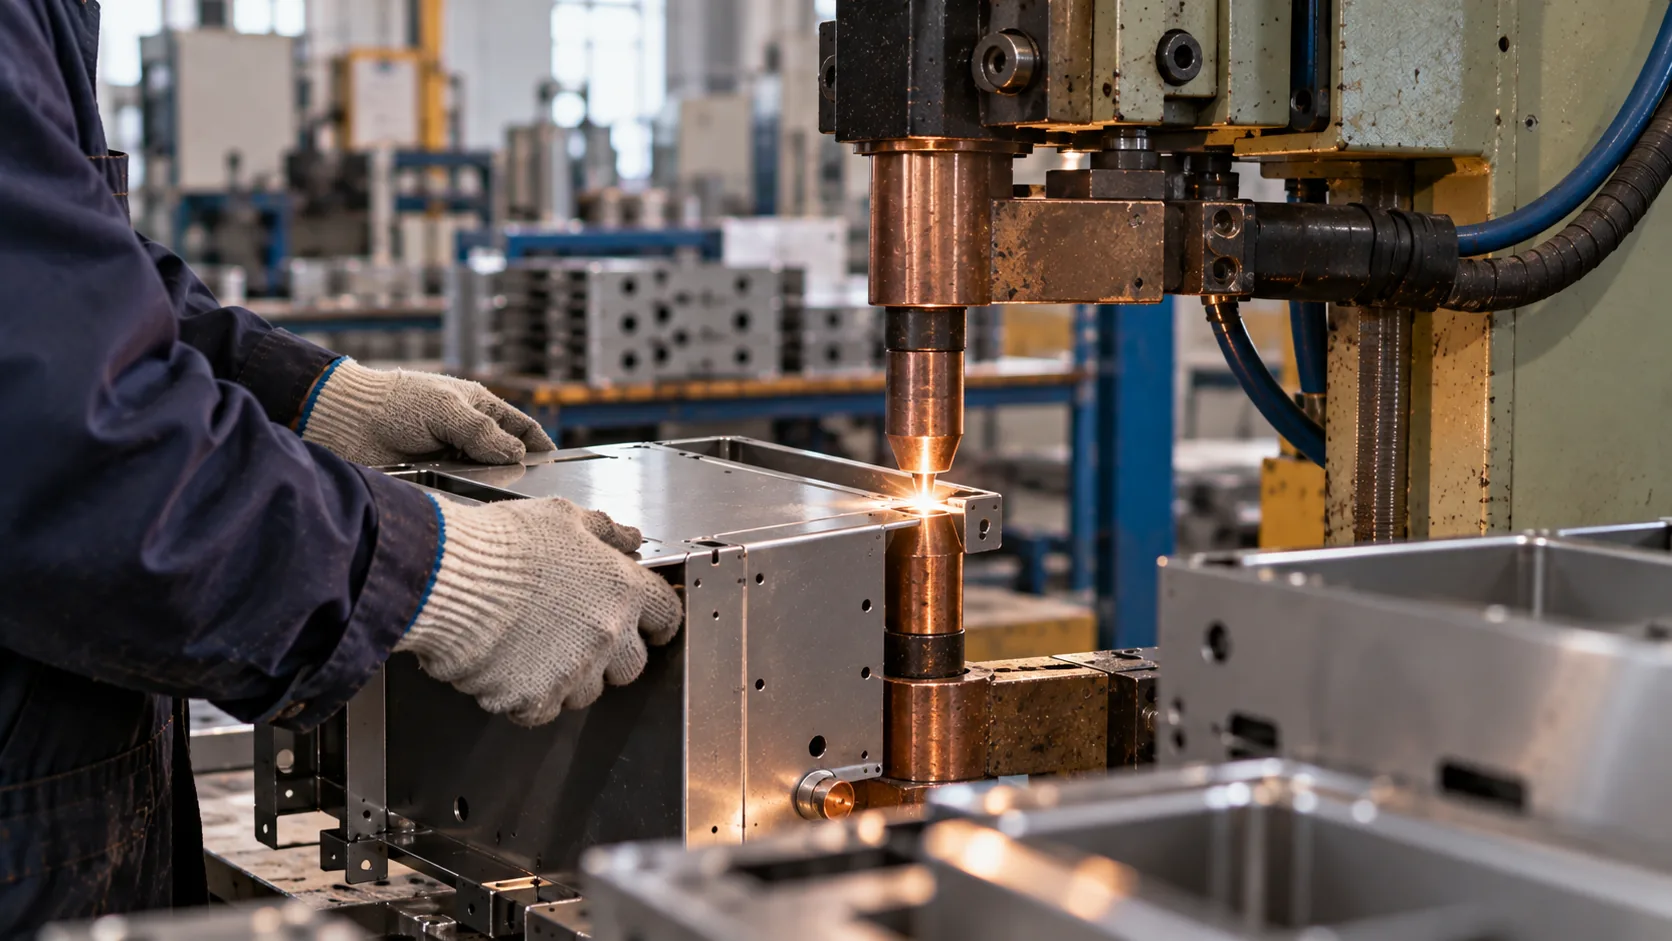
Los insertos autoblocantes necesitan tres cosas del diseño: espesor de chapa suficiente para que el moleteado desplace material, distancia al borde suficiente para sujetar el herraje, y acceso de prensa en el momento de instalarlo. Si falla una de las tres, el inserto se arranca, gira o directamente no se puede prensar.
El espesor y el tamaño del agujero no son sugerencias
Un herraje autoblocante funciona desplazando un pequeño volumen de material de la chapa hacia una ranura socavada en el cuerpo del herraje. Ese mecanismo necesita material, y por eso cada familia de insertos tiene un espesor mínimo de chapa por debajo del cual el clinchado no puede desarrollar la fuerza de retención para la que está especificado.
El tamaño del agujero está igual de fijado. El fabricante del inserto especifica un agujero con una tolerancia, y el moleteado o el resalte hexagonal está dimensionado para desplazar material dentro de ese anillo concreto. Sustituirlo por un agujero de tamaño cómodo del plano anula el mecanismo: si es demasiado grande, el herraje gira; si es demasiado pequeño, no asienta.
Distancia al borde y la cuestión del arranque
La carga sobre un inserto entra en la chapa que lo rodea. Si el agujero está demasiado cerca de un borde o de otro agujero, no hay material suficiente para soportar esa carga y la chapa se deforma antes que el herraje. Cada familia de insertos publica una distancia mínima de centro a borde, y normalmente es mayor de lo que esperan los diseñadores.
Cuando la carga es alta o la chapa es fina, la alternativa es una tuerca cautiva soldada a una placa de refuerzo, un jefe roscado, o simplemente más espesor local. Cada opción tiene un coste, y cada una hay que decidirla antes de cortar la pieza, porque todas cambian el agujero y a veces la geometría.
| Síntoma | Causa probable | Prevención |
|---|---|---|
| El inserto gira en servicio | Agujero demasiado grande, o espesor de chapa insuficiente | Respetar la tolerancia de agujero especificada; comprobar el espesor mínimo |
| El inserto se arranca bajo carga | Distancia al borde o separación entre agujeros demasiado pequeña | Aumentar el nervio, o añadir espesor local |
| El inserto sobresale o no asienta | Tamaño de agujero incorrecto, o rebaba en el agujero | Especificar el agujero y el estado del borde; desbarbar antes de prensar |
| No se puede prensar el inserto | Sin acceso de prensa tras el montaje | Planificar la secuencia de montaje antes de colocar insertos dentro de secciones cerradas |
| El recubrimiento ensucia la rosca | Inserto prensado antes del acabado, sin enmascarado | Decidir el orden: prensar después del recubrimiento, o enmascarar la rosca |
Problemas de insertos y sus causas reales
La secuencia de montaje es la restricción de diseño
Un inserto dentro de una sección de caja cerrada no se puede prensar una vez cerrada la caja. Escrito parece obvio, y es uno de los cambios de diseño tardíos más frecuentes que vemos, porque en un ensamblaje de CAD todas las piezas coexisten y la secuencia es invisible.
La disciplina que lo evita es sencilla: anotar el orden en que se construye el conjunto, y luego recorrer cada inserto y cada herraje en ese orden y confirmar que hay acceso de herramienta en ese momento. Donde no lo hay, la opción es mover el inserto, mover la unión, o dejar un agujero de acceso que se cierra después.
- Confirmar el acceso de prensa en el orden real de montaje, no en el modelo.
- Cuando un inserto tenga que prensarse antes del recubrimiento, hay que contar con enmascarar la rosca.
- Prensar después del recubrimiento protege la rosca, pero puede dañar la película alrededor del inserto.
- El giro y el arranque son ambos mecánicos; especificar un inserto mayor no resuelve un problema de espesor.
Preguntas frecuentes
¿Qué espesor de chapa necesito para un inserto?
Lo fija la familia de insertos, no una regla general, y el fabricante publica un mínimo para cada referencia. Como orientación, la mayoría de tuercas y espárragos estándar necesitan al menos alrededor de 1 mm, y las roscas mayores necesitan más. Envíe la referencia y lo confirmamos con la chapa que haya especificado.
¿Los insertos se prensan antes o después del recubrimiento?
Normalmente después, para que la rosca quede limpia y el inserto no se hornee. Eso significa que el inserto no queda recubierto, que es lo que se suele querer para una toma de tierra o para una rosca. Cuando el inserto tiene que recubrirse por estética, enmascarar la rosca es el compromiso.
¿Cuál es la distancia mínima al borde para un inserto?
Mayor de lo que suponen la mayoría de los planos, y depende del inserto y de la carga. Cada familia publica una cifra de centro a borde; por debajo de ella, la chapa se deforma alrededor del herraje en lugar de ser el herraje quien soporta la carga. Cuando el plano no permite esa distancia, añada espesor local en lugar de ignorarla.
¿Puedo usar una tuerca remachable en su lugar?
A menudo sí: una tuerca remachable necesita menos acceso de prensa porque se coloca desde un solo lado, lo que facilita los conjuntos cerrados. Normalmente soporta menos carga y sobresale de la chapa, así que es una decisión de ajuste y función tanto como de coste. Se ofrecen las dos.
¿Suministran ustedes los herrajes o los ponemos nosotros?
Cualquiera de las dos. Podemos conseguir insertos estándar y prensarlos según su plano, lo que concentra en un solo sitio la responsabilidad del agujero y del inserto. Cuando el herraje lo suministra usted con una referencia concreta, prensamos a esa referencia e informamos de los que no asienten.
Envíe el plano y reciba una respuesta real
Un ingeniero revisa la fabricabilidad de su modelo y devuelve una cotización desglosada, con las observaciones de DFM que cambiarían el precio.