
Guía de diseño de chapa metálica
Esta guía sigue el orden en que de verdad diseñaríamos: primero el espesor, después el material, luego la geometría, la unión y por último el acabado. Con ese orden, la pieza es fabricable casi por construcción. Con el orden equivocado, cada decisión posterior pelea contra una anterior.
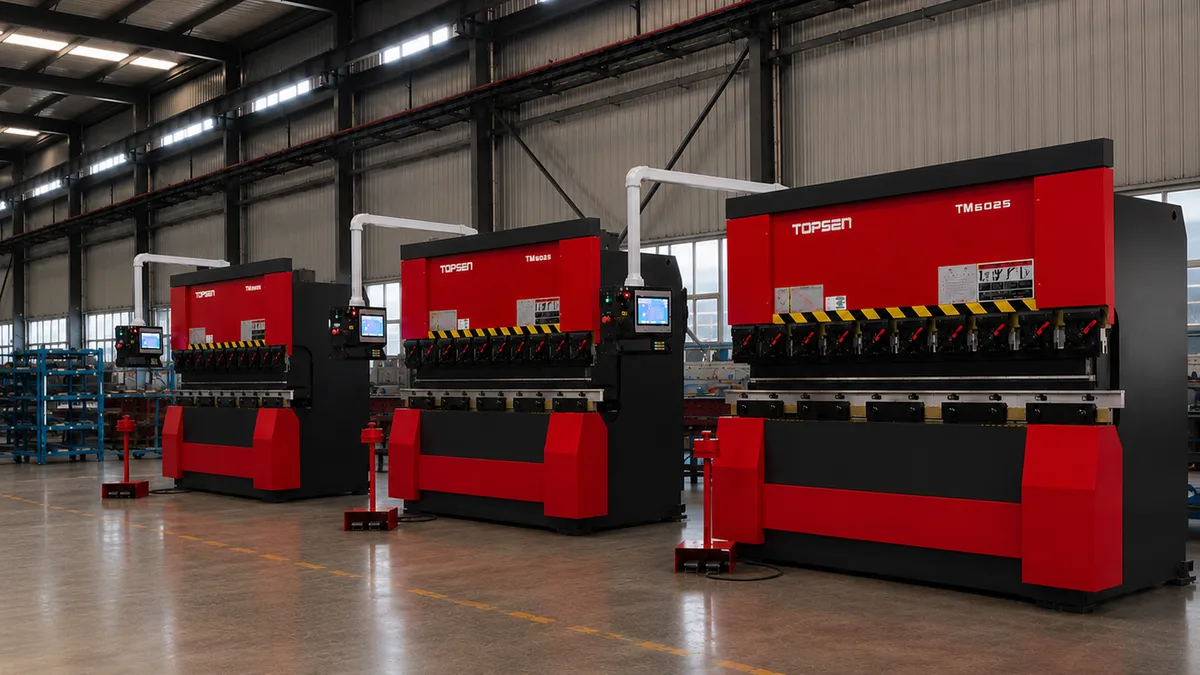
Un diseño de chapa metálica sólido parte del espesor y construye la geometría alrededor de él: radios de plegado iguales o superiores al mínimo del material, pestañas lo bastante largas para el utillaje, taladros separados de las zonas de pliegue, herrajes colocados donde se puedan prensar y un acabado elegido para el entorno, no aplicado al final.
01Paso 1 — Espesor
El espesor es la decisión raíz. Fija el tamaño mínimo de taladro, el radio interior mínimo, la pestaña mínima, el radio de plegado disponible, el tonelaje de prensa necesario y la tolerancia que el proceso puede mantener. Como condiciona todo lo que viene después, también es la decisión que más a menudo se toma a la ligera y la más cara de revisar.
Elija la sección más fina que cumpla el requisito estructural y de durabilidad, y añada rigidez con geometría en lugar de con masa. Un nervio conformado, un dobladillo, una pestaña retornada o un cambio de sección suele aportar más rigidez por gramo que subir un espesor — y no aprieta todas las demás restricciones de diseño.
02Paso 2 — Material
El material se elige por el entorno y por la conformación que tiene que soportar, en ese orden. La exposición corrosiva, el contacto con alimentos, el presupuesto de peso, los ciclos térmicos, la soldabilidad y la compatibilidad con el acabado eliminan opciones antes de que se considere siquiera el coste.
El material habitual con el que conformamos a diario abarca acero laminado en frío (SPCC), grados con recubrimiento de zinc (SGCC, SECC), acero inoxidable 304 y 316/316L, aluminio 5052 y 6061, y cobre y latón para piezas eléctricas y decorativas. Cada uno tiene una personalidad de conformabilidad que conviene conocer: el 5052 se plega de forma mucho más indulgente que el 6061, y el inoxidable austenítico se endurece por deformación a medida que se conforma.
03Paso 3 — Geometría
- Diseñe cada esquina interior con un radio de al menos la mitad del espesor del material.Mantenga los diámetros de taladro iguales o superiores al espesor del material; suba para los taladros roscados.Coloque los taladros al menos a 2.5 × espesor más el radio interior de la línea de pliegue, o añada un alivio.Mantenga las pestañas lo bastante largas para la matriz en V; las pestañas cortas cuestan un cambio de utillaje.
- Estandarice un único radio interior de plegado en toda la pieza para evitar preparaciones de utillaje adicionales.Evite secciones de caja cerradas que aún tenga que soldar por dentro; deje acceso para la antorcha.Dé a los paneles grandes sin soporte una forma rigidizadora — un nervio, un escalón o un dobladillo — en lugar de más espesor.
04Paso 4 — Fijación y unión
Cómo se une una pieza a sus vecinas es una decisión de diseño con un coste de fabricación asociado. La soldadura es fuerte y permanente, pero añade calor y distorsión; los insertos autoinsertables dan una rosca de máquina en chapa fina, pero necesitan un espesor mínimo, distancia al borde y acceso para la prensa; el remachado va bien con materiales mixtos; y los elementos de fijación desmontables son más baratos de prever en el diseño que de añadir a posteriori.
Hay dos trampas que se repiten. La primera es un inserto colocado dentro de una cavidad que se suelda cerrada tras el montaje — no hay acceso para la prensa, así que el diseño tiene que cambiar. La segunda es una soldadura especificada sin decir si es estructural o estética; son uniones muy distintas, con costes muy distintos.
05Paso 5 — Acabado y estado del borde
Los acabados se eligen primero por su función: exposición a niebla salina, abrasión, conductividad eléctrica, igualación de color y aspecto, en ese orden. La pintura en polvo va bien para un color duradero sobre acero; el anodizado transforma la superficie del aluminio en lugar de recubrirla; el cincado y el niquelado protegen el acero con aspecto y coste distintos; el cepillado y el arenado son acabados mecánicos que se leen de forma distinta según la aleación.
Planifique el enmascarado en la fase de diseño. Las roscas, los puntos de puesta a tierra, las zonas de contacto conductoras y las superficies que deban seguir siendo dimensionalmente exactas tras el recubrimiento tienen que quedar identificadas — si no, se descubren como no conformidades.
06La revisión de diseño que más dinero ahorra
El momento más rentable de cualquier proyecto de chapa metálica es la revisión entre el CAD final y el compromiso con el utillaje. En ese punto, una observación de fabricabilidad no cuesta nada; tres semanas después, la misma observación cuesta una modificación del troquel, un nuevo envío y un retraso del calendario. Envíe el modelo y el plano a una revisión DFM antes de congelar el diseño, no después.
Preguntas frecuentes
¿Debo usar acero de 1.5 mm o de 2 mm?
Elija por la exigencia de servicio y después compruebe las restricciones. Pasar de 1.5 a 2 mm sube a la vez el tamaño mínimo de taladro, el radio interior mínimo, la pestaña mínima y la fuerza de plegado. Si el motivo del aumento es la rigidez, un nervio conformado suele ser la respuesta más barata.
¿Qué material conviene para una envolvente de exterior?
Para exposición prolongada, acero inoxidable 304 o 316, o acero con un recubrimiento protector adecuado. El acero con recubrimiento de zinc y pintura en polvo suele ser la respuesta rentable; el 316 se reserva para ambientes marinos o químicamente agresivos, donde el sobrecoste se justifica por la vida útil.
¿Cómo diseño una pieza para pintura en polvo?
Dé a cada zona que no quiera recubrir un sitio donde enmascararse, acepte los puntos de contacto con el bastidor aunque dejen marcas visibles, y recuerde que el recubrimiento añade espesor a toda superficie dentro de la línea de visión. Díganos qué roscas y superficies de contacto deben seguir siendo conductoras.
¿Puedo mezclar materiales en un mismo conjunto?
Sí, pero gestione las consecuencias. Materiales distintos se dilatan a ritmos distintos, y metales disimilares en un ambiente húmedo forman un par galvánico. Cuando ambas cosas sean inevitables, use una barrera, un recubrimiento o una arandela aislante, e indíquelo en el plano.
¿Cuándo debo dejar de diseñar y pedir una revisión DFM?
Antes de congelar el diseño, no después de la primera pieza. Una revisión sobre un modelo casi final detecta los problemas caros — pestañas cortas, taladros mal situados, soldaduras inaccesibles, tolerancias demasiado ajustadas — mientras todavía son un cambio de cinco minutos.
Envíe el plano y reciba una respuesta real
Un ingeniero revisa la fabricabilidad de su modelo y devuelve una cotización desglosada, con las observaciones de DFM que cambiarían el precio.