
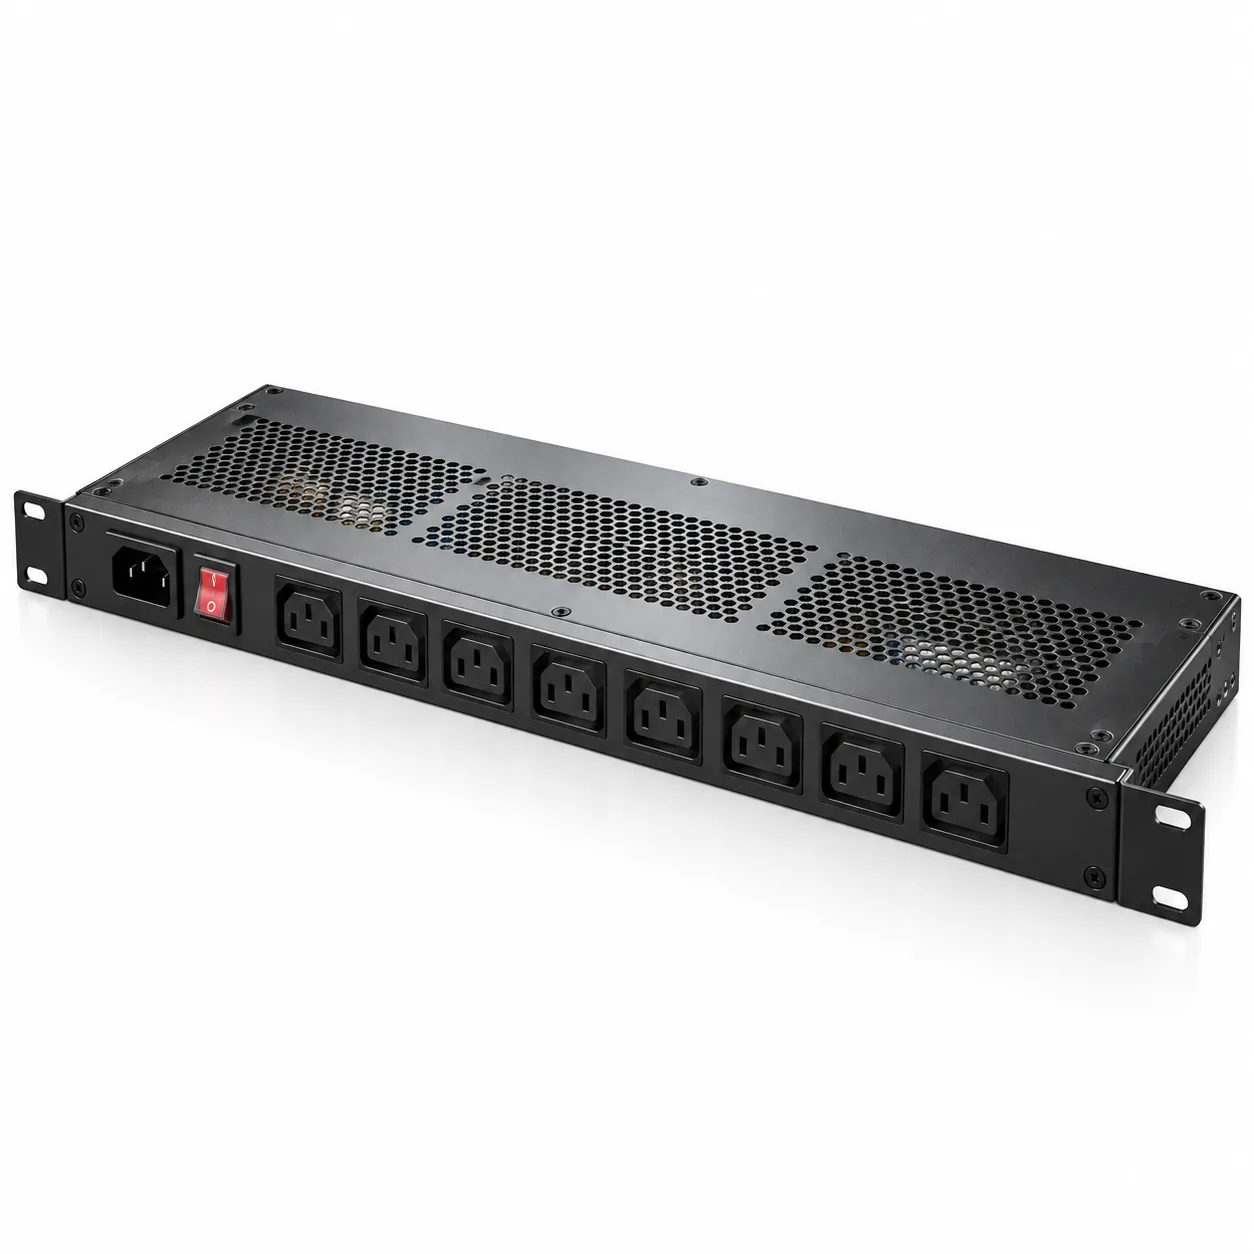
La pieza
| Elemento | Detalle |
|---|---|
| Aplicación | Unidad de distribución de energía rack 1U, bastidor de 19 pulgadas |
| Material | Acero laminado en frío (SPCC), 1,2 mm |
| Ruta | Corte por láser de fibra, plegado CNC, soldadura por puntos en los dobleces de brida |
| Ventilación | Panel superior perforado según un área abierta acordada |
| Acabado | Recubrimiento en polvo RAL estándar, borne de tierra y contactos de carril enmascarados |
| Interfaz | Panel frontal de 19 pulgadas, separación de carriles EIA-310, entrada de cable trasera |
| Operaciones secundarias | Pernos PEM para el soporte interno, serigrafía en el panel frontal |
Tres cotas fijas y una libre
La separación de carriles y la anchura del panel frontal son norma, así que fueron el dato. El busbar interno era un componente comprado con holguras publicadas, y fijó la altura interior. El área de ventilación era un requisito térmico y fijó la proporción abierta del panel superior. La profundidad era la única cota realmente libre.
Diseñar en ese orden colocó el panel frontal y los agujeros de montaje desde la interfaz del rack y no desde la esquina de la bandeja — la diferencia entre una unidad que entra deslizando y otra que necesita herramienta de apremio. La cadena de tolerancias corrió desde la brida de montaje hacia atrás; la brida y su conformado fueron las dos características ajustadas.
Por dónde fue la conversación DFM
El primer plano mostraba un panel superior perforado con generosa área abierta y sin rigidización. Una bandeja 1U con tanta materia retirada se tuerce al atornillarla al bastidor, y el panel frontal ya no queda a escuadra en el hueco — un problema estético y funcional a la vez.
Dos cambios lo resolvieron sin reducir el área abierta. Un nervio conformado poco profundo cruza la bandeja tras el panel frontal, y los dobleces laterales se alargaron para llevar la carga del carril hasta el fondo. Ambas son operaciones de conformado en el mismo programa; ninguna añadió espesor ni una pieza.
- El nervio reemplazó una propuesta de subir de 1,2 a 1,5 mm, que habría cambiado la carga en carril y el utillaje.
- La perforación se cortó con láser en lugar de troquelar, porque el patrón seguía acordándose cuando se necesitaban las primeras unidades.
- Los pernos PEM se pusieron antes de soldar por puntos el panel superior; después ya no hay acceso de prensa.
Inspección y entrega
Los agujeros del panel frontal y la separación de carriles se midieron en la primera pieza como patrón, no como cotas sueltas, porque así se usan. La planitud de la bandeja se comprobó a lo largo de su longitud con la unidad montada, que es la condición que importa dentro del bastidor.
Las unidades se enviaron montadas, con los pernos del soporte interno puestos y el panel frontal serigrafiado. La tornillería se apretó y verificó antes de embalar en lugar de ir en bolsa suelta — un perno que se afloja en tránsito es un cortocircuito, no una pieza que falta.