
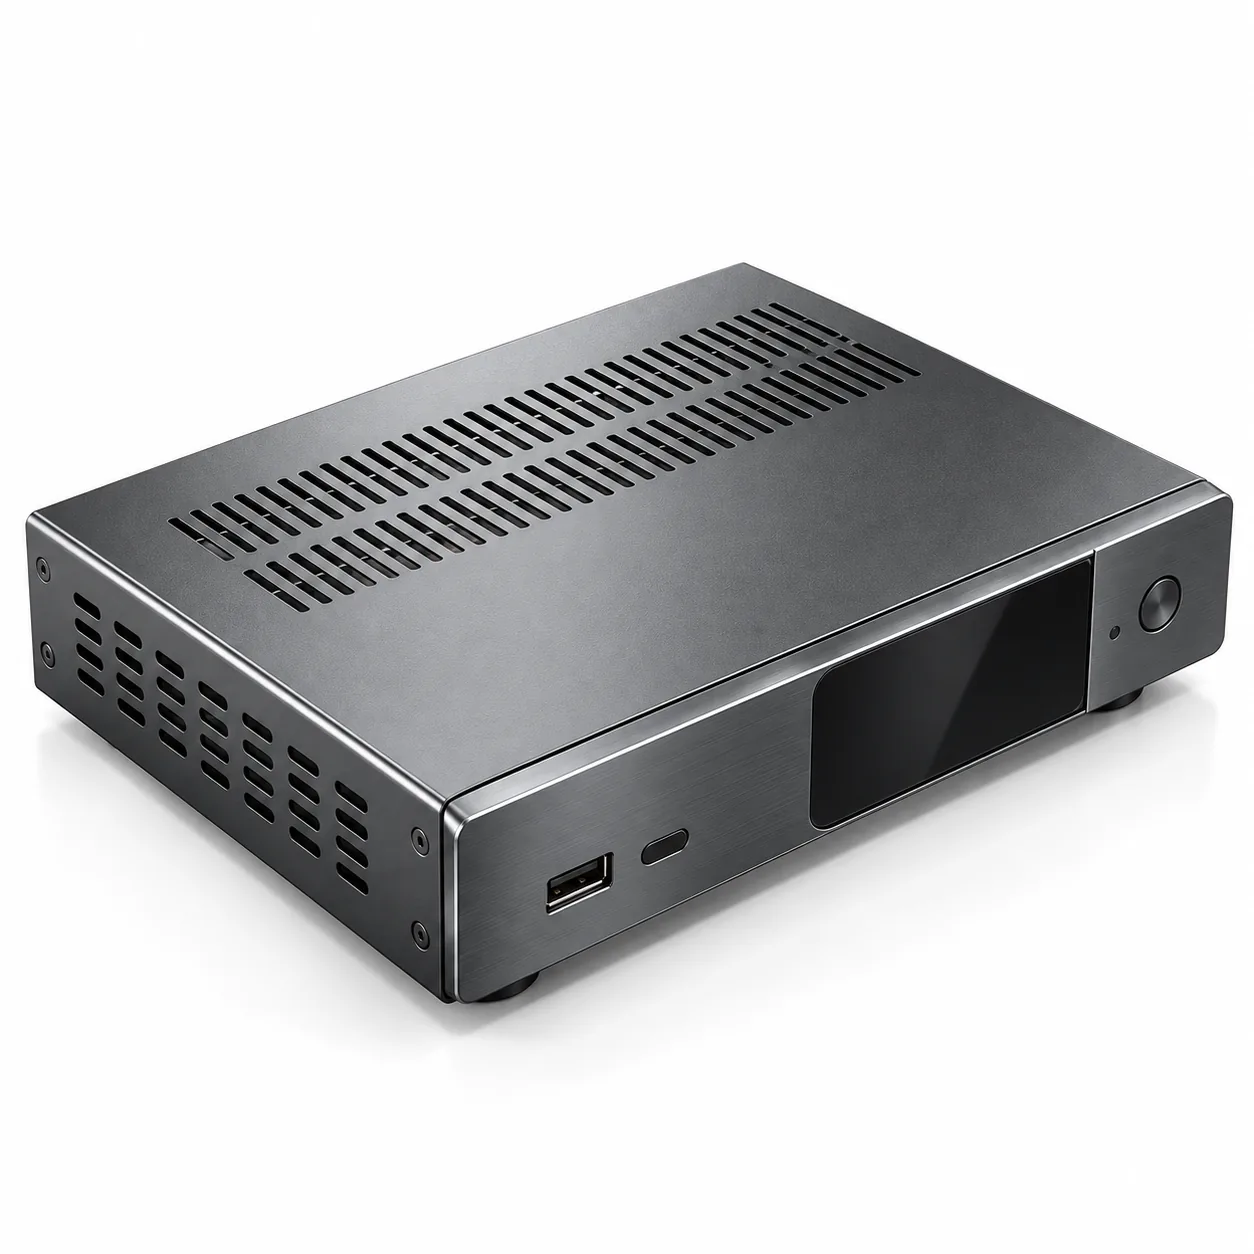
La pieza y sus restricciones
Material: acero SPCC laminado en frío de 0,8 mm, elegido por su coste y por lo bien que admite la pintura en polvo. Dos mitades conformadas más un panel trasero; la cara superior y la frontal son de clase estética A, todo lo demás es clase B. Tamaño global de aproximadamente 220 × 180 × 45 mm.
Los requisitos dimensionales eran corrientes — ±0,2 mm en las funciones de fijación, tolerancias generales en el resto. El requisito exigente era visual: que las nervaduras internas no se marcaran a través de la cara estética, sin torsión en la diagonal y con una junta uniforme donde se unen las dos mitades.
Lo que la primera muestra hizo mal
Las primeras muestras pasaban todas las cotas medidas y aun así fallaban. Doblar acero de 0,8 mm sobre un vano de 220 mm produce una ligera torsión que ninguna cota individual detecta, y al atornillar las dos mitades la torsión acumulada se mostraba como una línea de junta irregular.
El segundo problema era el pandeo elástico (oil-canning). Una zona plana grande sin soporte se flexiona bajo la presión de la manipulación, y la deflexión es lo bastante permanente para verse después del recubrimiento. Añadir espesor habría resuelto ambos problemas y sacado la pieza de su horquilla de coste.
Los cambios DFM que lo resolvieron
| Problema | Cambio | Efecto |
|---|---|---|
| Torsión en el vano largo | Un campo de nervaduras cortas conformado sobre la cara superior | Interrumpe la línea de doblez; la torsión queda dentro de la tolerancia estética |
| Pandeo elástico en la cara plana | El mismo campo de nervaduras, más un pequeño logo en relieve usado con función estructural | Elimina el vano sin soporte sin añadir material |
| Línea de junta irregular | Posicionar las dos mitades a partir de un par de taladros troquelados en lugar del borde | El estado del borde ya no controla la junta |
| Marcas de utillaje visibles en la cara de clase A | Doblado con punzón protegido con uretano y especificación de un troquel de bajo marcado | El acabado ya no tiene que lijar las marcas del troquel |
Ruta e inspección
La ruta fue corte láser, conformado, nervaduras y troquelado en relieve en una única secuencia de plegadora y prensa, y después un ligero rebabado antes del recubrimiento. Sin soldadura en las caras visibles; la estructura procede de la geometría y no de las uniones, y eso mantiene la superficie estética libre de deformaciones.
La inspección se centró en lo que realmente falla: una verificación de planitud de la cara estética con la pieza apoyada en una plana de control, una medida diagonal para detectar la torsión y el juego de la junta comprobado con las dos mitades montadas en lugar de por separado. El informe dimensional mide características, pero la aprobación real de esta pieza está en la inspección estética.
Lo que se traslada a otras piezas
- En los paneles estéticos finos, la rigidez procede de la geometría — nervaduras, relieves, bridas conformadas — no del espesor.
- Una pieza puede cumplir todas las cotas especificadas y fallar por torsión; verifique el conjunto, no solo la pieza.
- Especifique qué caras son estéticas y cuáles no. Eso cambia el utillaje y la cantidad de trabajo de acabado.
- Cuando de todos modos se requiere un logo o etiqueta, diseñarlo en relieve hace que asuma trabajo estructural en lugar de ser un coste.