
Was Laserschneiden kostet: Zeit, nicht Fläche
Faserlaserschneiden sieht nach einer einfachen Dienstleistung aus — Sie senden ein DXF, Sie bekommen ein geschnittenes Teil —, doch der Preis hängt davon ab, wie lange die Maschine mit Ihrem Nest beschäftigt ist. Wer weiß, was diese Zeit verbraucht, hält die meisten Hebel selbst in der Hand: Es sind Konstruktionsentscheidungen.
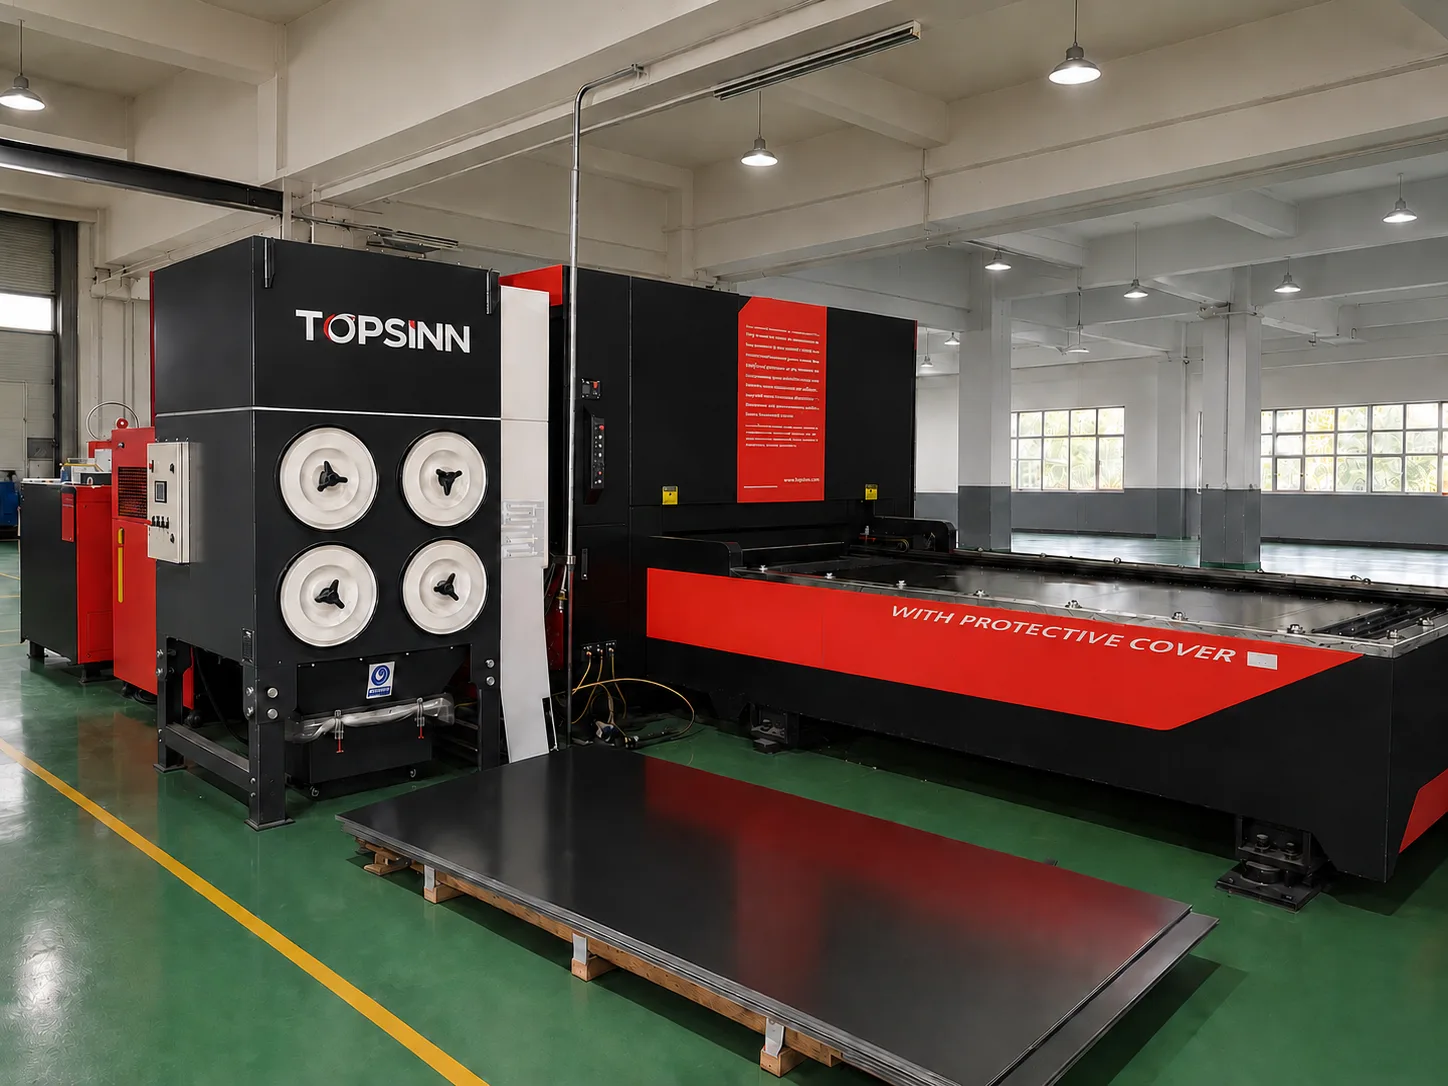
Die Kosten des Laserschneidens werden von der Schnittzeit bestimmt, nicht von der Bauteilfläche. Die Zeit ergibt sich aus der gesamten Schnittlänge, Werkstoff und Blechdicke, der Anzahl der Einstiche und der Nesting-Ausnutzung, dazu ein fixer Anteil für Programmieren und Rüsten. Dicker Werkstoff und viele Bohrungen treiben sie am schnellsten hoch.
Die Kosten sind Maschinenzeit, und Zeit ist Schnittlänge
Ein Laser wird nach der Stunde abgerechnet, die er belegt, und die Stunden werden von Kilometern an Kontur verbraucht, nicht von Quadratmetern Bauteil. Eine 500 × 500 mm große Tafel mit schlichter Außenkontur und eine 500 × 500 mm große Tafel mit 300 Bohrungen haben dieselbe Grundfläche und sehr unterschiedliche Preise.
Daraus folgen zwei Dinge. Erstens kostet jedes zusätzliche Merkmal Geld, auch wenn es keinen Werkstoff entfernt — jede Bohrung ist eine Kontur, die abgefahren, und ein Einstich, der gesetzt werden muss. Zweitens wird der Werkstoff getrennt vom Schneiden berechnet, weshalb ein Angebot die beiden Positionen einzeln ausweist.
Die Kostenfaktoren, in der Reihenfolge ihrer Wirkung
| Faktor | Wirkung | Konstruktiver Hebel |
|---|---|---|
| Gesamte Schnittlänge | Dominierend — ungefähr proportional zur Schnittzeit | Unnötige Konturen entfernen; dekorative Profile vereinfachen |
| Werkstoff und Blechdicke | Dickerer Werkstoff schneidet langsamer und braucht mehr Schneidgas | Die dünnste Wandstärke wählen, die die Aufgabe erfüllt, nicht die dünnste verfügbare |
| Anzahl der Einstiche | Jeder Einstich kostet Zeit und verbraucht Lebensdauer der Düse | Kleine Bohrungen zusammenfassen; Langlöcher statt Bohrungsreihen, wo die Konstruktion es zulässt |
| Nesting-Ausnutzung | Geteilte Tafelkosten über das Nest | Teile konstruieren, die sich parkettieren lassen; Teile gleicher Dicke zusammen bestellen |
| Rüsten und Programmieren | Fixer Anteil, über die Stückzahl abgeschrieben | Arbeit bündeln; viele kleine Aufträge desselben Teils vermeiden |
| Toleranzen | Enger als die Prozessfähigkeit bedeutet Ausschuss, nicht nur Prüfaufwand | Im Prozessfenster bleiben; enger nur vorgeben, wo es funktionsrelevant ist |
Kostenfaktoren beim Laserschneiden
Was der Laserprozess hält — und warum das den Preis bestimmt
Unser Faserlaserschneiden hält ±0.1 mm auf Schnittkonturen innerhalb des üblichen Werkstofffensters und schneidet Baustahl und Aluminium bis etwa 5 mm, Edelstahl wird in der Regel dünner gefahren. Innerhalb dieses Fensters ist der Prozess wiederholbar und der Preis vorhersagbar.
Der Preis springt, wenn eine Zeichnung etwas verlangt, das der Prozess nicht im Schnitt liefern kann. Eine scharfe Innenkante, eine Bohrung schmaler als die Schnittfuge oder ein Langloch ohne Platz für den Einstich erzwingen einen zweiten Vorgang — meist Bohren oder Fräsen —, und genau dort wird ein lasergeschnittenes Teil still und leise zu einem teuren Teil.
Konstruktionsentscheidungen, die den Preis senken
- Jeder Innenkante einen Radius von mindestens der halben Werkstoffdicke geben; ein rundes Werkzeug kann keine scharfe Ecke schneiden.
- Bohrungsdurchmesser auf oder über etwa der Werkstoffdicke halten — kleinere Bohrungen werden besser gestanzt oder gebohrt.
- Eine lange Reihe kleiner Bohrungen durch ein Langloch und einen Gittereinsatz ersetzen, wo die Funktion es zulässt.
- Dicken über ein Projekt hinweg standardisieren, damit Teile sich ein Nest und ein Rüsten teilen.
- Die Außenkontur einmal bemaßen und den Laser sie halten lassen; wiederholte enge Angaben über viele Konturen erhöhen nur die Prüfzeit.
Laser, Revolverstanzen oder Stanzen mit Werkzeug?
Der Laser gewinnt bei komplexen Konturen, bei Einzelteilen und bei allem, das sich zwischen Revisionen ändert. Das Revolverstanzen gewinnt, wo sich dasselbe Muster tausendfach wiederholt. Das Stanzen mit Werkzeug gewinnt, sobald sich ein Werkzeug amortisieren lässt. Die richtige Frage ist nie „Was ist besser“, sondern „Ab welcher Stückzahl wird der nächste Prozess günstiger“ — und diesen Break-even rechnen wir gern an Ihrem Teil durch.
Häufig gestellte Fragen
Wird Laserschneiden nach Fläche oder nach Länge berechnet?
Faktisch nach Länge: Die Maschine wird nach Zeit abgerechnet, und Zeit wird von Konturlänge und Einstichen verbraucht. Die Fläche zählt nur über den verbrauchten Werkstoff, und der wird getrennt vom Schneiden berechnet.
Kostet ein dickeres Blech proportional mehr beim Schneiden?
Nein — es kostet überproportional mehr. Die Schnittgeschwindigkeit fällt mit der Dicke, während Leistung, Schneidgasverbrauch und Einstichzeit steigen; eine Verdopplung der Dicke erhöht die Schnittkosten also um deutlich mehr als das Doppelte.
Können Sie eine scharfe Innenkante schneiden?
Nicht im Schnitt. Eine Laserschnittfuge ist etwa 0.1–0.5 mm breit und der Strahl ist rund, deshalb trägt jede Innenkante mindestens einen Radius von etwa der halben Schnittfuge. Einen etwas größeren Radius zu konstruieren kostet nichts; eine scharfe Ecke zu erzwingen erfordert einen zweiten Vorgang.
Warum ist mein Teil in einer größeren Stückzahl günstiger?
Weil Programmieren, Rüsten und Materialhandling Fixkosten sind. Über mehr Stücke verteilt senken sie den Stückpreis, und das Nest lässt sich für eine größere Stückzahl oft dichter packen.
Ändert die Oberfläche den Preis des Schneidens?
Nicht direkt — der Schnitt bleibt der Schnitt. Ein Teil, das zum Pulverbeschichten oder Galvanisieren geht, wird aber meist entgratet und anders gehandhabt, was im Angebot als eigene Position für die Oberfläche erscheint und nicht als Zuschlag beim Schneiden.
Weiterlesen
- Laserschneiden
- Laserschneiden vs. CNC-Stanzbearbeitung: Wann wird welches Verfahren eingesetzt?
- Leitfaden zur Blechkonstruktion
- 8 bewährte Methoden zur Kostenreduzierung bei Blechteilen ohne Qualitätsverlust
- So funktioniert die Kostenkalkulation für Blech: Eine vollständige Kostenaufschlüsselung für Einkäufer
Zeichnung senden, belastbare Antwort erhalten
Ein Ingenieur prüft Ihr Modell auf Fertigbarkeit und gibt ein kalkuliertes Angebot zurück — mit den DFM-Hinweisen, die den Preis verändern würden.