
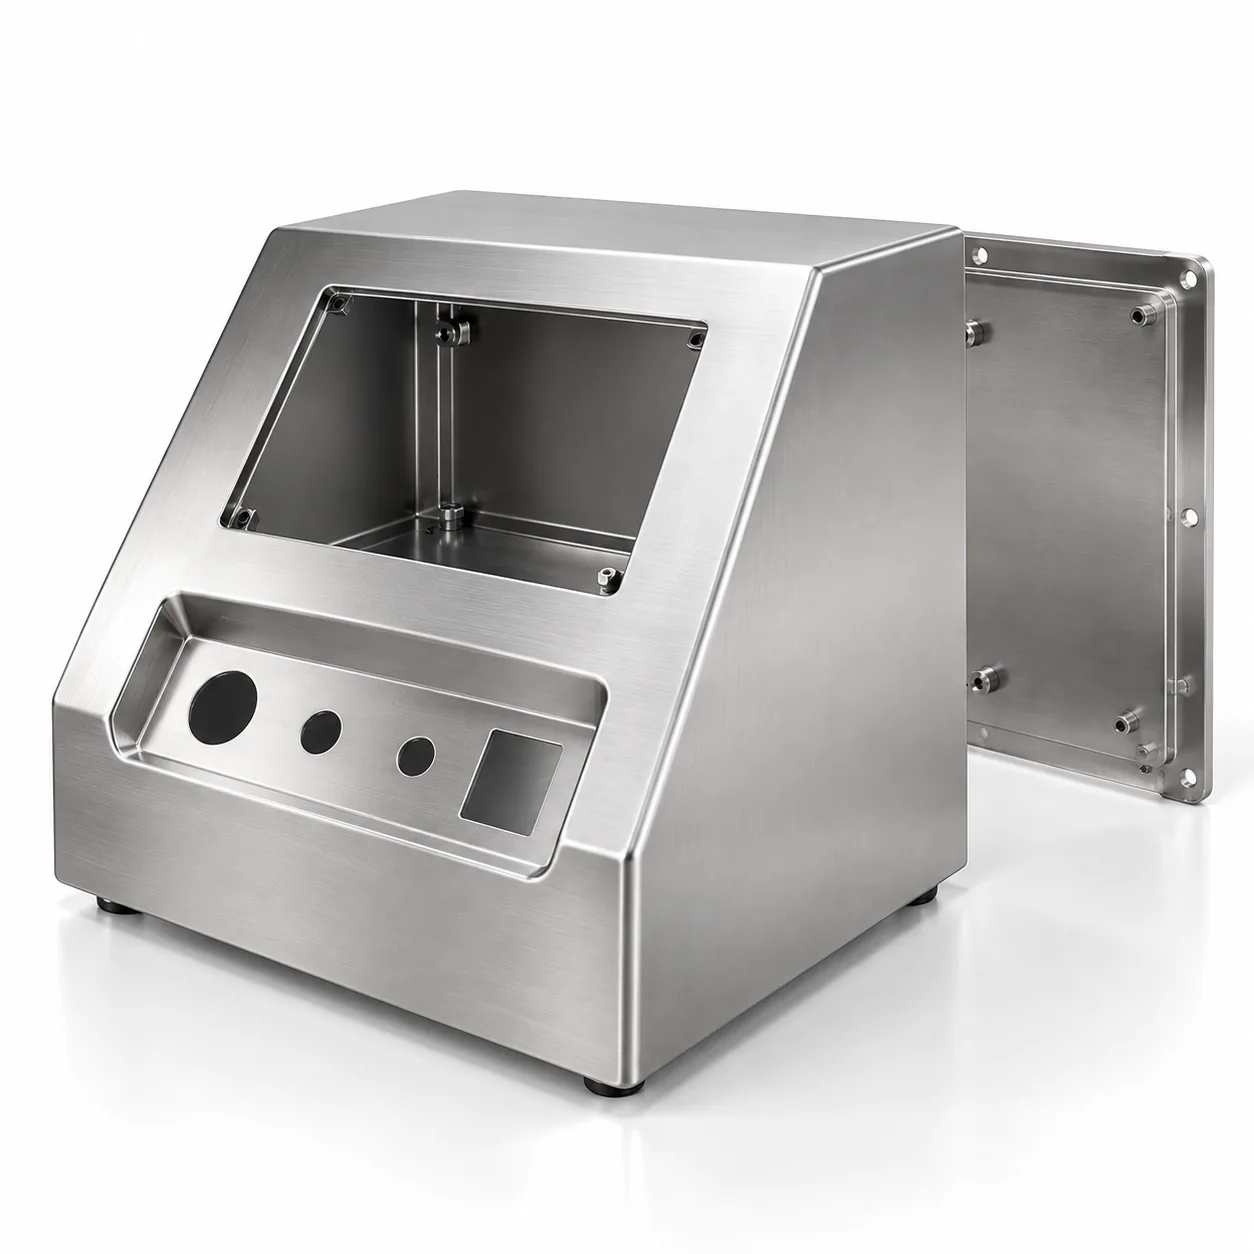
Das Bauteil und die Spezifikation dahinter
Werkstoff: 304-Edelstahl, 1,2 mm für den Korpus und 2,0 mm für den Boden. Ein fünfseitiges Gehäuse mit abnehmbarer Rückwand, geneigter Frontseite mit Displayausschnitt und eingelassenem Bedienbereich. Etwa 350 × 300 × 180 mm.
Der Kunde forderte reinigungsfähige Oberflächen, keine horizontalen Absätze, in denen sich Flüssigkeit sammeln könnte, und keine blinden Spalte, die ein Tuch nicht erreicht. Standardtoleranzen galten; Oberflächengüte und Fugengeometrie waren die eigentliche Spezifikation.
Reinbarkeit ist eine Konstruktionseigenschaft, keine Oberflächeneigenschaft
Der Instinkt bei einem hygienischen Teil lautet, eine feinere Oberflächengüte vorzuschreiben. Das größere Problem ist die Geometrie: Eine 90°-Innenkante zwischen zwei Blechen ist ein Spalt, und noch so viel Polieren macht daraus keine Fläche, die ein Tuch reinigen kann. Innenkanten mit Radius auszurunden und die Bodenwanne ohne zurückfallende Bördelkante zu halten brachte mehr für die Reinbarkeit als die Vorgabe zur Oberflächengüte.
Dasselbe gilt für Befestigungsmittel. Jeder sichtbare Schraubenkopf und jede Unterlegscheibe ist ein Spalt. Wo die Konstruktion es zuließ, wurden die Panelbefestigungen in eine gefräste Tasche zurückgesetzt, damit die Außenfläche durchgehend blieb.
Schweißen, Nacharbeit und Passivierung
Nacharbeiten einer Naht entfernt die Passivschicht mitsamt dem Metall. Ein Teil, das geschweißt, nachgearbeitet und ohne Passivierung versandt wird, zeigt an der nachgearbeiteten Stelle Rost – und zwar erst Monate später beim Kunden, nicht bei der Prüfung. Passivierung ist kein kosmetischer Schritt; sie ist das, was die Nacharbeit akzeptabel macht.
| Schritt | Zweck |
|---|---|
| WIG-Schweißen mit Argon-Gasspülung von hinten | Verhindert Oxidation auf der Innenseite der Naht, die sonst nicht zu reinigen ist |
| Außennähte bündig nacharbeiten | Beseitigt den Spalt zwischen Nahtübergang und Blech, der Rückstände einfangen würde |
| Nachgearbeitete Bereiche in die Grundfläche einblenden | Verhindert eine Stufe, an der ein Tuch hängen bleibt |
| Passivierung nach der Nacharbeit | Stellt die Chromoxidschicht wieder her, die Schleifen und Nacharbeit entfernt haben |
| Spülung mit entionisiertem Wasser und Trocknung | Entfernt Rückstände, die sonst nach der Passivierung als Flecken sichtbar würden |
Die Dokumentation, die das Programm tatsächlich brauchte
Die Abnahmeentscheidung hing genauso am Papier wie an den Teilen. Wir lieferten einen Erstprüfbericht mit Maßangaben zum Bauteilplan mit Positionsnummern, Werkszeugnisse, die an die Chargennummer des verwendeten Coils gebunden waren, und eine Aufzeichnung der Passivierungscharge.
Klarheit über den Umfang war hier wichtig. ISO 9001 ist die einzige Managementsystem-Zertifizierung, die wir halten – wir halten weder ISO 13485 noch ein Qualitätsmanagementsystem für Medizinprodukte, und wir haben das schon in der Anfragephase gesagt. Wo ein Programm verlangt, dass das QMS des Fertigers in einer regulatorischen Einreichung auftaucht, gehört diese Anforderung zu einem Lieferanten, der das Zertifikat hält. Was wir liefern, ist ein dokumentierter Prozess und die objektiven Nachweise, die er erzeugt – genau das brauchte dieser Kunde.
Was übertragbar ist
- Legen Sie Reinbarkeit als Geometrie fest: Radien statt Innenkanten, keine horizontalen Absätze, keine blinden Spalte.
- Edelstahlnähte von hinten mit Gas spülen. Eine oxidierte Innenseite lässt sich nicht reinigen und wird erst bemerkt, wenn es darauf ankommt.
- Passivierung nach der Nacharbeit niemals weglassen; der Rost erscheint spät, zum denkbar schlechtesten Zeitpunkt.
- Fragen Sie früh, ob das Programm ein zertifiziertes QMS braucht, denn das ist eine Lieferantenqualifizierungsfrage, keine Lieferfrage.