
Auf das Reinigungsmittel konstruieren, nicht auf das Produkt
Desinfektionsmittel sind chemisch aggressiv und oft chlorhaltig. Das verwirft viele eigentlich sinnvolle Entscheidungen: beschichtetes Stahlblech scheitert am Kratzer oder Schnittrand, Aluminium reagiert. Austenitischer Edelstahl — 304 für den allgemeinen Einsatz, 316 bei hoher Chloridlast — ist nicht umsonst der Standard, und er wird für das Reinigungsregime gewählt, nicht für die Optik.
Die Oberfläche zählt so viel wie die Legierung. Eine raue oder gestrahlte Fläche hält Rückstände und lässt sich schwerer reinigen als eine glatte, und eine gebürstete Fläche hat eine Richtung, die konsistent laufen muss, sonst wirkt sie wie ungleichmäßiger Verschleiß. Wo die Anforderung hygienisch statt dekorativ ist, ist glatter meistens besser.
| Entscheidung | Gute Praxis | Warum |
|---|---|---|
| Fugen | Geschweißt und nachbearbeitet, oder durchgehende Dichtung | Offene Nähte und genietete Überlappungen halten Rückstände |
| Befestiger | Umschlossen, abgedeckt oder außenliegend | Freiliegende Gewinde und Vertiefungen sind schwer zu reinigen |
| Kantenzustand | Entgratet und, wo gegriffen wird, gerundet | Behandschuhte Hände und Wischtücher bleiben an Kanten hängen |
| Werkstoffe | 304 oder 316; kein Mischelementpaar im Nassbereich | Kontaktkorrosion an der Fuge, nicht am Blech |
| Oberfläche | Glatt oder fein gebürstet, konstante Richtung | Rauhe Flächen halten Rückstände |
| Füße und Rollen | Abgedichtet, ohne unversiegelten Hohlraum über dem Boden | Bodenreinigungswasser erreicht alles Untere |
Schweißen, Nachbearbeitung und Passivierung
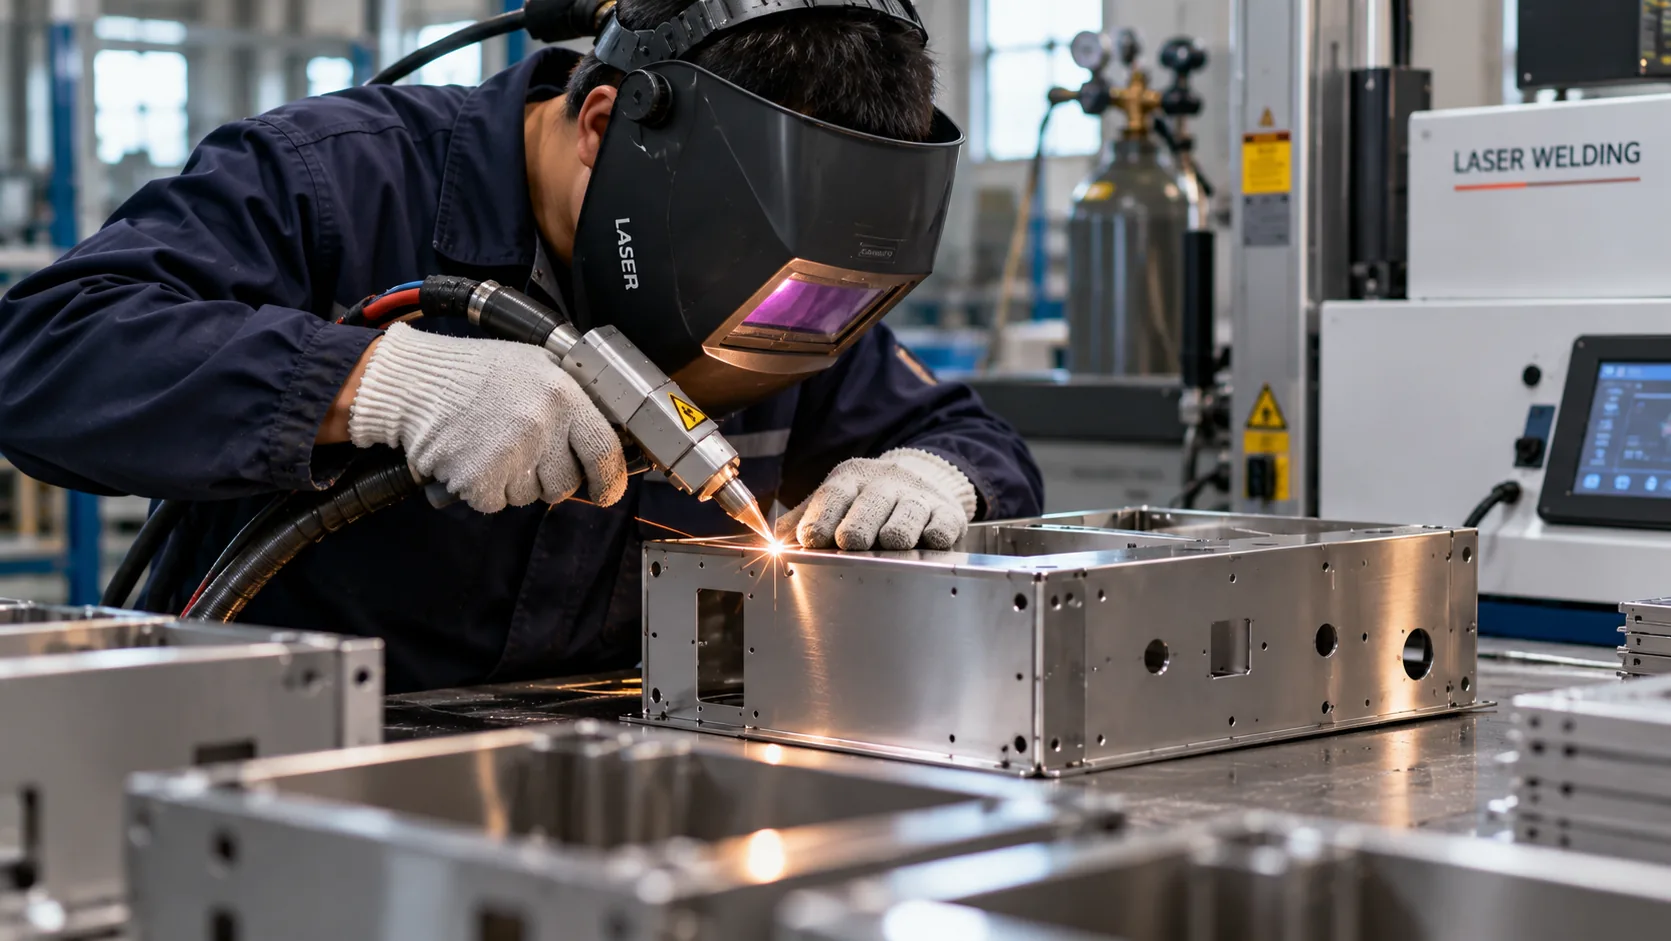
Eine nachbearbeitete Edelstahlnaht muss wiederhergestellt, nicht nur flach geschliffen werden. Schleifen entfernt die passive Schicht und hinterlässt einen polierten Streifen auf gebürstetem Blech — zugleich ein optischer Mangel und eine Korrosionsstelle. Wo eine Naht sichtbar ist, muss das Finish an die Umgebung angeglichen werden; wo nicht, bleibt der Zustand relevant, wenn die Fläche gereinigt wird.
Die zweite Frage ist die Spaltbildung. Eine Überlappung, die geschlossen aussieht, kann unbegrenzt Flüssigkeit in der Fuge halten — genau dort entstehen Keimkolonien oder Korrosionsmulden. Wo eine Fuge nicht zugeschweißt werden kann, sollte sie versiegelt oder so konstruiert sein, dass sie abläuft.
Dokumentation: was wir liefern können — und was nicht
Wir liefern Werkstoffzeugnisse, Erstbemusterungs-Maßberichte, Schweiß- und Oberflächennachweise sowie einen dokumentierten Prüfplan. Für Programme mit Chargenrückverfolgung können wir Teile dem Werkstoffzeugnis zuordnen, aus dem sie gefertigt wurden.
Was wir nicht halten, ist eine ISO-13485-Zertifizierung oder ein Qualitätsmanagementsystem für Medizinprodukte — und das behaupten wir auch nicht. Wo ein Programm ein zertifiziertes QMS als Teil der regulatorischen Unterlagen verlangt, gehört diese Anforderung zu einem Lieferanten, der eines hält — und sie gehört in die Lieferantenqualifizierung, die vor jedem Werkzeugbau stattfindet. Was wir tun können: nach dokumentiertem Prozess fertigen und die objektiven Nachweise liefern, die dieser Prozess erzeugt.
- Nennen Sie die Desinfektionsmittel, denen das Gerät begegnet — die Legierung folgt daraus.
- Sagen Sie, ob eine Naht sichtbar ist und ob das Finish wiederhergestellt werden muss.
- Vermeiden Sie unversiegelte Lagen und offene Überlappungsnähte überall, wo sich Flüssigkeit sammeln kann.
- Sagen Sie uns schon bei der Anfrage, welche Dokumentation die regulatorische Akte braucht.