
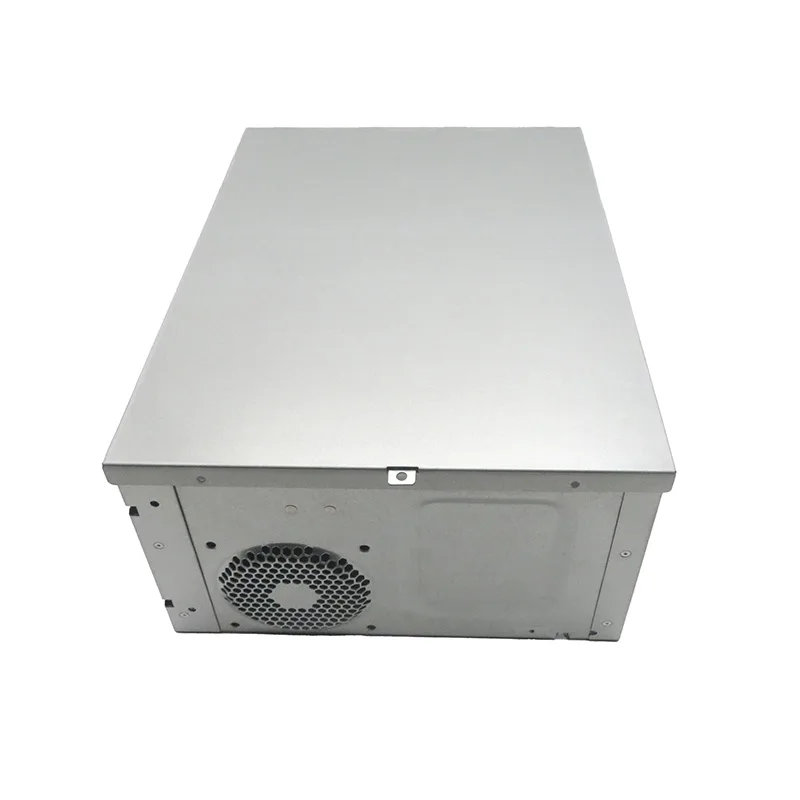
Die Baugruppe
Ein rechteckiges Chassis von etwa 600 × 400 × 150 mm aus 1,5-mm-SPCC-Stahl: eine Bodenwanne, zwei Seitenwände, zwei Stirnplatten und ein internes Trennblech. Gefügt durch WIG-Schweißen an den Außenecken, Sichtflächen nachgearbeitet. Flach verpackt an den Kunden oder bei uns montiert.
Die funktionale Anforderung war, dass die Montagefüße in einer Ebene liegen und dass die beiden Seitenwände über die gesamte Länge innerhalb von 0,5 mm parallel sind, weil das innen montierte Einschubmodul auf feste Breite gefertigt ist.
Wo die Toleranz verloren ging
Einzeln betrachtet war jedes Teil innerhalb seiner Zeichnungstoleranz. Von Hand eingespannt und geheftet kam die Baugruppe mit Wänden heraus, die an den Enden parallel und in der Mitte zusammengepresst waren, und einem Boden, der sich zwischen den Füßen gewölbt hatte. Der Fehler war klein – unter einem Millimeter – und ausschließlich die Folge von Schweißschrumpfung an einer nicht abgestützten Platte.
Zwei weitere Effekte verschärften das. Heften in einem Durchgang und Fertigschweißen später bedeutete, dass sich die Baugruppe bereits bewegt hatte, bevor die endgültige Naht sie festlegte. Und weil die Seitenwände an den Boden statt aneinander eingespannt wurden, übertrug sich der Ebenheitsfehler des Bodens in den Wandabstand.
Die Maßnahmen in der Reihenfolge ihrer Einführung
| Änderung | Grund |
|---|---|
| Zwei Bezugslocher im Boden ergänzt, schon in der Laserphase gestanzt | Gibt der Vorrichtung eine eindeutige Referenz, statt sich auf Kanten zu verlassen |
| Vorrichtung gebaut, die auf diesen Bezügen positioniert und die Wände gegeneinander einspannt | Stoppt die Übertragung des Ebenheitsfehlers des Bodens in den Wandabstand |
| Sequenz geändert: Naht in einer Wärmefahrt vollendet, Seiten wechselnd | Reduziert den Gesamtwärmeeintrag und verteilt die Schrumpfung gleichmäßig über das Teil |
| Provisorische Strebe über die offene Oberseite ergänzt, nach dem Abkühlen entfernt | Hält das kritische Maß, während das Material am heißesten und schwächsten ist |
| Nacharbeitung auf den Zeitpunkt nach dem vollständigen Abkühlen verlegt | Das Schleifen einer heißen Naht baut Spannung ab und verdreht das zuvor Gerade erneut |
Prüfung
Der Prüfplan prüft zuerst die Bezüge, dann die davon gemessenen Merkmale, dann die Baugruppe als Ganzes. Die Parallelität der Wände wird an drei Positionen entlang der Länge gemessen statt an einer – eine einzelne Messung hätte die zusammengepresste Baugruppe durchgelassen, die diesen Auftrag auslöste.
Ein Erstprüfbericht mit Maßangaben wird zum Baugruppenplan mit Positionsnummern für das erste Stück ausgestellt und nach jeder Änderung an Sequenz oder Vorrichtung. Das ist der Punkt, an dem ein Vorrichtungsproblem noch billig zu beheben ist.
Was übertragbar ist
- Bei geschweißten Baugruppen konstruieren Sie die Bezüge schon beim Schneiden in die Teile; ein bei der Montage erfundener Bezug ist ein Bezug, der wandert.
- Die Reihenfolge ist eine Spezifikation. Zwei Betriebe können dieselben Teile nach derselben Zeichnung schweißen und unterschiedliche Baugruppen erhalten.
- Verzugssteuerung schlägt Verzugskorrektur – eine Vorrichtung kostet weniger als Nacharbeit und Richten an jedem einzelnen Stück.
- Nennen Sie das kritische Baugruppenmaß auf der Zeichnung. Was nicht benannt ist, hält niemand ein.