
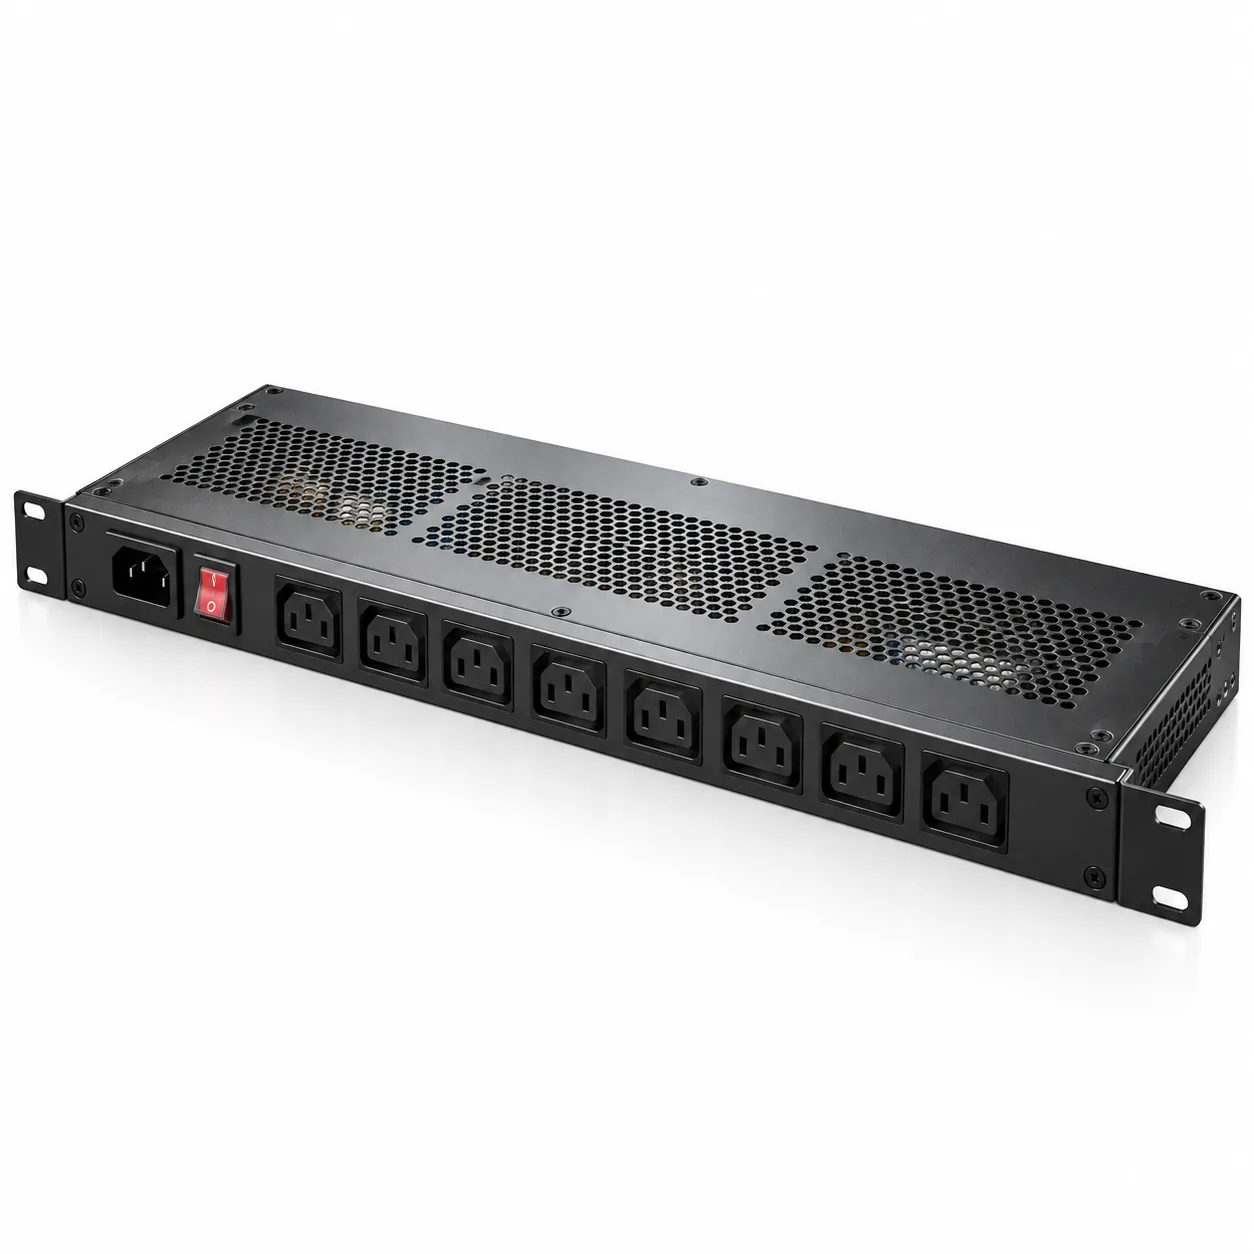
Das Teil
| Position | Angabe |
|---|---|
| Anwendung | 1U-Rack-Einheit zur Stromverteilung, 19-Zoll-Rack |
| Werkstoff | Kaltgewalzter Stahl (SPCC), 1,2 mm |
| Fertigungsweg | Faserlaserzuschnitt, CNC-gebogen, am Flanschumschlag punktschweißt |
| Belüftung | Perforierte Deckplatte auf vereinbarter offener Fläche |
| Oberfläche | Pulverbeschichtung, Standard-RAL, Erdungsbolzen und Schienenkontaktflächen abgeklebt |
| Schnittstelle | 19-Zoll-Frontplatte, EIA-310-Schienenabstand, Kabeleintritt hinten |
| Nacharbeiten | PEM-Bolzen für die Innenkonsole, Siebdruck auf der Frontplatte |
Drei feste Maße und ein freies
Schienenabstand und Frontplattenbreite sind genormt, also waren sie das Datum. Die interne Sammelschiene war ein gekauftes Bauteil mit publizierten Freimaßen, sie setzte also die Innenhöhe. Die Entlüftungsfläche war eine thermische Anforderung, sie setzte den offenen Anteil der Deckplatte. Die Tiefe war das einzige wirklich freie Maß.
In dieser Reihenfolge konstruiert bedeutet: Frontplatte und Befestigungslöcher wurden von der Rack-Schnittstelle aus platziert, nicht von der Wannenecke — der Unterschied zwischen einer Einheit, die gleitet, und einer, die ein Hilfsmittel braucht. Der Toleranzstack lief vom Montageflansch rückwärts; Flansch und seine Umformung waren die zwei eng gehaltenen Merkmale.
Wie das DFM-Gespräch verlief
Die erste Zeichnung zeigte eine perforierte Deckplatte mit großzügiger offener Fläche und ohne Versteifung. Eine 1U-Wanne mit so viel entferntem Werkstoff verdreht sich beim Einschrauben ins Rack, und die Frontplatte steht dann nicht rechtwinklig in der Öffnung — ein kosmetisches und ein funktionales Problem zugleich.
Zwei Änderungen lösten das, ohne die offene Fläche zu verkleinern. Eine flache geformte Sicke läuft quer über die Wanne hinter der Frontplatte, und die Seitenumschläge wurden verlängert, sodass sie Last von der Schiene zum Gehäuseboden tragen. Beides sind Umformvorgänge im selben Programm; keines fügte Dicke oder ein Teil hinzu.
- Die Sicke ersetzte eine vorgeschlagene Erhöhung von 1,2 auf 1,5 mm, die Schienenlast und Werkzeuge geändert hätte.
- Die Perforation wurde gelasert statt gestanzt, weil das Muster bei Bedarf der ersten Einheiten noch verhandelt wurde.
- PEM-Bolzen wurden gepresst, bevor die Deckplatte aufgeschweißt wurde — danach gibt es keinen Presszugang mehr.
Prüfung und Übergabe
Frontplattenbohrungen und Schienenabstand wurden am Erstteil als Muster gemessen, nicht als Einzelmäß, denn so werden sie benutzt. Die Ebenheit der Wanne wurde über ihre Länge geprüft, mit montierter Einheit — der Zustand, der im Rack zählt.
Geliefert wurde montiert, mit Innenkonsolbolzen und markierter Frontplatte. Schrauben wurden vor dem Packen angezogen und geprüft statt lose beigelegt — ein Bolzen, der sich unterwegs löst, ist ein Kurzschluss, kein fehlendes Teil.