
Einpressteile: Dicke, Randabstand, Montagefolge
Einpressteile machen aus dünnem Blech etwas, an das man schrauben kann. Sie versagen aber auch auf eine bestimmte und vorhersagbare Weise, wenn das Blech zu dünn ist, das Loch zu nah an einer Kante sitzt oder das Einpressteil in einem Kasten landet, der bereits geschlossen ist.
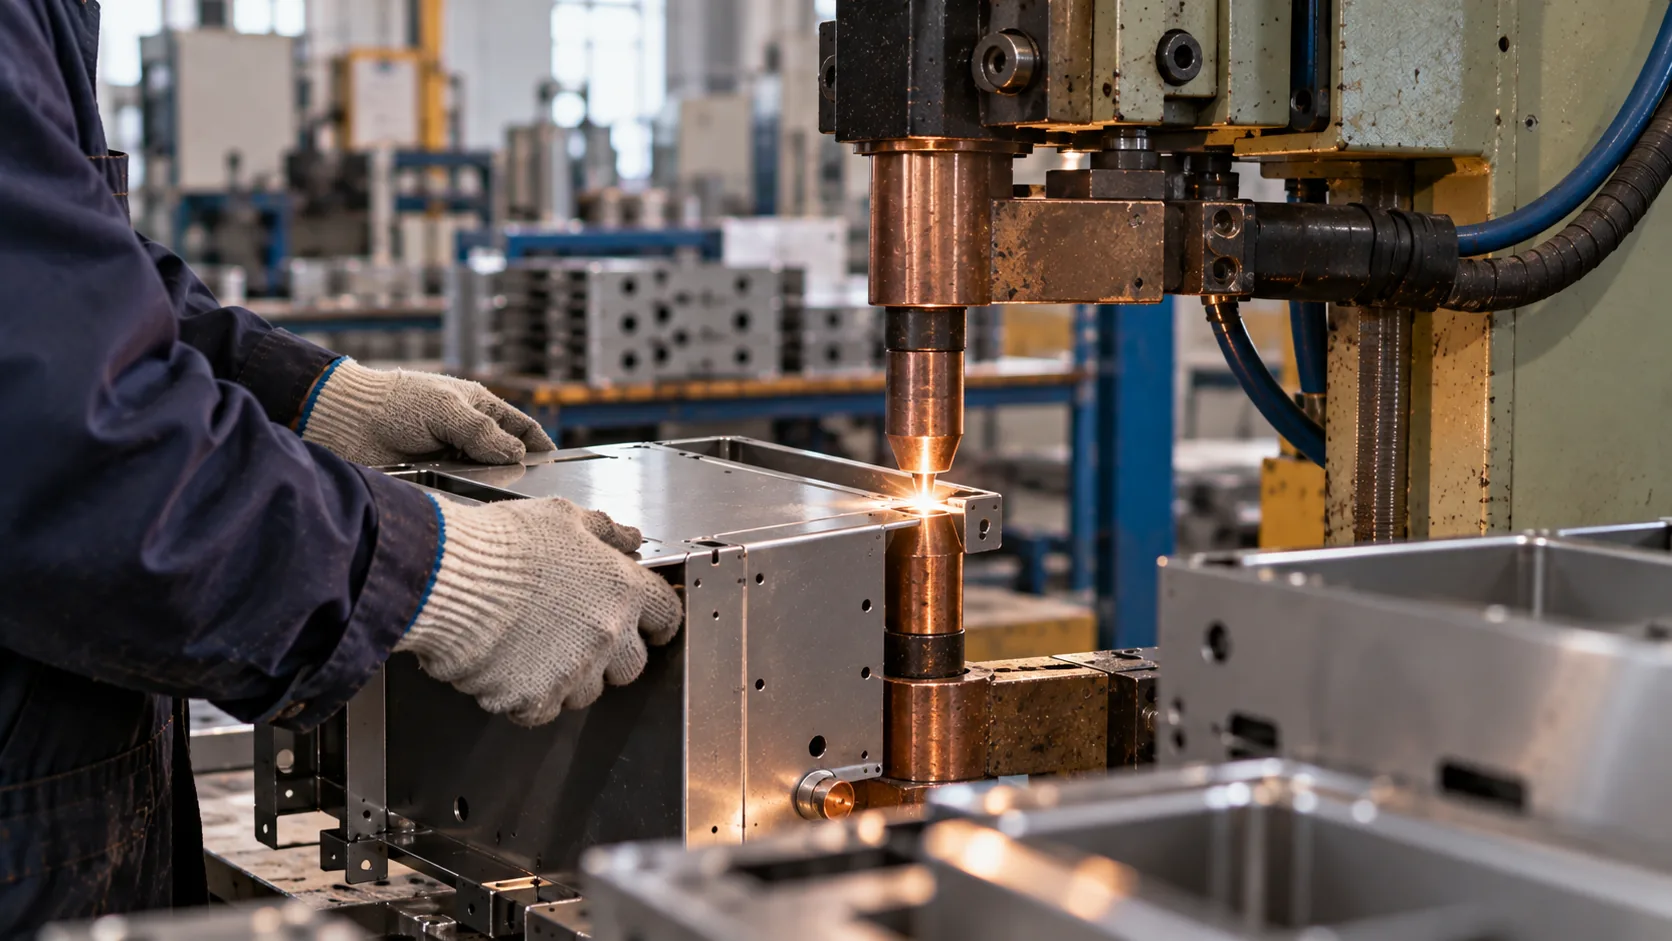
Ein Einpressteil verlangt drei Dinge von der Konstruktion: genug Blechdicke, in die die Rändelung verdrängen kann, genug Randabstand, um das Verbindungselement zu halten, und Presszugang im Moment des Einpressens. Fehlt eines davon, reißt der Einsatz aus, dreht durch oder lässt sich gar nicht einpressen.
Blechdicke und Lochgröße sind fest vorgegeben
Ein selbststanzendes Verbindungselement arbeitet, indem es ein kleines Volumen Blechwerkstoff in eine Hinterschneidung im Körper des Verbindungselements verdrängt. Dieser Mechanismus braucht Material — deshalb hat jede Einpressteil-Familie eine Mindestblechdicke, unterhalb derer die Verpressung die Haltekraft, für die sie ausgelegt ist, nicht aufbauen kann.
Die Lochgröße ist ebenso fest vorgegeben. Der Hersteller des Einpressteils gibt ein Loch mit Toleranz vor, und die Rändelung oder der Sechskantansatz ist so bemessen, dass sie in genau diesen Ring verdrängen. Ein bequem passendes Loch aus der Zeichnung zu übernehmen hebt den Mechanismus auf: zu groß, und das Verbindungselement dreht durch; zu klein, und es setzt sich nicht.
Randabstand und die Frage nach dem Ausreißen
Die Last auf ein Einpressteil geht in das Blech ringsum. Sitzt das Loch zu nah an einer Kante oder an einem anderen Loch, ist nicht genug Material da, um diese Last zu tragen, und das Blech verformt sich, bevor es das Verbindungselement tut. Jede Einpressteil-Familie gibt einen Mindestabstand von der Mitte zur Kante an, und er ist meist größer, als Konstrukteure erwarten.
Wo die Last hoch ist oder das Blech dünn, sind die Alternativen eine auf ein Verstärkungsblech geschweißte Mutter, ein Gewindeansatz oder einfach mehr örtliche Dicke. Jede kostet etwas, und jede muss entschieden sein, bevor das Teil geschnitten wird, denn alle ändern das Loch und manchmal die Geometrie.
| Symptom | Wahrscheinliche Ursache | Vorbeugung |
|---|---|---|
| Einpressteil dreht im Betrieb durch | Loch zu groß oder Blechdicke zu gering | Lochtoleranz einhalten; Mindestdicke prüfen |
| Einpressteil reißt unter Last aus | Randabstand oder Lochabstand zu klein | Den Steg vergrößern oder örtliche Dicke ergänzen |
| Einpressteil steht über oder setzt sich nicht | Falsche Lochgröße oder Grat im Loch | Loch und Kantenzustand angeben; vor dem Einpressen entgraten |
| Einpressteil lässt sich nicht einpressen | Kein Presszugang nach der Montage | Die Montagefolge planen, bevor Einpressteile in geschlossene Hohlprofile gesetzt werden |
| Beschichtung setzt das Gewinde zu | Einpressteil vor der Oberflächenbehandlung gepresst, nicht abgeklebt | Die Reihenfolge festlegen: nach dem Beschichten einpressen oder das Gewinde abkleben |
Probleme mit Einpressteilen und ihre tatsächlichen Ursachen
Die Montagefolge ist die Konstruktionsvorgabe
Ein Einpressteil im Inneren eines geschlossenen Hohlprofils lässt sich nicht einpressen, nachdem der Kasten geschlossen ist. Aufgeschrieben klingt das selbstverständlich, und es ist eine der häufigsten späten Konstruktionsänderungen, die wir sehen, denn in einer CAD-Baugruppe existieren alle Teile gleichzeitig, und die Reihenfolge ist unsichtbar.
Die Disziplin, die das verhindert, ist einfach: die Reihenfolge aufschreiben, in der die Baugruppe gebaut wird, dann jedes Einpressteil und jedes Verbindungselement durch diese Reihenfolge führen und prüfen, ob in dem Moment Werkzeugzugang besteht. Wo nicht, bleibt die Wahl, das Einpressteil zu versetzen, die Fügestelle zu versetzen oder ein Zugangsloch zu lassen, das später verschlossen wird.
- Presszugang in der echten Montagereihenfolge prüfen, nicht im Modell.
- Muss ein Einpressteil vor dem Beschichten gepresst werden, ist das Gewinde abzukleben.
- Einpressen nach dem Beschichten schützt das Gewinde, kann aber den Film rund um das Einpressteil beschädigen.
- Durchdrehen und Ausreißen sind beide mechanisch; ein größeres Einpressteil zu wählen behebt kein Dickeproblem.
Häufig gestellte Fragen
Welche Blechdicke brauche ich für ein Einpressteil?
Das legt die Einpressteil-Familie fest, nicht eine allgemeine Regel, und der Hersteller gibt für jede Teilenummer ein Minimum an. Als Anhaltspunkt: Die meisten Standardmuttern und -bolzen brauchen mindestens rund 1 mm, größere Gewinde mehr. Senden Sie die Teilenummer, und wir bestätigen sie gegen das Blech, das Sie angegeben haben.
Werden Einpressteile vor oder nach dem Beschichten gepresst?
In der Regel danach, damit das Gewinde sauber bleibt und das Einpressteil nicht eingebrannt wird. Das heißt, das Einpressteil wird nicht beschichtet, was für einen Erdungspfad oder ein Gewinde normalerweise gewünscht ist. Muss das Einpressteil aus optischen Gründen beschichtet werden, ist das Abkleben des Gewindes der Kompromiss.
Wie groß ist der Mindestrandabstand für ein Einpressteil?
Größer, als die meisten Zeichnungen annehmen, und er hängt vom Einpressteil und von der Last ab. Jede Familie gibt einen Wert für den Abstand Mitte zu Kante an; darunter verformt sich das Blech um das Verbindungselement, statt dass das Verbindungselement die Last trägt. Erlaubt die Zeichnung den Abstand nicht, örtliche Dicke ergänzen statt ihn zu ignorieren.
Kann ich stattdessen eine Einnietmutter verwenden?
Oft ja — eine Einnietmutter braucht weniger Presszugang, weil sie von einer Seite gesetzt wird, was sie bei geschlossenen Baugruppen einfacher macht. Sie hält in der Regel weniger Last und steht über dem Blech, es ist also ebenso eine Funktions- wie eine Kostenentscheidung. Beides ist verfügbar.
Liefern Sie die Verbindungselemente oder wir?
Beides. Wir können Standard-Einpressteile beschaffen und sie nach Ihrer Zeichnung einpressen, damit die Verantwortung für Loch und Einpressteil an einer Stelle bleibt. Liefern Sie ein spezifiziertes Verbindungselement, pressen wir nach Ihrer Teilenummer und melden alle, die sich nicht setzen.
Zeichnung senden, belastbare Antwort erhalten
Ein Ingenieur prüft Ihr Modell auf Fertigbarkeit und gibt ein kalkuliertes Angebot zurück — mit den DFM-Hinweisen, die den Preis verändern würden.