
钣金最小折边长度:V 型下模与折弯让位
短折边是折弯件里最常见的隐性成本,而且它在三维模型里根本看不出来。图纸上看着都没问题,一直到最后展开料放不进下模的那一刻才暴露。
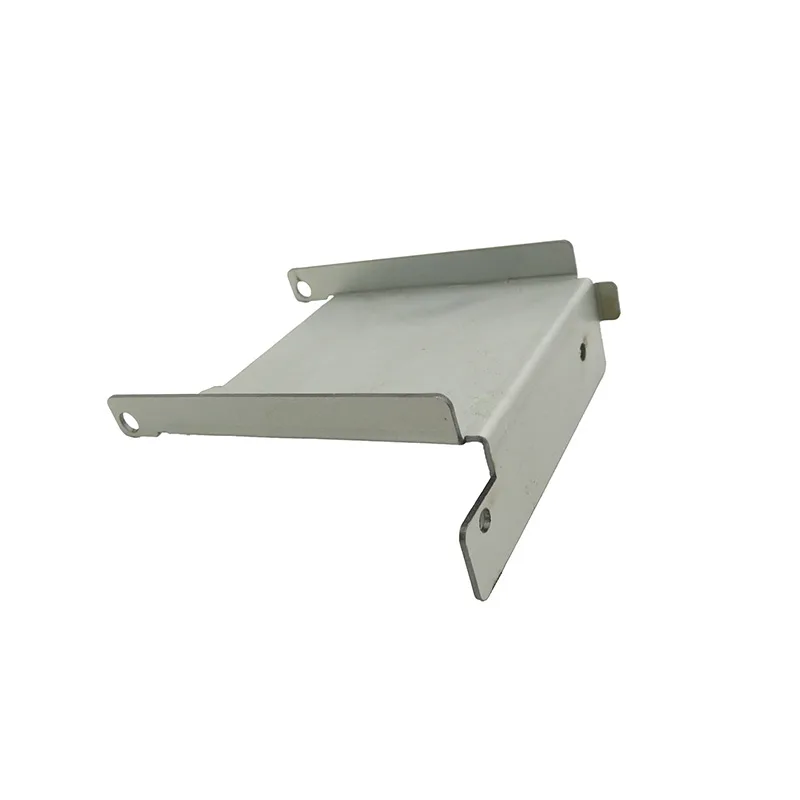
能折出来的最短折边,是由 V 型下模的开口决定的,因为折弯行程中,零件必须同时压在两侧下模的肩口上。经验上,这个长度是板厚的若干倍;短于它,就必须换模具、改折弯方向,或者改设计。
为什么是下模说了算
自由折弯时,展开料搭在 V 型下模的两个肩口上,凸模把材料往下压进两肩之间。要做到这一点,折弯线两侧就必须有足够的折边,压在肩口上并待住。折边太短,零件会歪进下模、角度折错,或者折边直接从肩口上滑下来。
下模开口是随板厚走的:板越厚,就越需要更宽的 V 口,才能用合理的吨位折弯。所以最小折边会随板厚增大——一方面肩口离中心线更远了,另一方面材料也更不容偏差。
图纸上通常画的却是另一种情况
在 2 mm 钢板件上,设计师加一道 5 mm 的回折折边,用来加强边缘,或者让螺钉有地方咬。看上去无关紧要。但实际做起来,这道折边可能正好卡在、甚至低于该零件所需下模的极限,而剩下的几个选项,没有一个比改设计更好。
| 做法 | 代价 | 什么情况下合适 |
|---|---|---|
| 换成更小的下模开口 | 要换模具、重新装夹,吨位还更高 | 偶尔可以——如果折弯是零件上唯一的问题 |
| 反向折弯 | 要改几何,可能和先前折好的折边相撞 | 在工序顺序允许的时候 |
| 用不同模具分第二道工序成形 | 每个零件都要多一次搬运、多一道工序 | 很少——通常意味着设计该改 |
| 把折边换成压死边或加强筋 | 不增加成本,但外观会变 | 大多数情况下 |
| 把折边加长 | 不增加成本,而且加强效果更好 | 只要功能允许 |
| 用焊接或铆接的加强件 | 要多一个零件、多一道工序 | 大板件,回折折边不现实的时候 |
折边过短时会发生什么
配套的规则:折弯让位
一路延伸到零件边缘的折边,和在中途停住的折边,表现完全不同。凡是折弯线一直跑到展开料边缘,或者两处折弯在拐角相遇的地方,都得给材料留出一个去处。折弯让位就是这个——在折弯线端部开一个缺口或槽。
没有它,材料被拉进折弯时,拐角就会撕裂或变形,而且撕裂通常出现在零件外侧。有它,折弯干净,拐角也能保住形状。让位是图纸上最便宜的特征之一,也是最常被漏掉的特征之一。
- 两处折边在拐角相遇时,在展开料画出来之前,先定下拐角怎么收口——搭接、对接还是斜接。
- 在折弯线端部开个让位,比报废重切一个零件便宜。
- 记住,如果拐角是承力的,让位会造成应力集中。
- 折边上要上紧固件的地方,除了下模,折边长度还要对着垫圈和刀具的让位空间核一遍。
常见问题
实际的最小折边长度大概是多少?
它跟着 V 型下模的开口走,而下模开口又跟着板厚走,所以实在的答案是「板厚的若干倍,具体我们按你零件所用的模具再确认一遍」。对具体零件来说,这个核对在 DFM 阶段只要几分钟;等切完料才发现,报废的就是整张展开料。
能折出比最小值还短的折边吗?
用同一套模具,做不到稳定可靠。零件压不住下模肩口,角度和折边位置都会受影响。如果图纸确实要求这么短,通常有更好的答案——压死边、加强筋,或者把折边加长——我们会把这些问题提出来,而不是默默把问题吞下去。
我需要加折弯让位吗?
凡是折弯线跑到展开料边缘,或者两处折弯在必须完好的拐角相遇,都要加。没有让位,材料被拉进折弯时就会撕裂。它只是一个小缺口,却能挡掉一整类不良。
板厚会带来什么变化?
这一页上的每一项都和板厚有关。板越厚,就需要更宽的 V 型下模、更大的压力,于是最小折边、最小折弯半径、最小孔到折弯线的距离会同时变大。这就是为什么靠加板厚去解决刚度问题,往往比加一个成形特征更费钱。
那用压死边代替折边呢?
压死边是把材料对折回自己身上,而不是留出一道折边。它能加强边缘、去掉利边,而且几乎不增加深度——所以在图纸原来标注了一道短回折折边的地方,它常常才是对的答案。成形它需要稍微长一点的展开料,展开图里会算进去。
把图纸发过来,拿到靠得住的答复
工程师会审核模型的可制造性,并返回一份带 DFM 意见的报价 —— 指出哪些地方会改变价格。