
钣金加工成本由什么决定:报价结构说明
只看图纸没人能报出钣金件的价格,谁这么做就是把猜测当报价。但有一件事可以做:弄清到底哪些变量在推动这个数字,从而知道该从哪里下手。这一页就是我们每次收到询价时走过的成本结构。
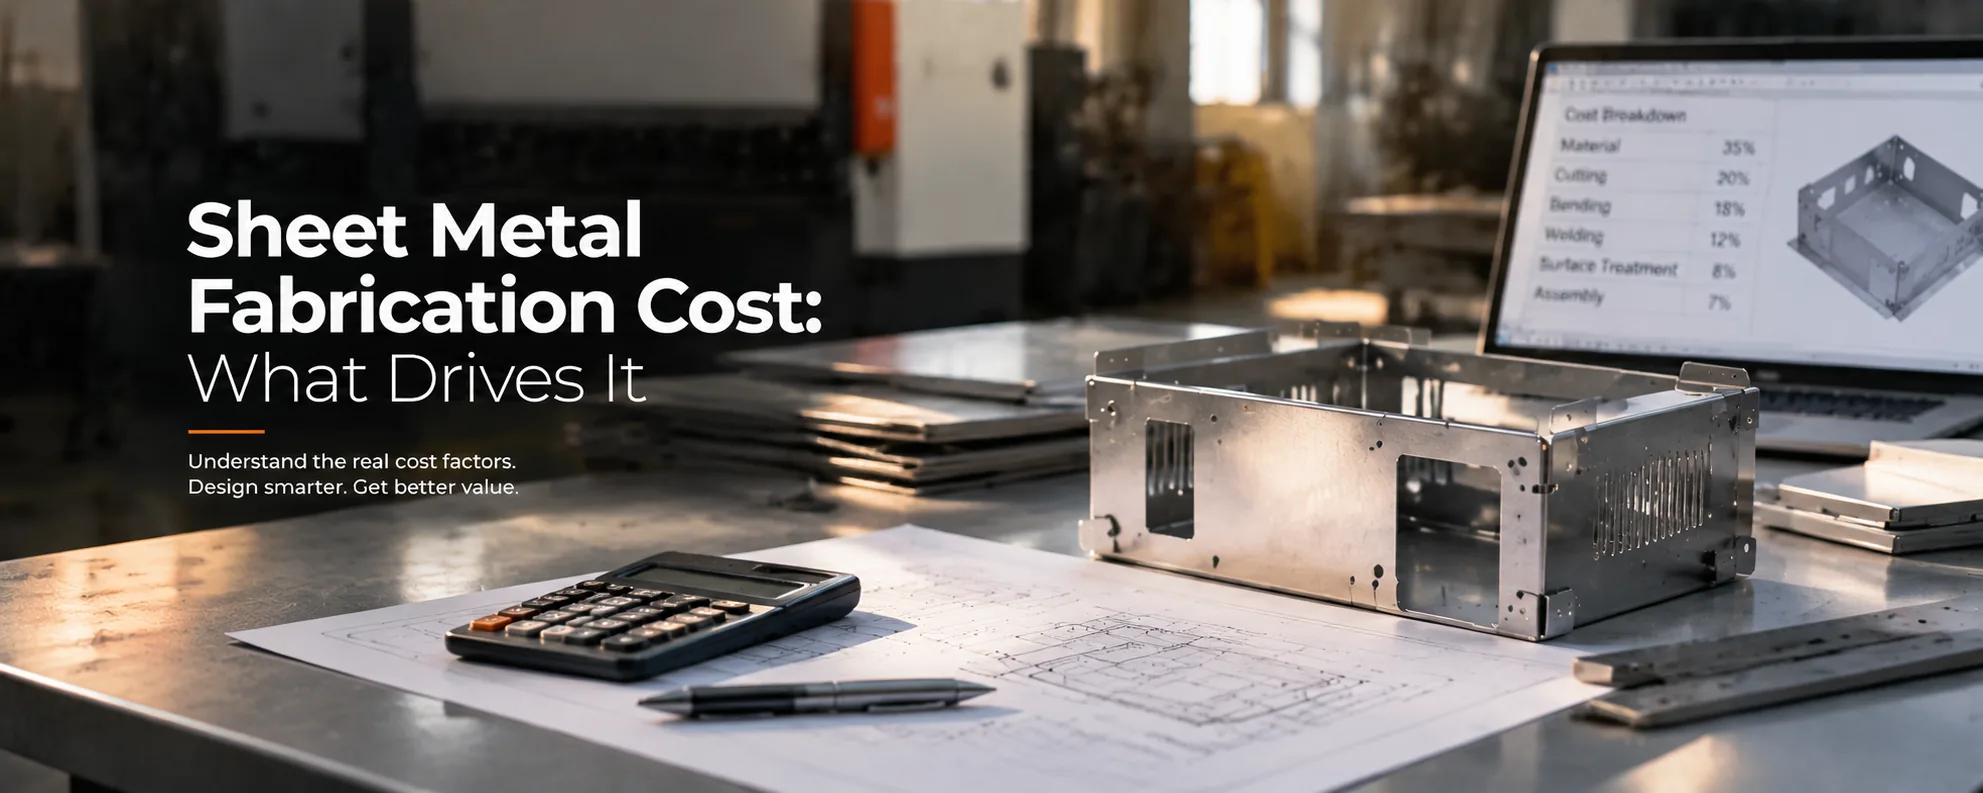
钣金加工成本由材料、切割、成形、焊接、表面处理、公差、模具、检验和物流九项相加而成。薄而平坦的零件由材料和切割主导;折弯多的零件由成形主导;小批量则由模具主导,因为模具费要摊到批量里。
为什么钣金件没有固定单价
两个看起来一样的支架,价格可能差三倍:取决于它带几道折弯、图纸要求的是 ISO 2768-m 一般公差还是每个尺寸 ±0.1 mm、以及订单是 50 件还是 5,000 件。价格是形状、数量和图纸的函数,不是材料名称的函数。
所以我们公开的是影响因子,而不是价目表。按公斤或按折弯给出的单价,对大多数询价来说是错的,对其余的则会误导人,而且一旦钢价变动就过期了。
一份钣金报价的九个成本项
我们出的每一个价格,都拆解为同样的九个成本项。看懂它们,就是审核任何供应商报价的方法——包括审核我们的。
| 成本项 | 由什么推动 | 如何降低 |
|---|---|---|
| 材料 | 牌号、厚度、展开料尺寸,以及套料对整张板的利用程度 | 选对厚度;让零件之间可以互相套排 |
| 切割 | 总切割长度、板厚、穿孔次数、套料利用率 | 减少孔数、加大圆角、把同厚度订单合并 |
| 成形 | 折弯数量、折弯长度、换模、搬运 | 用结构去掉折弯;把折边留在标准模具范围内 |
| 焊接 / 连接 | 焊缝长度、接头可达性、变形控制与清理 | 按真正够得着的焊缝来设计;避免外观焊缝 |
| 表面处理 | 工艺、遮蔽面积、换色、批量 | 用标准 RAL 色;把同一处理的零件合并成一批 |
| 公差 | 图纸要求有多紧,以及随之而来要测多少 | 除个别功能尺寸外,统一标注 ISO 2768-m |
| 模具 | 一次性的模具、工装或程序费用,按数量摊销 | 样件不打模具;只在超过盈亏平衡量时才投模具 |
| 检验 | 抽检、首件检验,还是三坐标报告 | 事先约定检验方案,而不是默认“全部出报告” |
| 包装与物流 | 防护等级、包装设计、目的地、贸易术语 | 按真实的搬运风险来设计包装 |
一份钣金报价实际由什么构成
材料与套料利用率
对于激光切割的平件,材料通常是最大的一项。起决定作用的是两件事:用哪个牌号,以及整张板有多少变成了零件、有多少进了废料箱。
第二件事在图纸上往往看不见,却比第一件更值钱。套料软件把零件排到标准板上,真正决定单件材料成本的是整张板的总利用率,而不是零件的理论重量。把支架设计成能与相邻件互相拼排,是正当的降本手段,值得提前讨论,而不是事后才发现。
数量:最被低估的一项
上面几乎每一项都含一块固定成本。调机、编程、模具、首件以及表面处理的批次准备,都不随数量等比变化。所以单价一开始下降很陡,等固定成本摊薄之后就趋于平缓。
由此得出一个反直觉的结果:同一个零件分两次各 100 件下单,总价可能明显高于一次性下 200 件。如果需求可预见,合并批量是在不动设计的前提下降低单件成本最简单的办法之一。
公差:最便宜的降本点
ISO 2768-m 一般公差覆盖了绝大多数钣金尺寸,而且不额外增加成本。一张在全部尺寸上标 ±0.05 mm 的图纸,是在向激光切割加折弯的零件要求这个工艺做不到的事;结果不是更精密的零件,而是更多测量、更多报废和更高的价格。
实务做法是按功能分配公差:先找出定位、密封、贴合和承力的那些尺寸,给它们有依据的标注,其余交给一般公差。这一处改动往往能直接砍掉一层成本,而不影响零件怎么用。
顺序也很重要:先定板厚。板厚决定了最小孔径、内圆角、最小折边、折弯半径、所需折弯力和可达公差。厚度增加 50%,这些约束会同时收紧。
我们不会做的事
- 在没有 CAD 文件和数量的情况下,仅凭文字描述报价——那只是把猜测包装成价格。
- 公布“典型”单件价格,因为这个数字完全取决于零件本身。
- 把模具费藏进单件价格里,让单价看起来更有竞争力。一次性费用单独列出,让你看清自己买的是什么。
怎样才能拿到靠得住的数字
请提供 3D 模型或带尺寸的 2D 图纸、材料与厚度、数量与预计返单频率、表面处理与颜色,以及检验和文件要求。这些足以让工程师评估可制造性,并返回带 DFM 意见的报价——通常在一个工作日内。
常见问题
没有图纸能给个大概价格吗?
只能给区间,而且必须带前提。材料、数量和成形工序数足以圈定成本区间,但落在哪个区间由图纸决定:折弯数、孔数和公差标注,经常让价格差一倍。
报价最低是不是零件最便宜?
不是。建立在乐观公差、未声明的模具或假设的表面处理之上的价格,通常会以让步接收、返工费或交期延误的形式回来。请按“报价里包含什么”来比较:材质证明、首件、检验报告、表面处理规格和包装。
模具大概会增加多少?
激光切割加折弯的零件通常是零,形状在程序里。冲压件则需要一副模具,属于一次性投入,随零件尺寸、工位数量和公差变化,只有超过我们一起算出的盈亏平衡量时才划算。
放宽公差能降本吗?
多数情况可以,而且这是我们最常给出的 DFM 建议。ISO 2768-m 覆盖绝大多数钣金尺寸。把严格标注留给真正需要的那一处,既省检验工时,也省掉一条返工路径。
两次一样的询价,价格为什么变了?
因为材料价格、批量和表面处理的最小起订量在变。钢和铝的价格指数每月都在动,需要单独开粉批的颜色和标准 RAL 色的最小量也不一样。请索取报价的有效期和背后的假设条件。
把图纸发过来,拿到靠得住的答复
工程师会审核模型的可制造性,并返回一份带 DFM 意见的报价 —— 指出哪些地方会改变价格。