
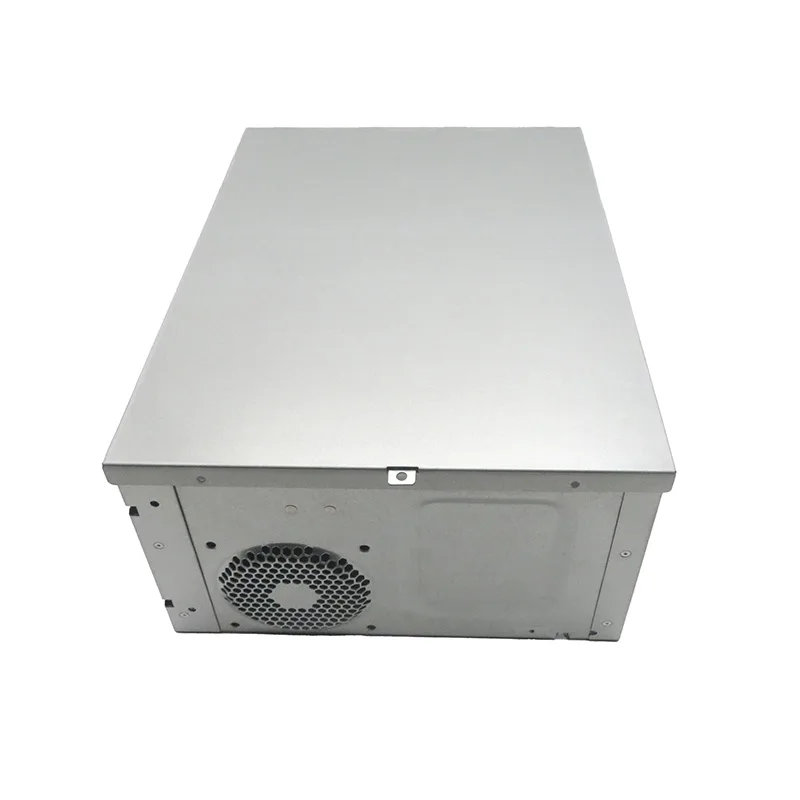
装配体
1.5 mm SPCC 钢制成的矩形机箱,约 600 × 400 × 150 mm:底盆、两侧壁、两块端板和一块内隔板。外角 TIG 焊接,可见面修磨处理。以平板件形式交付客户,或由我们完成组装。
功能要求是安装支脚必须落在同一平面内,且两侧壁在全长度上平行度不超过 0.5 mm——因为装入内部的滑入式模块按固定宽度制造。
公差消失在哪里
单独看,每个零件都在图纸公差内。手工夹持并点固焊后,装配出来的侧壁两端平行、中部收拢,底盆则在支脚之间拱起。误差很小——不到一毫米——却完全源自焊接收缩作用在无支撑面板上。
两个叠加效应使问题更糟。一次通过完成点固焊、之后再焊满,意味着在最终焊缝锁定之前装配体早已位移。又因为侧壁夹持在底盆上而不是彼此互夹,底盆的平面度误差转移成了壁间距误差。
按实施顺序排列的纠正措施
| 变更 | 原因 |
|---|---|
| 在激光阶段于底盆上冲出两个基准孔 | 为工装提供唯一明确基准,不再依赖边缘 |
| 制作以基准孔定位并将两侧壁互相夹紧的工装 | 阻断底盆平面度误差向壁间距的传递 |
| 变更顺序,在单次热循环内换边完成焊接 | 降低总热输入并让收缩在零件上均衡分布 |
| 在敞开的顶部加临时撑杆,冷却后拆除 | 在材料最热最弱时保住关键尺寸 |
| 修磨挪到装配体完全冷却之后进行 | 磨削热焊缝会释放应力,让已调直的部位再次变形 |
检验
检验计划先查基准,再查从基准引出的特征,最后查装配整体。壁平行度沿长度方向取三个位置测量而不是一处——单点测量会把导致本项目立项的中部收拢装配体放行。
首件按带球标序号的装配图出具首件尺寸检验报告,工序或工装发生任何变更后同样出具。这个时点上,工装问题的修复成本仍然很低。
可迁移的经验
- 焊接装配体的基准要在切割阶段就设计进零件;装配时才临时想出来的基准,是一个会移动的基准。
- 工序顺序本身就是规格。两家工厂可以按同一张图纸焊接同样的零件,却产出不同的装配体。
- 变形控制优于变形矫正——一副工装的成本低于对每一台产品修磨和再矫直。
- 在图纸上写明关键的装配尺寸。没有被写明的尺寸,就没有人在把守。