
钣金检验计划:首件、过程检与终检
钣金件的质量问题很少有说不清的。无非是尺寸漂移、漏做遮蔽、表面处理缺陷,或者混了料号——每一种都靠不同的检验、在不同的时间点抓出来。检验计划的意义,就是把检验和失效模式对上。
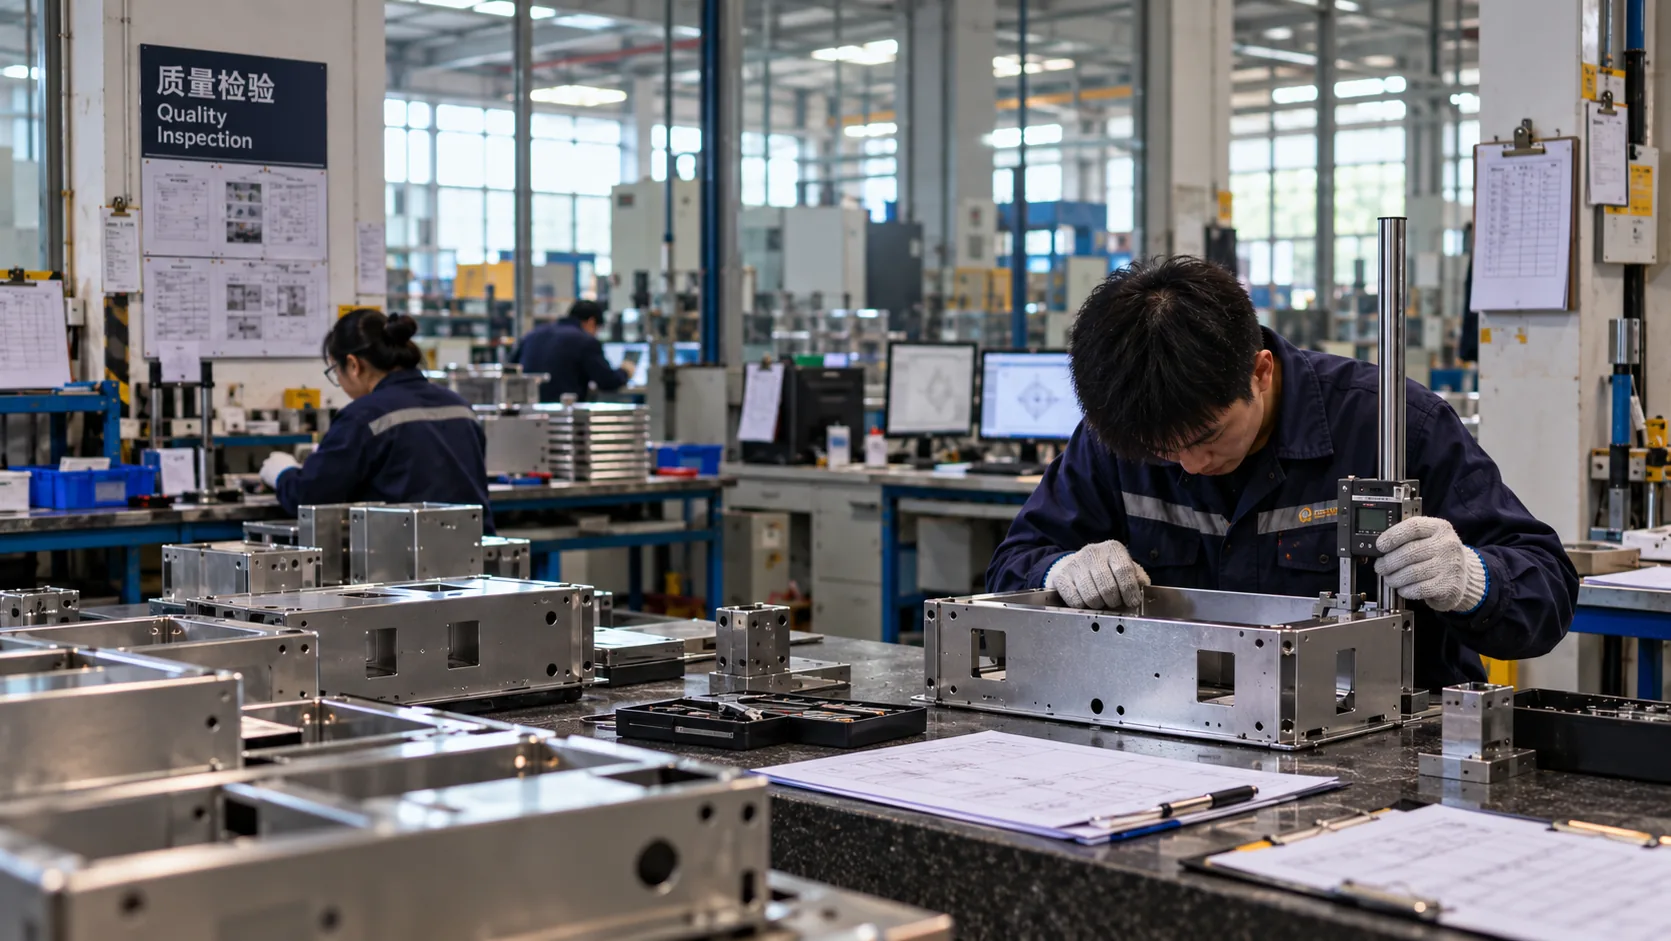
检验计划规定了检什么、在哪个阶段检、多久检一次、用哪种方法。新模具或新程序先做首件,量产过程中做过程检,包装前做终检——每一步回答的问题都不一样。在报价阶段就把检验计划写清楚,这笔成本才会进到价格里。
下方有 7 行参考数据 —— 上方摘要是简短回答,表格才是可以引用的部分。
三个阶段,三个问题
首件回答的是:这套工艺到底能不能把零件做出来。它是对图纸上每一个圈号尺寸做全尺寸检验,取新模具、新程序或工程改版后的第一件来做,并且在量产开始前签认。
过程检回答的是:工艺是不是还在稳定地做出这个零件。它要快,只盯着容易漂移的特征,用检具而不是 CMM,因为要的是频次,不是分辨率。终检回答的是:箱子里的零件,是不是图纸上的那个零件——关键尺寸,加上表面处理、五金件和标记。
| 失效模式 | 在哪一关抓到 | 方法 |
|---|---|---|
| 新程序上的尺寸错误 | 首件 | 对照圈号图纸出全尺寸报告 |
| 量产过程中的漂移 | 过程检 | 按规定间隔用检具和检具工装 |
| 折弯角度漂移 | 过程检 | 量角器或角度检具;复核折弯机补偿 |
| 大板件上的孔位错误 | 首件 | 位置度要求高时用 CMM,否则用检具工装 |
| 表面处理缺陷或漏做遮蔽 | 终检 | 在约定的光照下目检,有要求时加测涂层厚度 |
| 五金件没压到位,或紧固件用错 | 终检 | 逐个检查压铆件功能;核对料号 |
| 一箱里混了料号 | 终检/包装 | 对照装箱单核对标签 |
把检验对上失效模式
CMM 用在哪儿值,用在哪儿不值
三坐标测量机(CMM)很慢,收费也相应更高。它值得用的地方,是要求属于「关联」性质的时候——长板件上孔组的位置度、折边的垂直度、门板的平面度——因为这些说的是特征之间怎么相对定位,手持量具根本答不好。
常规量产里,更快的答案通常是检具或检具工装:一个操作工在机台边几秒钟就能跑完的 go/no-go。图纸要求出 CMM 报告时,它是一个项目要求,成本也就报进去了;如果对什么都默认报,那你就是在为一份你根本不会看的测量数据付钱。
该要哪些文件
- 首件全尺寸报告,新模具或新程序必须做,对照圈号图纸。
- 材质证明,适用于牌号需要核实、而不是直接默认的情况。
- 涂装或电镀记录,有规范或客户要求时,包含厚度。
- 项目过程中商定的任何让步或偏差,要有书面记录,并写明适用哪些零件。
- 冲压件要做首件,必须用生产模具跑——不能用软模或样件。
常见问题
你们每个零件都检吗?
不检。量产中也没有哪家靠谱的供应商会这么干——对每一个尺寸做 100% 全检很慢,而且抓到的往往是过程检更早就能发现的问题。检验计划是首件加过程检加终检;如果某个特征确实需要对每个零件都验证,那会单独写进要求并计价。
什么是首件检验?
对新模具、新程序或改版后做出的第一件,做全尺寸和文件的检验,对照图纸上每一个标注尺寸测量,并在量产继续之前签认。它真正的价值,是知道哪些特征做起来很宽松、哪些需要调整。
我的零件能出 CMM 报告吗?
可以,前提是写进要求。值得说清楚你要评的是哪些特征,因为 CMM 的工时取决于特征数量和装夹,跟零件大小无关。点名三四个真正重要的特征,费用通常只是全测的一个零头。
零件检验不合格,你们怎么处理?
先隔离,连同实测值一起报给你,在发货之前和你商定处置方式。我们宁可拿着真实数据跟你谈让步,也不愿意把零件发出去、让你自己去发现。如果是系统性的问题,就改工艺;如果是偶发的,就换零件。
收货时我该做哪些检验?
对着装箱单做一次简短的来料核对,看一眼表面处理,再对那个你最不愿在后期才发现问题的特征做一次尺寸检验。如果你在报价阶段就告诉我们来料检验覆盖哪些内容,我们就能确保你最依赖的那些特征,正好是我们控制得最紧的。
把图纸发过来,拿到靠得住的答复
工程师会审核模型的可制造性,并返回一份带 DFM 意见的报价 —— 指出哪些地方会改变价格。