更新内容
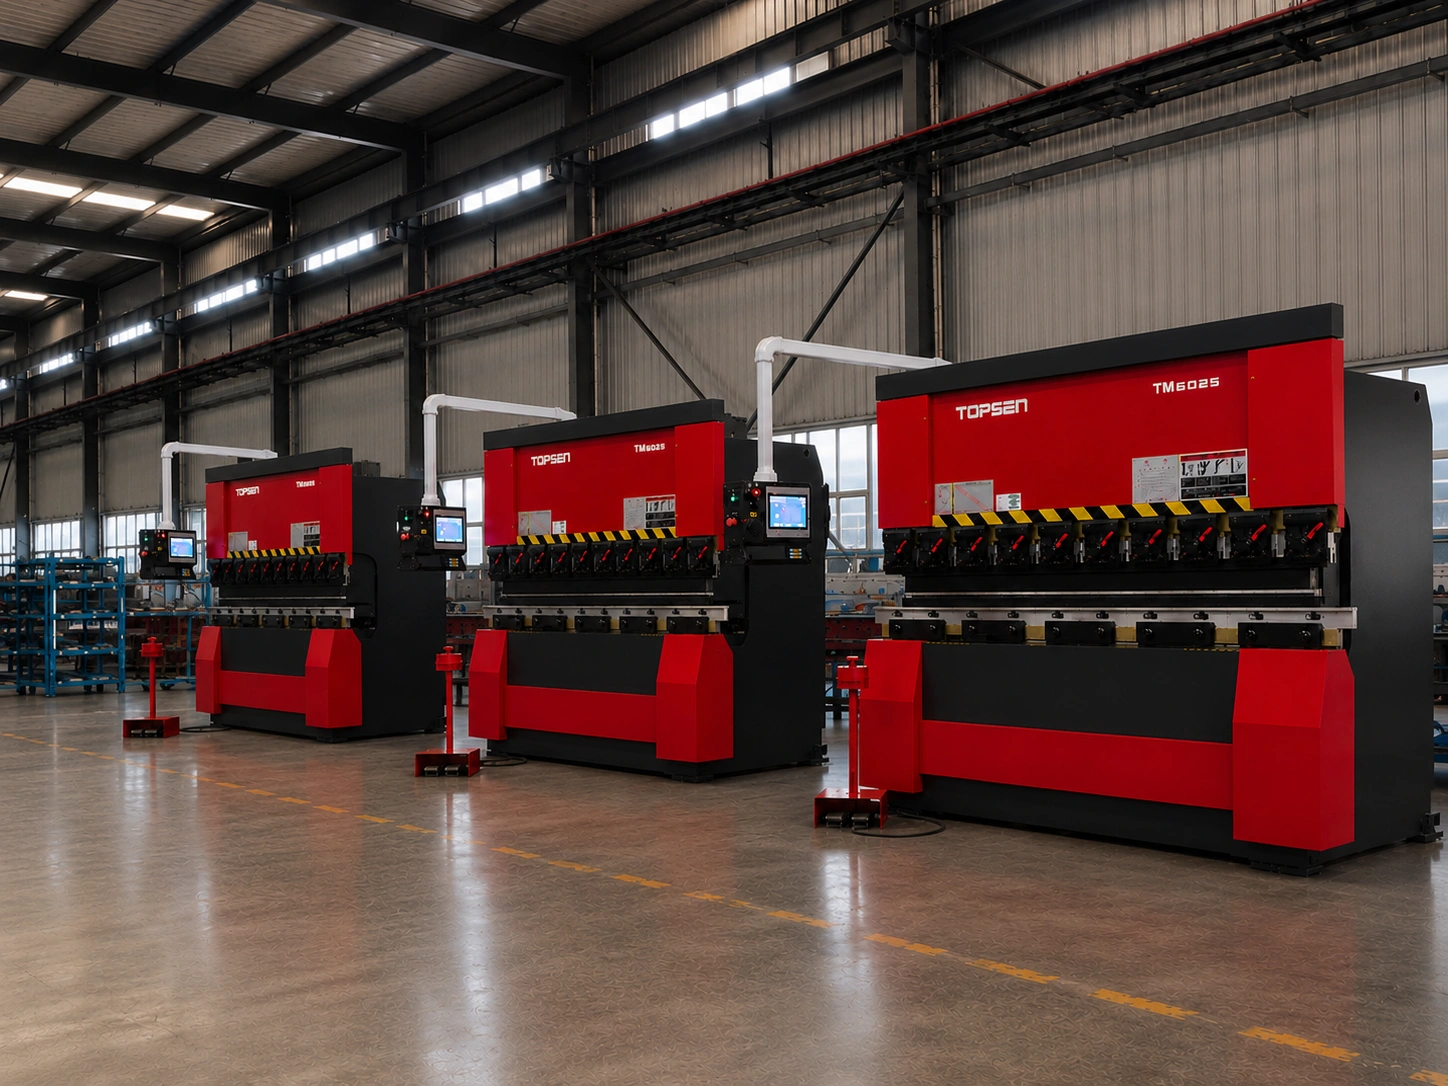
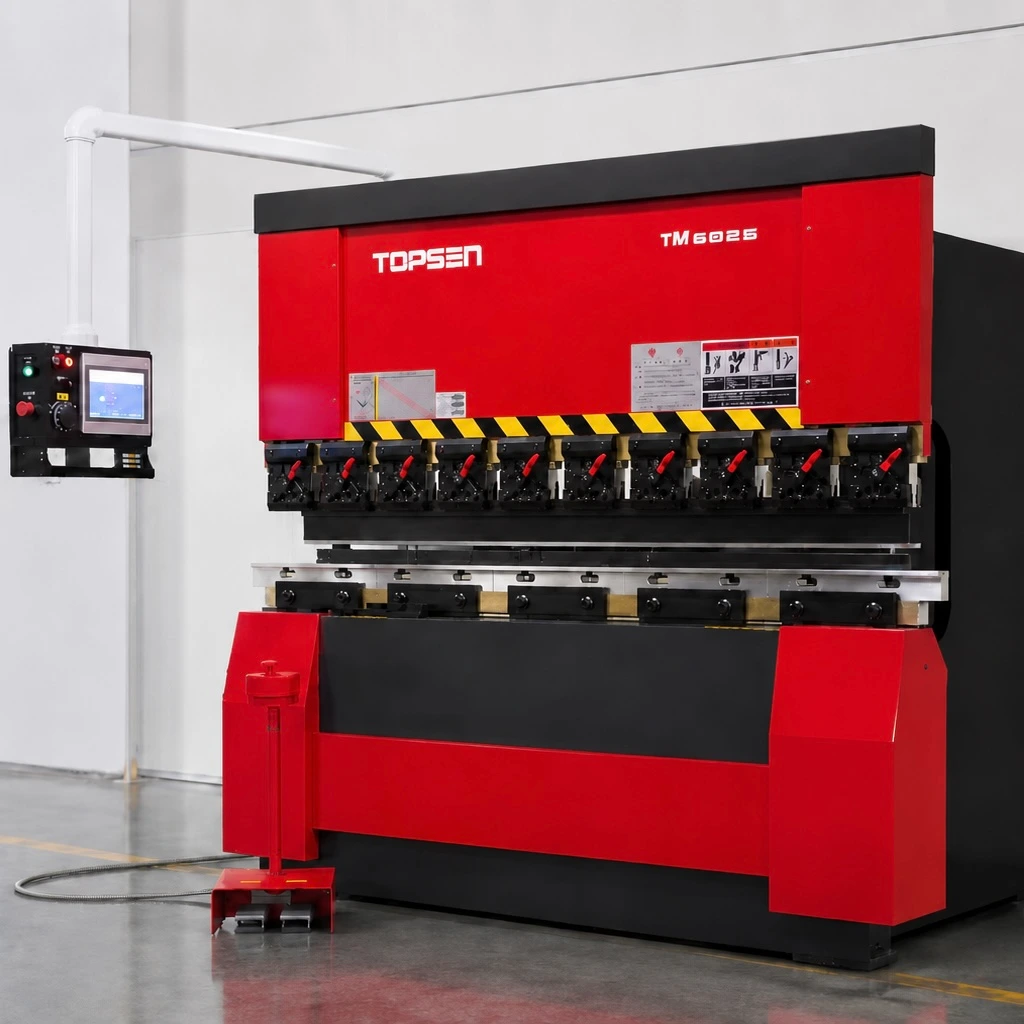
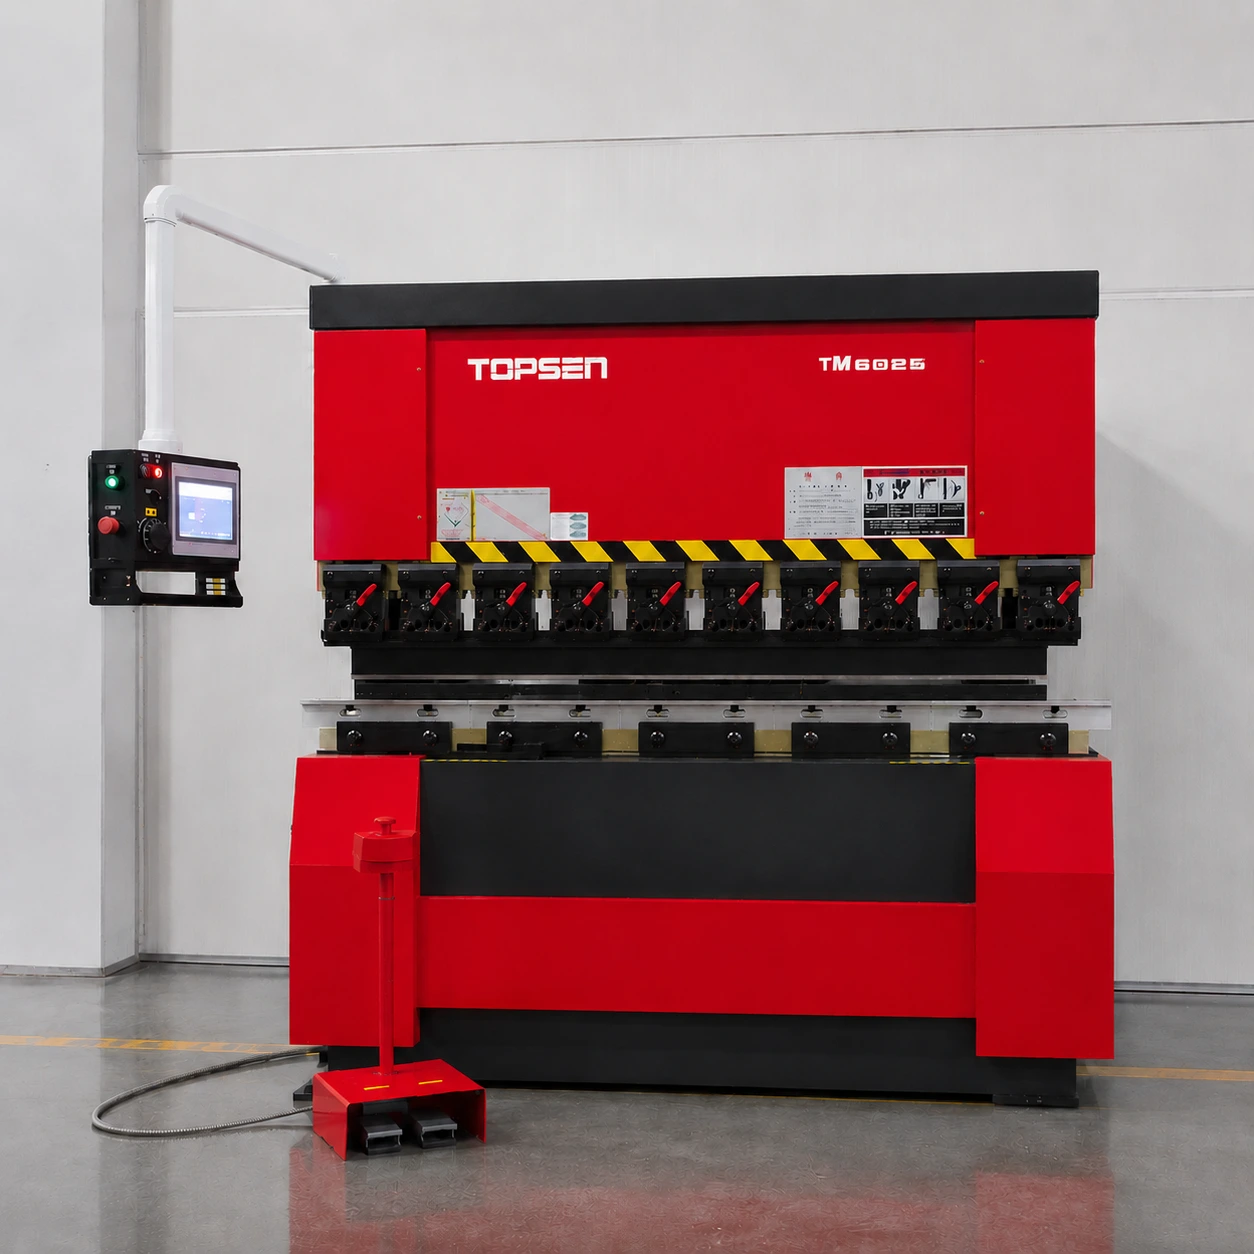
我们在东莞工厂投资了新的数控折弯机——这是伟欣钣金持续扩大产能和提高精度标准以服务全球客户的承诺的一部分。
我们的折弯工位配备 TOPSEN TR/TM 10030 —— 公称压力 100 吨、折弯长度 3,100 mm、滑块定位 ±0.02 mm、后挡料重复定位 ≤0.02 mm。这项投资源于海外客户一直在要求的:在3,100 mm以下的零件上实现更紧密的角度公差、更快的周转,以及与持续投资自身能力的源头工厂合作的信心。
新机器提供±0.02 mm的折弯角度精度——配备3,100 mm折弯长度与三轴数控后挡料。对于需要在2.2米以下零件上实现精密折弯的项目,我们现在可以完全在内部处理,使用相同的质量管理体系、相同的工程团队和您期望从伟欣钣金获得的单一来源责任。
精密折弯的重要性
在钣金加工中,折弯角度精度直接影响装配配合、装配时间和废品率。±0.02 mm的偏差可能通过单个零件的尺寸检验——但在数百件的批量生产中,它会累积成明显的不一致性和昂贵的返工。
以下是我们折弯能力的对比:
| 能力 | 原有配置 | 现行 TOPSEN CNC |
|---|---|---|
| 折弯长度 | 最大3,100 mm | 最大3,100 mm |
| 折弯角度精度 | ±0.02 mm | ±0.02 mm |
| 后挡料 | CNC 后挡料 | CNC 后挡料 |
两种平台是互补的,而非竞争关系。对于3,100 mm以下的较长零件,TOPSEN 仍然是我们的主力。对于需要更紧密公差的较短零件——外壳、支架、有关键配合的面板——新折弯机提供可测量的更高的首次合格率。
这种双平台方法让我们为每个项目匹配正确的机器,在延伸范围或精度之间优化,无需妥协。
如何确保一致的结果
精密折弯不仅仅关乎机器——更关乎其背后的体系。以下是我们如何在批量生产中保持±0.02 mm精度:
- 数控后挡料定位——跨批次的可重复设置,消除零件间的人工对准偏差
- 实时位置反馈——补偿材料回弹变化(随厚度、牌号和热处理而变化),在整个生产过程中保持目标角度
- 机械拱度系统——在整个台面宽度上均匀分配压力,防止中心和边缘位置之间的角度偏差
对我们的客户来说,实际结果很简单:更少的废品、更少的返工和更可预测的交付计划。在数百或数千件的批量生产中,首次合格率的提升直接转化为更低的单件成本——无需对您的设计做任何改变。
产能与吞吐量
对折弯机的这项投资直接解决了影响钣金加工交期的生产瓶颈。根据我们的经验,折弯站是订单等待的地方——一台折弯机被数十个活跃项目共享会产生排队延迟,波及整个排程。
通过提前投资,我们大幅扩展了折弯车间产能,这意味着:
- 更高吞吐量——专用机器用于高优先级生产运行,不干扰其他订单
- 更好效率——在批量生产承诺的同时保持原型和小批量响应能力
- 可靠交付——支持我们98%的准时交付率,随着海外客户订单量持续增长
对我们的客户来说,这转化为更短的交期和更可预测的生产计划——特别是在旺季。在需求高峰之前而非之后投资产能,是我们保持交付承诺可靠的方式。
一个工厂,所有工序
这项投资的真正价值不仅仅是更好的折弯——而是更好的折弯集成到完整的一站式生产链中,全部在同一屋顶下。这是伟欣钣金为海外客户提供的核心价值:从激光切割到最终装配的每道子工序,由一个团队管理,一个质量标准,一个交付承诺。
考虑一个典型项目:激光切割→数控折弯→焊接→粉末涂装→五金件安装装配。当折弯在内部完成时,没有工厂间运输、没有供应商之间的质量交接、没有分包商延误。
随着折弯机产能的扩展,折弯不再是阻碍整个订单的瓶颈。每个步骤直接流入下一步——一个工程团队从首次切割到最终检验全程负责质量。
这就是“一个源头工厂,一张订单”在实践中的含义:一致的质量、高效的生产和对您整个订单的单一责任点。
通过我们的报价页面上传您的STEP、IGES或DXF文件。我们的工程团队将审核弯曲顺序、确认材料可行性,并在24小时内提供含面向制造设计反馈的报价——无需注册,钣金零件1件起做。
See also 光纤激光切割.
See also 立即询价.
常见问题
准备好开始您的项目了吗?
24小时内获得面向制造设计反馈和报价。无最低订购量。