概述
快速结论:5052-H32 是钣金用铝的默认选择——折弯性能好、焊接性好、耐盐雾,机箱、支架和船用件都用它。6061-T6 是结构件和机加工件的材料:屈服强度约为前者两倍、非常适合 CNC 特征,但折弯易开裂、焊后需要热处理。折弯成形的钣金件默认用 5052;机加工或重载件默认用 6061。
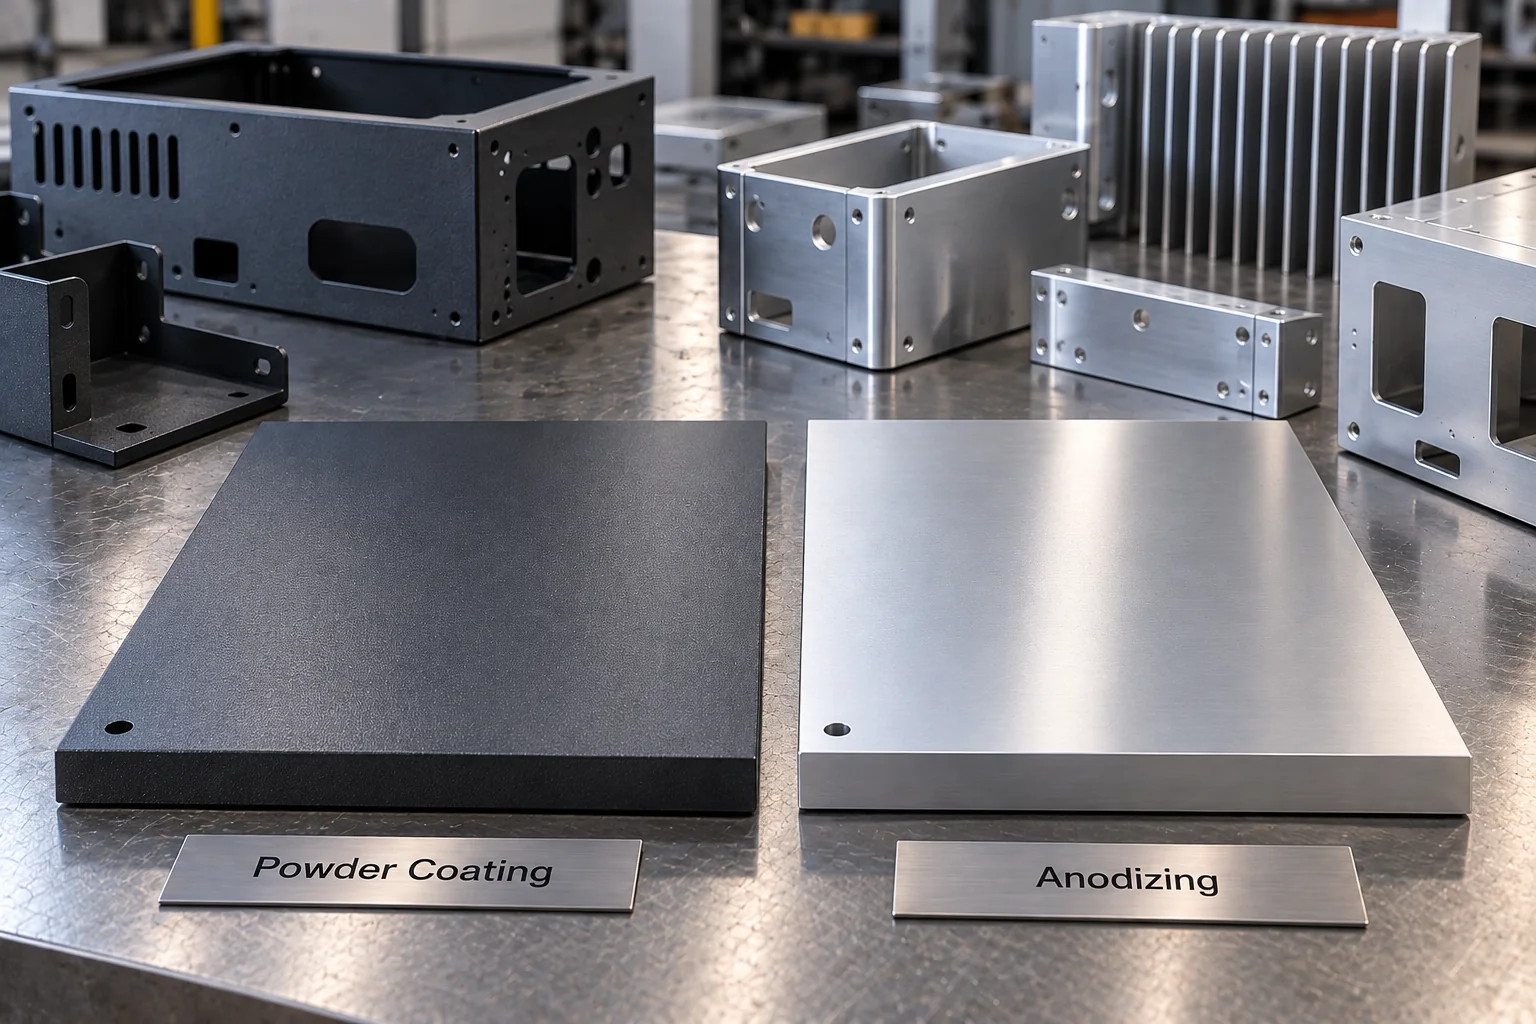
两种合金都可内部报价:5052 材料页与6061 材料页载有折弯半径、状态说明与表面处理表现,CNC 折弯页展示两种状态能承受的变形量,阳极氧化对两者均适用。跨材料的决策见304 不锈钢 vs 5052 铝一文,也欢迎发图询价并附 DFM 评审。
牌号数字的含义
四位数字代表合金系,状态后缀代表最终处理。5052 与 6061 都含镁,但 6061 另加硅、铜和铬——可以通过热处理获得高得多的强度。5052 是加工硬化型合金:强度来自冷轧,常用 H32 状态表示冷作硬化后稳定化处理。6061 是热处理强化型合金:T6 表示固溶处理后人工时效,强度由此而来。
这一个差异决定了下游的一切:加工硬化型合金折弯后性能不变;热处理型合金恰好在你要成形的时候处于强度最高点——麻烦就从这里开始。
成形:折弯的差异
这是两种合金真正分道扬镳的地方。5052-H32 在我们加工的全厚度范围内都能干净折弯——内圆角半径约等于一个料厚也不开裂,折弯后的立边保持强度。6061-T6 则完全是另一回事:以小半径横向于轧制方向折弯时,弯曲线会撕裂,有时在折完数小时后才出现。车间共识是:6061 只在大半径、垂直于轧制方向时折弯;或买 T4 状态、折完再时效到 T6——对外协钣金件来说很少可行。
所以机箱、支架、面板等一切带折弯的件,选 5052。6061 板材在钣金厂里多半是等待 CNC 特征的平板坯料,而不是折弯件。如果供应商对多折弯钣金件直接报 6061 而不作任何说明,请书面确认折弯半径。
强度、耐蚀与成本对比
6061-T6 在数字上完胜:屈服强度约为 5052-H32 的两倍,抗拉强度高约 40%。真正承力的结构件确实需要这个余量。但数字不是全部——耐蚀性与成形性往往在强度之前就决定了选材。
| 典型参考性能 | 5052-H32 | 6061-T6 |
|---|---|---|
| 屈服强度 | 约 193 MPa | 约 276 MPa |
| 抗拉强度 | 约 228 MPa | 约 310 MPa |
| 小半径折弯(1T) | 优秀——默认之选 | 差——小半径易裂 |
| 盐雾耐蚀 | 优秀——船用级 | 良好,不宜海洋工况 |
| 焊接 | 良好,接头保持大部分强度 | 可焊,焊缝区强度损失约 40% |
| CNC 切削 | 偏粘,可用 | 优秀——机加工首选 |
| 典型钣金用途 | 机箱、支架、面板、船用件 | 机加工平板、结构接头 |
以上为常用状态的典型参考值;实际性能取决于厚度与可认证的材质单数据。常见钣金厚度下两者原料价差不大——真正拉开总成本的是工艺(折弯、焊接、表面处理),而非材料本身。
焊接、机加工与表面处理
焊接是容易被低估的分水岭。5052 焊接性好,接头保持大部分强度。6061 也能焊,但热影响区强度降到约 T4 水平——对承力焊接结构是实打实的设计考量,这也是关键 6061 结构件存在焊后热处理的原因。两者混用的装配件,我们会围绕 6061 的软化区规划焊缝,而不是假装它不存在。
机加工是 6061 的主场:切削干净、公差稳定、表面漂亮,所以 CNC 安装板与接头都用它。5052 切削偏粘但对机箱常见的钻孔攻牙完全够用。两者阳极氧化表现都好,膜色略有差异——实用细节见各自材料页;对颜色要求严格的多件装配,建议报价阶段确认样品色板。
如何选择
决策树很短。机箱、支架、面板或任何带折弯的件 → 一律 5052-H32。船用或盐雾环境 → 5052。机加工平板、结构接头或重载支架 → 6061-T6。既要折弯又要承力 → 通常选厚一档的 5052,因为折弯 6061 的风险在弯曲线;载荷确实需要 6061 时,零件形态应转为机加工接头而非折弯钣金。
客户同时询两种材料时,价差很少成为决定因素——折弯行为才是。一件首件开裂的损失超过任何材料溢价。把载荷和使用环境说清楚,报价单会写明我们建议的合金与理由。
常见问题
作者
准备好开始您的项目了吗?
24小时内获得面向制造设计反馈和报价。无最低订购量。