概述
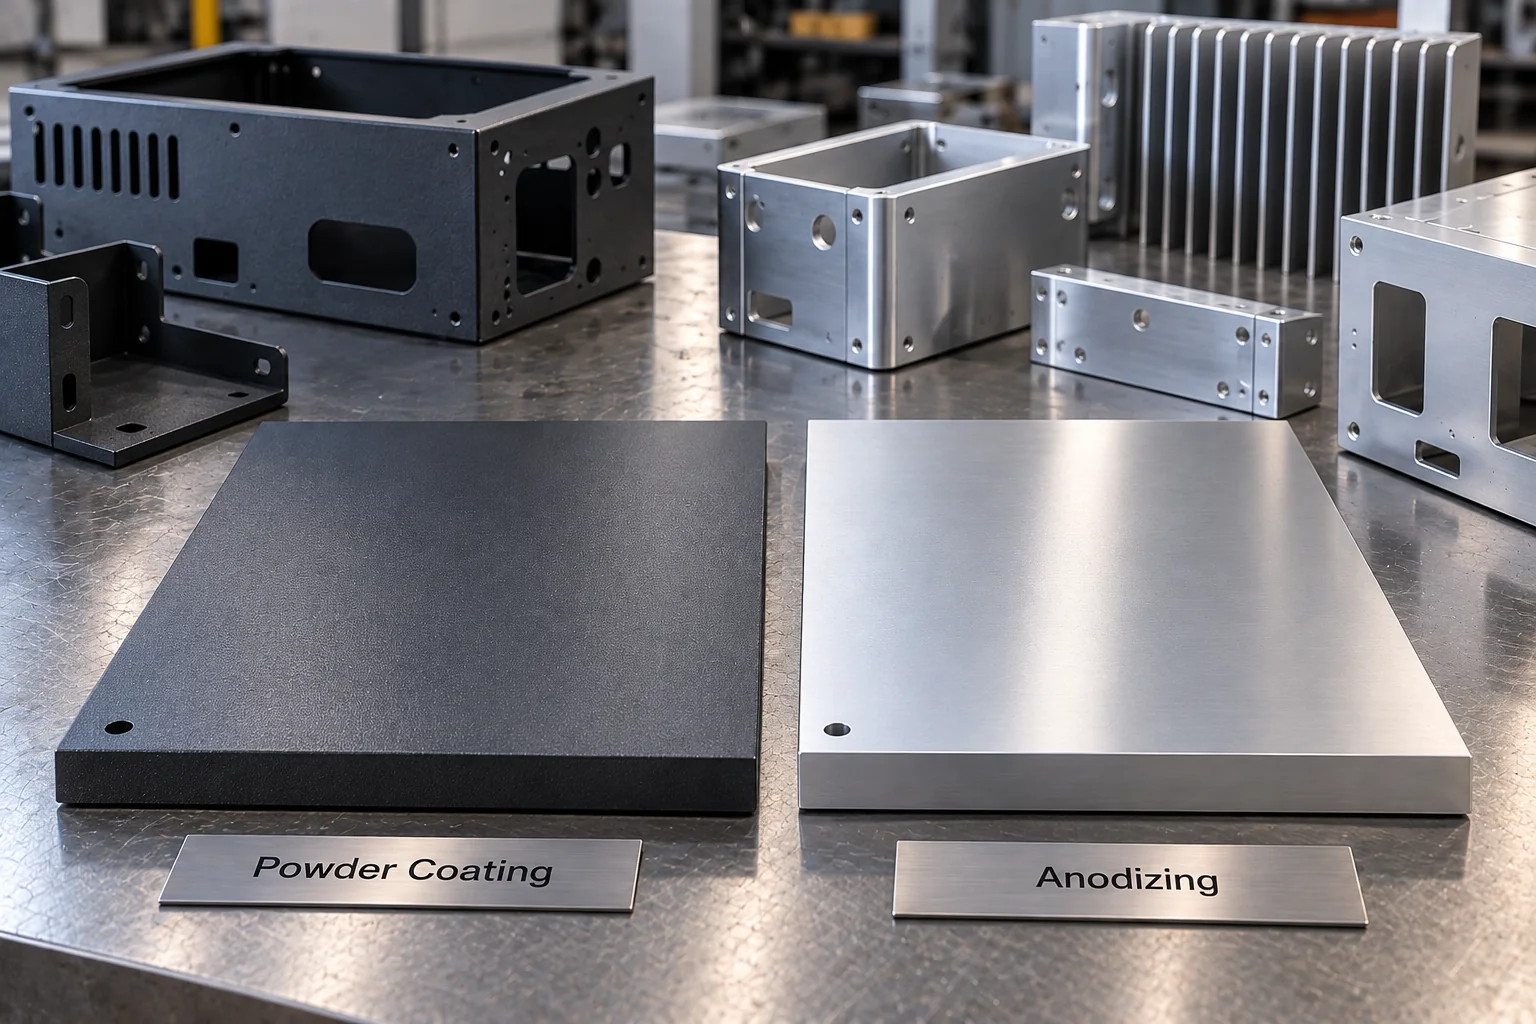
快速結論:粉末噴塗是在金屬表面覆蓋一層 60–120 µm 的樹脂塗層;陽極氧化則是把鋁表面本身轉化為 5–50 µm 的氧化層,不會剝落或崩邊。粉末噴塗適用於鋼、鍍鋅板和鋁,顏色選擇與可修復性更強;陽極氧化只適用於鋁,勝在耐磨、膜層薄和抗紫外線。小批量時兩者單件成本接近;批量較大時,鋁件做本色陽極氧化通常每平方米更便宜。
粉末噴塗的原理
帶電樹脂粉末被靜電吸附到工件上,再經 180–200 °C 固化,形成連續的 60–120 µm 塗層。整件一次噴塗,邊角和折彎處也能保持覆蓋——這是比液體噴漆實在的優勢。粉末噴塗支援任意 RAL 或 Pantone 色,還有砂紋、金屬質感等效果,並能蓋住輕微表面瑕疵,減少非外觀件的預處理。它的弱點是衝擊:塗層畢竟是塗層,尖銳撞擊會崩邊並露出底材。
陽極氧化的原理
陽極氧化是電化學過程,把鋁表面轉化為氧化鋁——塗層就是金屬本身,因此不可能剝落或崩邊。Type II 膜厚 5–25 µm,用於裝飾並可染色;Type III(硬質陽極氧化)膜厚 25–50 µm,耐磨。兩個容易踩坑的點:工件尺寸會按膜厚的一半左右增大,對緊配合和螺紋有影響;表面導電性變差,導電部位需要遮蔽。陽極氧化只適用於鋁。
成本對比
粉末噴塗按批次和顏色計價:同一批用一個 RAL 色很划算,兩種顏色就是兩次上機。陽極氧化按掛具面積計價,本色和清漆類在批量放大後單價下降很快。以典型機櫃為例,小批量下兩者成本相差 10–20%;超過幾百件後,鋁件做本色陽極氧化通常更划算。硬質陽極氧化(Type III)比粉末噴塗貴,選它是為了耐磨而不是省錢。別忘了兩者都有隱性成本:遮蔽螺紋、接地點和關鍵面都是人工。
耐久性:各自的失效方式
粉末噴塗的失效方式是撞擊崩邊和紫外線粉化——標準聚酯戶外保色約 5–7 年後表面開始失光;高端聚氨酯和氟碳塗層遠超這個年限。塗層一旦崩邊露出鋼材,腐蝕會在塗層下蔓延並頂起塗層。陽極氧化的失效方式不同:不會崩邊,Type III 耐磨性很好,但在富氯環境(沿海、融雪鹽)中,如果封閉處理不到位,陽極氧化鋁可能出現點蝕。陽極氧化的顏色範圍也較小——灰色、青銅色和黑色,無法精確對色 RAL。
如何選擇
五條規則覆蓋大多數決策。鋼件或鍍鋅件 → 粉末噴塗,鋼無法陽極氧化。鋁件且有緊配合尺寸、螺紋或接地點 → 陽極氧化並遮蔽。顏色必須對品牌 RAL → 粉末噴塗。耐磨、滑動接觸或重載 → Type III 硬質陽極氧化。溫和氣候下的戶外鋁件 → 兩者皆可:要薄選陽極氧化,要顏色選粉末噴塗。兩者也可以組合:先陽極氧化防腐,再在需要顏色和防腐雙保證的表面上噴粉——這是戶外鋁機櫃的常見做法。
常見問題
作者
本主題相關零件
準備好開始你嘅項目了嗎?
24小時內獲得面向製造設計反饋同報價。無最低訂購量。