子工序 08 — 数控鈑金加工
點焊
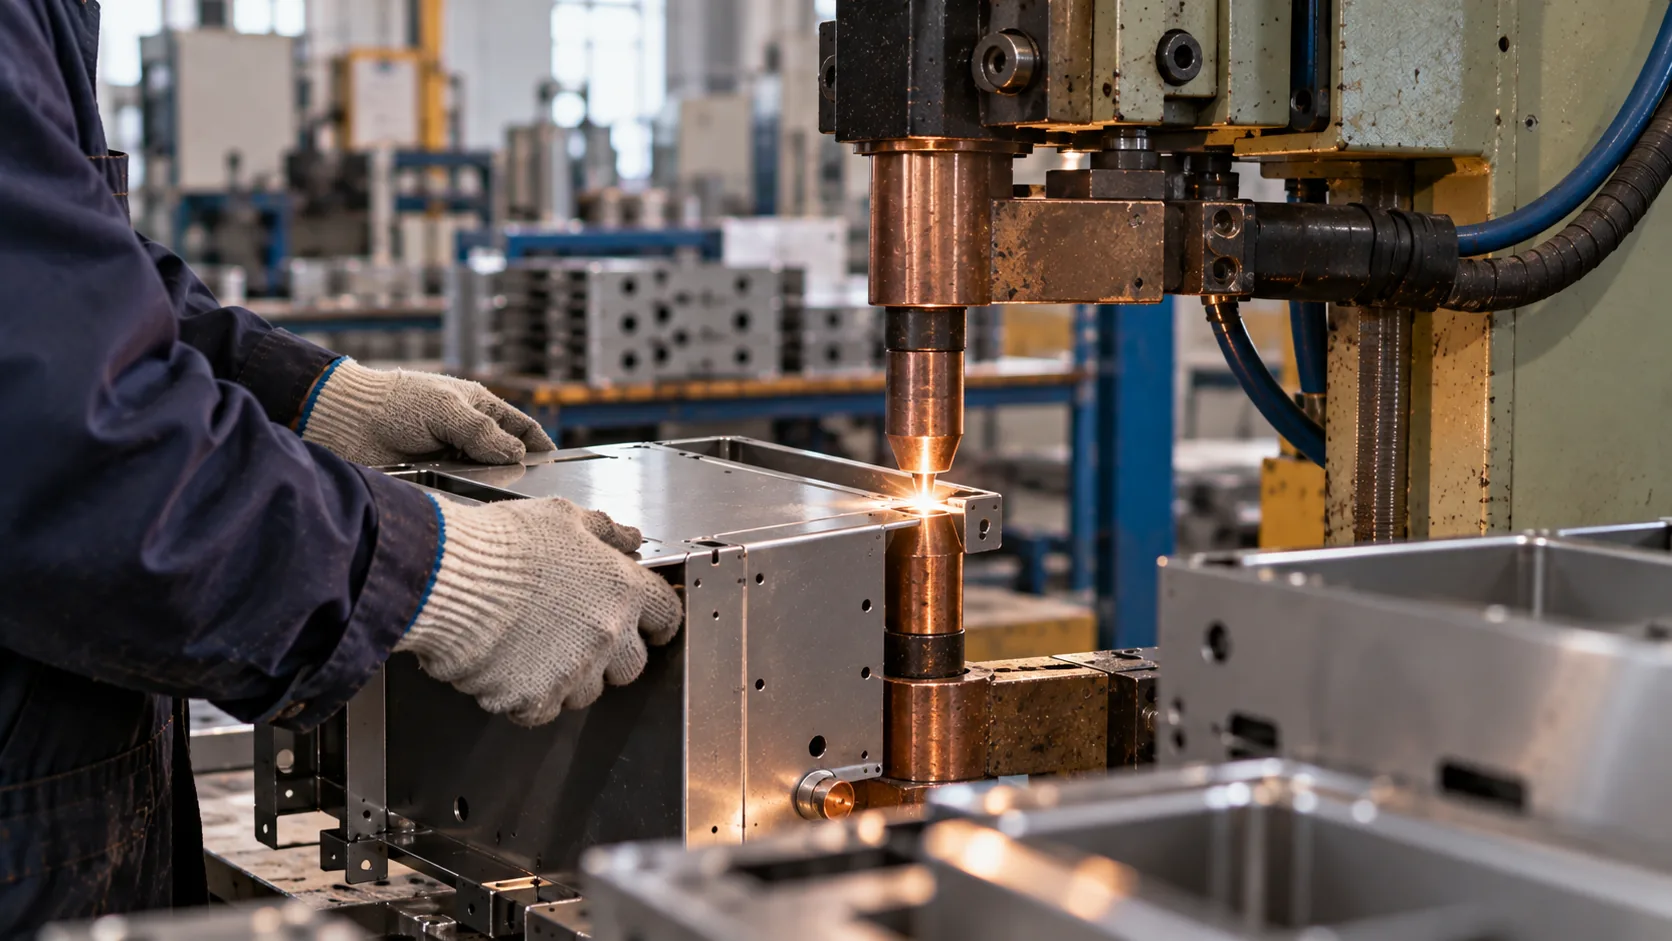
電阻點焊(RSW)通過在精確接觸點將大電流通過銅電極尖端來連接重疊的鈑金板——無需填充焊絲或保護氣體。點焊周期時間最短可達0.1秒,是大批量裝配中最快的連接方法,適用於搭接接頭結構強度比連續焊縫外觀更重要的場景。
技術參數
最大厚度0.3mm – 5.0mm
電極力最大5.5 kN
焊接時間每點0.1秒至0.5秒
適用材料冷軋鋼、鍍鋅板、不鏽鋼、鋁
工藝能力
最快連接周期 — 每點0.1秒
無需填充材料或保護氣體
適合大批量生產
搭接接頭結構強度一致
點焊與其他連接方法對比
多參數對比,幫助您選擇最適合的連接工藝。
| 參數 | 點焊 (RSW) | TIG (GTAW) | MIG (GMAW) | 雷射焊 |
|---|---|---|---|---|
| 焊接速度 | 極快 — 0.1–0.5 秒/點 | 較慢 — 手工操作,50–300 mm/min | 中等 — 1000–3000 mm/min | 極快 — 10–5000 mm/min |
| 熱影響區寬度 | 極窄 — <1 mm | 窄 — 1–2 mm | 中等 — 3–5 mm | 超窄 — <1 mm |
| 變形程度 | 極低 | 低 | 中等 | 最小 |
| 填充材料 | 不需要 | 可選 | 需要 | 不需要 |
| 自動化程度 | 全自動 | 手工/半自動 | 半自動/自動 | 全自動 |
| 外觀品質 | 有限 — 僅焊點痕跡 | 優秀 — 光滑魚鱗紋焊道 | 良好 — 輕微波紋 | 優秀 — 美觀焊縫 |
| 最佳應用場景 | 大批量鈑金裝配 | 食品級、衛生級、可見焊縫 | 高速結構焊接 | 精密外殼、薄壁零件 |
準備開始?
上傳設計文件,獲取含面向製造設計分析的報價——工程師24小時內回覆。