透徹理解鈑金報價的運作機制為何十分重要
如果您採購的是定製鈑金零件,通常會同時收到好幾家供應商的報價,而這些數字幾乎總是對不上。同樣的圖紙,一家報價每件 $4.80,另一家卻開出 $7.20。這種差異絕不是隨機的——它反映的是各家供應商在計算材料、工序、表面處理、工裝、包裝以及物流時所用的方法。只要弄懂這六大成本構成,採購決策的主導權就回到了您手中。您不必再盲目接受最低的那個報價,而是能夠判斷出哪一部分報價被虛高抬升、哪家供應商在暗中偷工減料,以及哪些設計改動可以在不影響功能的前提下降低成本。本指南會用真實數據逐項拆解這些構成,說明批量如何影響定價,併為您提供一套框架,以便在同一口徑下比較不同供應商的報價。
一份鈑金報價中的六大主要成本項目
無論出自一家小型加工車間還是一家大型源頭工廠,任何一份鈑金報價都是由同樣這六個成本類別疊加而成的。各類別的佔比會隨零件的複雜程度、批量大小以及供應商的商業模式而發生變化,但其整體結構卻是相通的。
- 材料成本——即切出您的零件所需的原板材(鋼材、鋁材、不鏽鋼、紫銅等),其中還一併計入了排樣後剩餘廢料(骨架料)的部分
- 加工成本——即每一道製造工序所產生的機床工時與人工費用,覆蓋激光切割、CNC 沖壓、折彎成形、焊接、五金件壓鉚以及去毛刺處理等各個環節
- 表面處理成本——成型完成之後施加於零件表面的各類處理工序:包括粉末噴塗、陽極氧化、電鍍、噴漆塗裝、鈍化處理或噴砂作業等
- 工裝模具成本——為定製模仁、工裝夾具、定位治具或專用刃具所投入的一次性工程費用(NRE),常見於沖壓成型、級進模生產以及部分折彎裝夾方案之中
- 包裝成本——用於防護性包裝的材料與人工支出:包括珍珠棉襯墊、紙箱、木箱、用於防鏽保護的 VCI 氣相防鏽膜以及內部隔板等
- 物流成本——貨物從工廠運抵您倉庫收貨口所產生的費用:包括運輸費、報關代理費、保險費,以及一切適用的進口關税或税費
並非每份報價都會列全這六項
許多供應商會把包裝與物流合併成一條籠統的“運費”,或者把工裝攤銷悄悄地藏進單件價格裡面。在進行比價時,請務必要求對方提供涵蓋上述六個類別的逐項拆解。一份表面上看起來更便宜的報價,很可能暗中把模具攤銷塞了進去,或者乾脆省掉了應有的防護包裝。
典型情況下各項成本的百分比拆解
各個成本項所佔的相對比重,會隨著批量大小、零件複雜程度以及材料選擇而發生變化。下表給出的是一款中等複雜程度的鈑金支架(含 2 道折彎、3 個孔、表面做粉末噴塗,材質為冷軋鋼)的典型區間分佈,數據來自中國一家源頭工廠的實際生產記錄。
| 成本構成項目 | 1 件(原型樣品) | 100 件 | 1,000 件 | 10,000 件以上 |
|---|---|---|---|---|
| 材料成本 | 25–35% | 30–40% | 35–45% | 40–50% |
| 加工(切割、折彎、去毛刺) | 30–40% | 25–35% | 20–30% | 15–25% |
| 表面處理(粉末噴塗) | 15–20% | 12–18% | 10–15% | 8–12% |
| 工裝模具(NRE) | 10–15% | 3–8% | 1–3% | <1%(已分攤) |
| 包裝費用 | 3–5% | 3–5% | 2–4% | 2–3% |
| 物流費用 | 5–10% | 5–8% | 4–7% | 3–5% |
在原型批量下,加工與工裝佔據主導,因為前期準備時間被攤到了極少數幾個零件上。而進入量產批量後,材料反而成為單項佔比最大的成本驅動因素,因為機床效率得以提升,工裝費用也被分攤到了數以千計的產品身上。瞭解這些結構性變化,有助於您把降本精力集中投向各個批量層級下最具槓桿效果的環節。
導致價格上升或下降的因素
有六個變量對您所拿到的單件報價影響最大。其中任何一個變量只要出現細微變化,就可能讓整體成本產生 15–40% 的上下波動。
| 影響因素 | 低成本情形 | 高成本情形 | 成本影響程度 |
|---|---|---|---|
| 所選材料牌號 | 冷軋鋼(SPCC) | 316 不鏽鋼或紫銅 | 材料成本相差 2–6 倍 |
| 板材厚度規格 | 0.8–1.2 mm | 3.0–5.0 mm | 切割速度慢 20–50%,且用料更重 |
| 公差要求的鬆緊程度 | ±0.2 mm 一般公差 | ±0.05 mm 精密公差 | 加工成本溢價 15–30% |
| 折彎道數 | 1–2 道折彎 | 6–8 道折彎 | 每增加一道折彎,就多出 $0.10–$0.50 的裝夾與循環時間成本 |
| 表面處理要求 | 不做處理(裸露基材) | 鏡面拋光 + 清漆罩光 | 佔零件成本的 15–25% |
| 零件幾何形狀 | 簡單的矩形輪廓 | 帶大量鏤空的複雜外形輪廓 | 切割時間增加 20–60% |
公差標註的成本陷阱
明明 ±0.2 mm 就已完全滿足功能要求,卻在每一個尺寸上都標註 ±0.05 mm,會迫使加工方不得不採用更慢的激光走刀、更嚴格的檢驗規程,並承受更高的廢品率。對於一款通常有 20 個尺寸的零件而言,全面精密標註與合理標注之間的差異,在批量條件下可以達到每件 $1.50–$3.00。請務必把真正有功能要求的關鍵尺寸與一般性的參考尺寸區分開來。
在這六個變量中,公差標註是最容易被忽視的一項成本驅動因素。根據我們的經驗,超過 60% 的來圖標註把精密公差用在了並無功能作用的尺寸上——只要把這些尺寸改回標準公差(線性尺寸 ±0.2 mm、角度 ±0.5°),無需改動任何設計,成本就能立刻下降 15–30%。如果您拿不準哪些尺寸真正關鍵,不妨在圖紙定稿之前請加工方先做一次 DFM 審核。
不同批量如何改變您的單件價格
鈑金加工的價格並不是隨批量呈線性變化的。對於激光切割加折彎工藝而言,單件價格從 1 件到 100 件會急劇下降,從 100 件到 1,000 件的降幅則趨於平緩,超過 1,000 件以後基本拉平。而沖壓類零件的價格曲線則有所不同:一旦批量越過模具攤銷的盈虧平衡點(對於一套造價在 $3,000–$15,000 的級進模而言,通常需要 2,000–5,000 件),單件成本就會出現陡峭的下降。
| 採購數量 | 典型單價(1.5 mm 冷軋鋼支架,2 道折彎,粉末噴塗) | 主要成本驅動因素 |
|---|---|---|
| 1 件 | $12.00–$18.00 | 裝夾與編程時間佔主導;模具費用尚未分攤 |
| 10 件 | $7.00–$10.00 | 裝夾成本被部分攤薄;效率仍停留在原型階段水平 |
| 100 件 | $3.50–$5.50 | 裝夾費用已攤薄;切割與表面處理形成批量效率 |
| 1,000 件 | $2.00–$3.50 | 材料與加工均已優化;模具費用已全部攤銷完畢 |
| 10,000 件 | $1.40–$2.50 | 採用批量材料價格;若模具投入划算則可以考慮改用沖壓工藝 |
| 50,000 件以上 | $0.90–$1.80 | 級進模沖壓此時最具成本效益;材料也可以在鋼廠層面直接議價採購 |
激光切割折彎方案與沖壓方案之間的成本交叉點,取決於模具造價和零件的複雜程度。對於一款結構簡單的支架,當 $3,000–$8,000 的模具成本被充分攤薄後,大約在 2,000–5,000 件時沖壓工藝即可實現盈虧平衡。而對於包含多道成型工序的複雜零件,這一交叉點可能會推遲到 5,000–10,000 件。請在詢價階段就要求供應商給出一份成本交叉點分析,其結論有時會出乎您的意料。
如何在不以犧牲質量為代價的前提下降低報價
最有效的降本策略通常並不需要花錢——它們只要求您複核一遍圖紙設計與技術規範,而不必重新設計整個零件。下面列出的是那些投入最少、收益卻最為顯著的具體行動方案。
- 放寬非關鍵部位的公差:逐一複核圖紙上每一處 ±0.05 mm 的標註——如果該尺寸既非配合接口也不參與定位對準,就改標為 ±0.2 mm。通常可節省 15–30%。
- 優先選用標準板厚規格:請指定 0.8、1.0、1.2、1.5、2.0 或 2.5 mm 等常規厚度——非標板厚往往會被加收 10–20% 的鋼廠附加費。
- 在條件允許時降低材料等級:以 304 不鏽鋼替代 316 可節省 15–20%;在室內用途中以冷軋鋼替代不鏽鋼則可節省 60–70%。
- 減少折彎道數:除第一道之外的每一道折彎都會帶來額外的裝夾時間與循環時間。請自問能否以更少的折彎實現同樣的功能——每減少一道折彎就能節省每件 $0.10–$0.50。
- 整合零件數量:用 1 個整體成型的支架替換原本 3 個獨立支架,可以省去 2 倍的裝夾、2 倍的表面處理以及相應的裝配人工。節省幅度為 30–60%。
- 優化排樣:請讓您的加工方提供一份排樣分析報告——排樣排得緊密的零件,可以在材料利用率上再節省 5–15%。
- 提高單次訂單批量:把原本每週一次的零散下單改為每月集中下單,透過減少裝夾頻次往往可以節省 10–20%。
從零改動的降本空間著手
公差複核、板厚標準化以及材料降等級,這三項舉措都不需要改動任何設計——只需重新審視一遍現有的技術規格。僅這三項通常就能在零件成本上節省 20–35%。而零件整合雖然需要改動設計,但對於整體組件而言卻能帶來絕對金額最大的節約。
如何讀懂來自不同供應商的報價並進行橫向比較
只有在比較口徑完全一致的前提下,不同供應商之間的報價對比才具有意義。兩份針對同一款“相同”零件的報價之所以可能相差 30%,往往是因為其中一方包含了粉末噴塗而另一方沒有,或者一方報的是 DDP 條款而另一方報的是 EXW 條款。在比較單件價格之前,請先把以下幾個維度對齊。
| 核對清單項目 | 需要核實的內容 | 其重要性何在 |
|---|---|---|
| 材料牌號與厚度規格 | 核對是否為同一 UNS/EN 牌號、同一厚度(而不能只寫“不鏽鋼”) | 430 與 304 之間的價格差可達 30% |
| 表面處理的規格要求 | 確認塗層類型、塗層厚度以及色標標準(RAL/Pantone)是否一致 | 粉末噴塗隨規格不同,每件可從 $0.50 到 $3.00 不等 |
| 圖紙的公差標註區 | 兩份報價應採用相同的一般公差與關鍵公差 | 過度標註公差會使加工成本虛增 15–30% |
| 國際貿易術語 | EXW、FOB、DDP 或 DAP——必須保持一致 | DDP 含關税與配送;EXW 則不含任何運輸環節 |
| 工裝費用處理方式 | NRE 是單獨列示,還是被攤入單價之中? | 分攤後的工裝費用單件看似更便宜,實則是被隱藏了 |
| 包裝方式規格 | 採用標準紙箱還是定製包裝方案? | 定製包裝可能讓每件增加 $0.30–$2.00 的費用 |
| QC 質量文件 | 是否包含 FAI 報告、材質證明書與尺寸檢測報告? | 有些供應商會針對這些文件單獨另行收取費用 |
報價最低並不意味著最終的支出最少
一份比歸一化平均值低出 15% 的報價,往往是供應商在暗中偷工減料的信號——比如使用更便宜的材料、跳過部分檢驗環節、包裝防護不到位,或者塗層厚度低於約定要求。這些省下來的錢,會在零件失敗於進料檢驗、或者在現場發生鏽蝕時全部加倍地還回來。在以價格授予訂單之前,請務必先核實報價範圍是否真正覆蓋了您的全部要求。
一個行之有效的做法是:先向每一家供應商索取逐項拆解明細,然後把各家報價統一歸一化到相同的國際貿易術語、相同的表面處理規格以及相同的公差標註之下。如果歸一化之後的報價差距落在 10% 以內,那麼剩餘的那點差異很可能反映的是真實的運營效率高低。而如果歸一化之後差距仍在 20% 以上,則說明某處存在實質性差別——在決定選擇最低報價之前,請先向對方問個清楚。
報價所需週期與具體流程
從文件上傳到最終報價落地所需的時間,取決於供應商的報價體系成熟度以及零件本身的複雜程度。採用 AI 輔助報價的現代源頭工廠,對於常規零件可以在 24 小時內給出價格;而對於包含多道子工序的複雜組件,則需要 2–3 天來獲得經過工程師核實確認的價格。
| 所處階段 | 通常所需時間 | 交付成果 |
|---|---|---|
| 文件上傳與 AI 分析 | 數分鐘至數小時 | 由系統自動完成幾何形狀分析與成本估算 |
| 工程師 DFM 審核 | 4–12 小時 | DFM 風險提示、可行性確認與降本改進建議 |
| 最終報價單的交付 | 24 小時內(常規情況) | 逐項列示的 PDF,包含價格、交期與 DFM 說明 |
| 報價版本的修訂 | 當日或 24 小時內 | 能夠反映 DFM 變更或範圍調整的最新報價結果 |
| 報價有效期 | 通常為 15–30 天 | 價格鎖定的有效時間窗口;到期之後可能會觸發材料價格上調條款 |
想要拿到既快速又準確的報價,請在一開始就把資訊完整地提供到位:三維 CAD 文件(推薦 STEP 格式)、材料牌號與板厚、訂購數量、表面處理規格、公差要求以及交貨目的地。資料不全的詢價往往需要來回補充,會讓整個週期多出 1–2 天。在 偉欣鈑金,我們由 AI 驅動的報價系統會在一個沉澱了 11 年生產數據的知識庫之上對零件幾何形狀進行分析——這其中包括激光切割速度、折彎節拍時間、材料成本以及各類裝夾模式——從而在數小時之內就生成與自有設備實際產能相匹配的報價。隨後,一位資深工程師會對每一份報價進行復核,就 DFM 可行性、材料可獲得性以及項目專屬的調整項加以確認,最後才向客戶交付最終價格。
常見問題
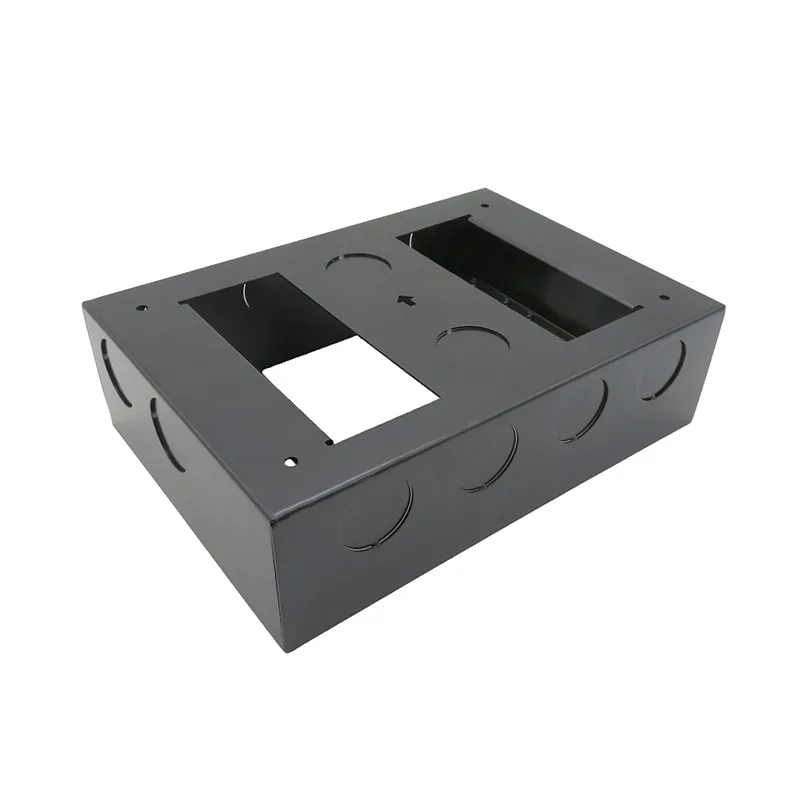
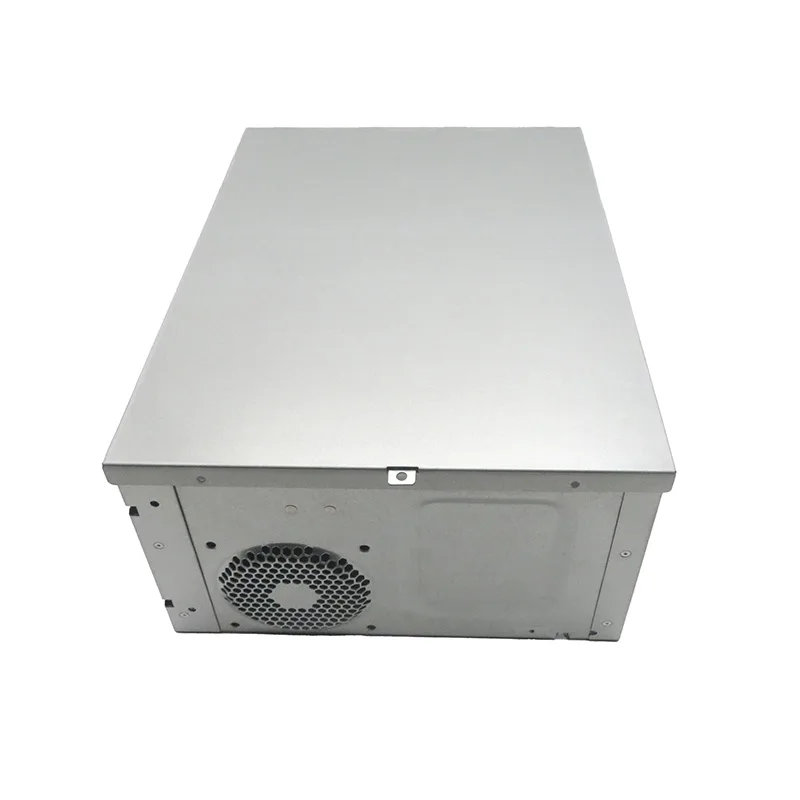
本主題相關零件
準備好開始你嘅項目了嗎?
24小時內獲得面向製造設計反饋同報價。無最低訂購量。