
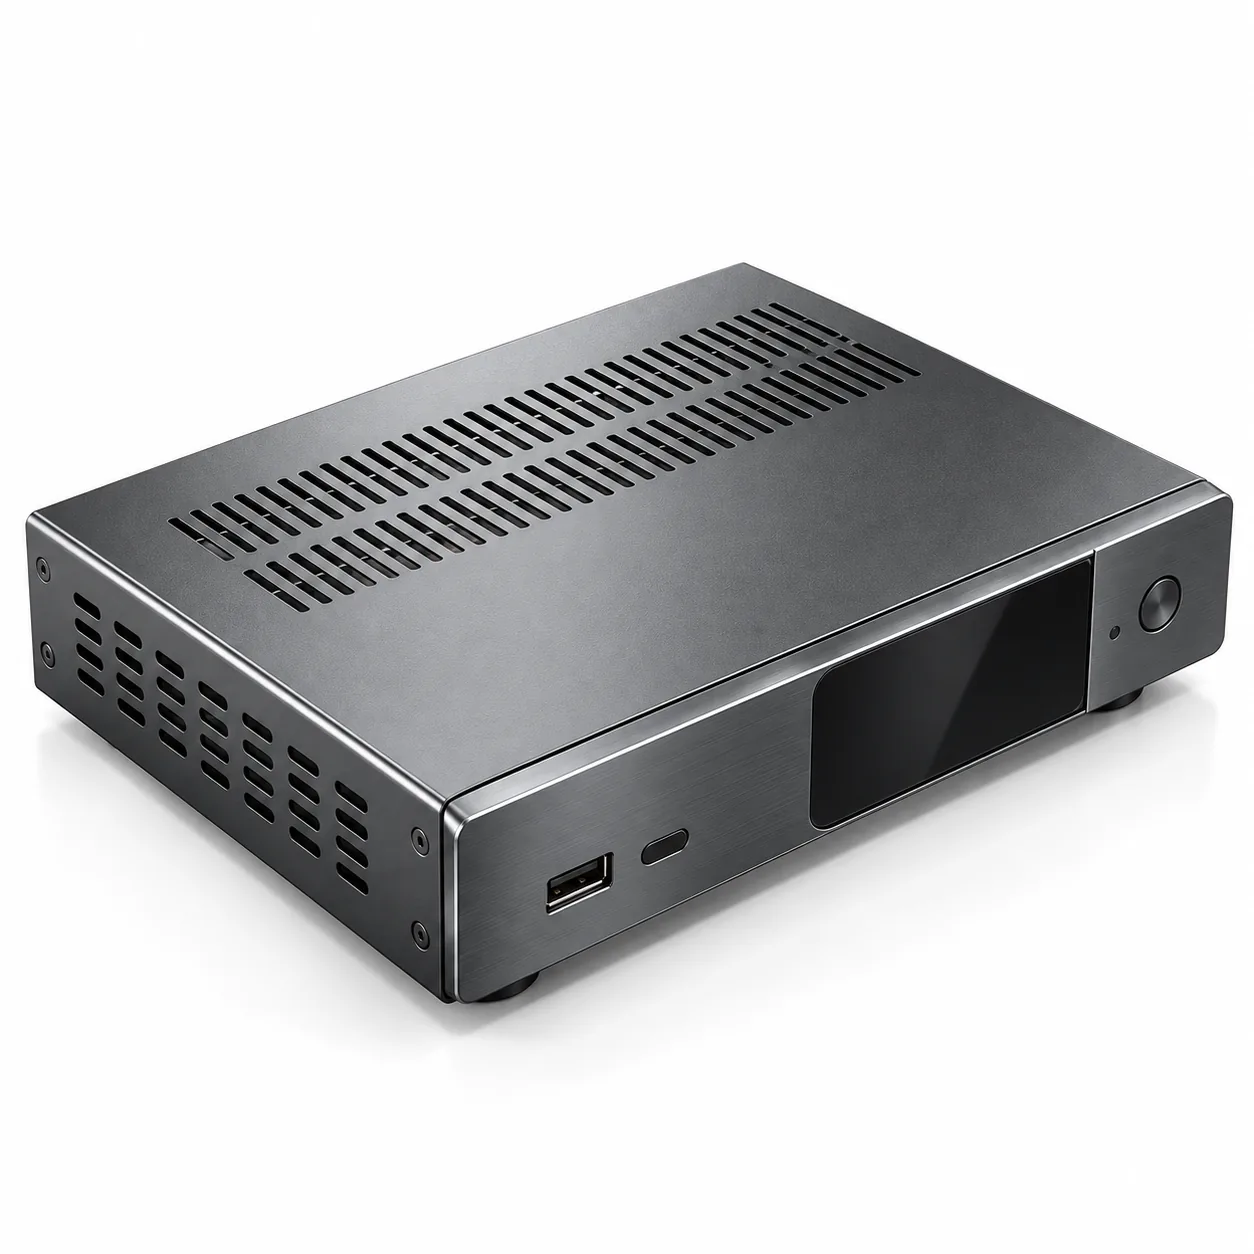
部品とその制約
材料:SPCC冷延鋼板 0.8 mm。コストと粉体塗装の仕上がりの良さから選定しました。成形した2つの半体とリアパネルで構成し、天面と正面は外観A級、その他はすべてB級です。外形寸法は約220 × 180 × 45 mm。
寸法要件はごく普通のもので、取り付け部位に±0.2 mm、その他は一般公差でした。厳しかったのは外観要件です。外観面に内側リブが透けないこと、対角線方向にねじれがないこと、そして2つの半体の接合部の隙間が均一であること。
初回サンプルの問題点
初回サンプルは測定した全寸法に合格しながら、依然として不合格でした。0.8 mm鋼板を220 mmのスパンで曲げると、個々の寸法では捉えられないわずかなねじれが生じ、2つの半体を締結すると累積したねじれが不均一な接合ラインとして現れました。
2つ目の問題はオイルカニングでした。支えのない大きな平面は取り扱い時の力でたわみ、その変形は塗装後も見えるほど残ります。板厚を増やせば両方の問題は解決しますが、部品はその価格帯から外れることになります。
問題を解決したDFM変更
| 問題 | 変更 | 効果 |
|---|---|---|
| 長いスパン方向のねじれ | 天面に成形した短いビード群 | 曲げ線を分断し、ねじれを外観公差内に収める |
| 平面のオイルカニング | 同じビード群に加え、構造的に機能する小さなエンボスロゴ | 材料を追加せずに支えのないスパンを解消 |
| 不均一な接合ライン | エッジではなく打ち抜き穴ペアで2つの半体を位置決め | 隙間がエッジの状態に左右されなくなる |
| A級面に目立つ金型痕 | ウレタン保護パンチでの曲げと、傷の出にくい金型の指定 | 仕上げで金型痕を研磨する必要がなくなる |
工程経路と検査
工程は、レーザー切断、曲げ、ビード成形、エンボスを一連のベンダー・プレス工程で行い、塗装前に軽いバリ取り。外観面には溶接をしません。剛性は継手ではなく幾何形状から得ているため、外観面に歪みが生じません。
検査は、実際に不良となる箇所に絞りました。定盤に載せた状態での外観面の平面度検査、ねじれを捉える対角線測定、そして半体を個別ではなく組み付けた状態での接合部の隙間検査です。寸法検査報告書は特徴寸法を測りますが、この部品の真の合否は外観検査で決まります。
他の部品へ応用できる点
- 薄板の外観パネルの剛性は、板厚ではなく幾何形状——ビード、エンボス、成形フランジ——から得ます。
- 部品はすべての寸法呼びに合格しても、ねじれで不合格になることがあります。部品だけでなく組立状態を確認してください。
- どの面が外観面でどの面がそうでないかを明示してください。それにより金型と仕上げ作業量が変わります。
- ロゴやラベルがもともと必要な場合は、エンボスとして設計すればコストではなく構造的な役割を担わせられます。