
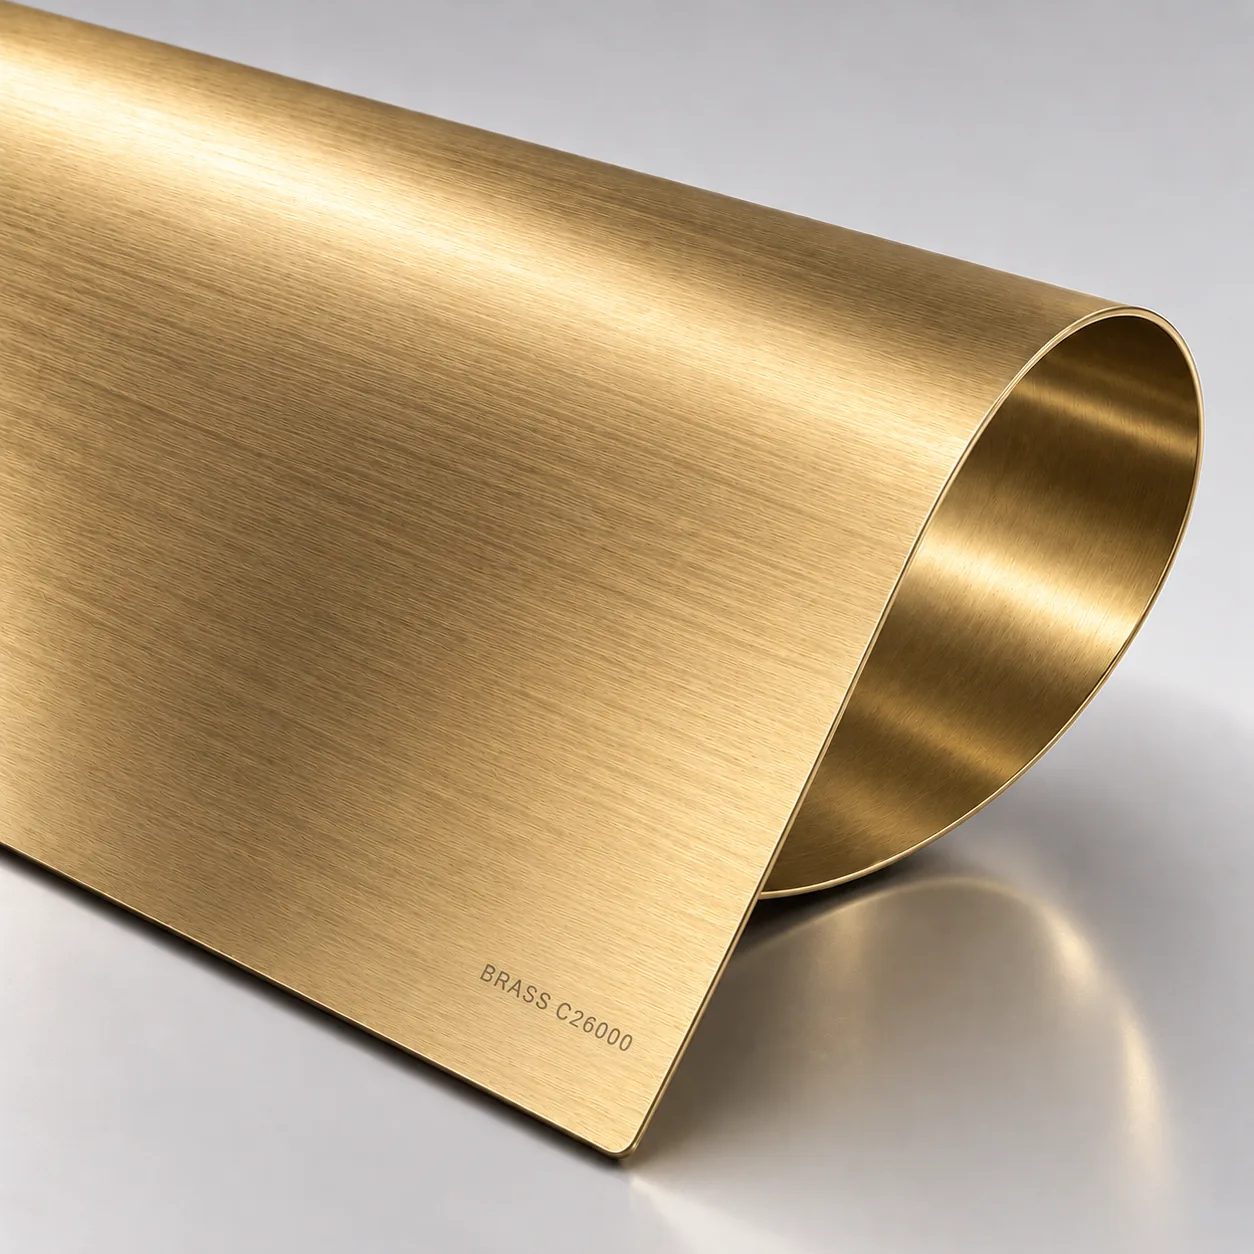
Leer una designación de latón
Los grados de latón se nombran por su contenido de cobre. En la norma china GB/T 5231 la designación es literal: el H62 es un latón con 62 % nominal de cobre, el H65 tiene 65 %, el H70 tiene 70 %. Los sistemas occidentales usan en su lugar números UNS de cuatro o cinco dígitos, así que el C26000 es un latón 70/30 que no se corresponde uno a uno con la serie H, aunque las familias sí se corresponden.
Otros dos elementos aparecen en esta familia y cambian su comportamiento. Una pequeña adición de plomo mejora la maquinabilidad a costa de la soldabilidad y de restricciones en algunos mercados. El arsénico se añade deliberadamente a algunos grados para suprimir la descincificación — la lixiviación selectiva del zinc que ataca a los latones en aguas agresivas y medios salinos.
Los dos grados que más importan en chapa
El latón para cartuchos C26000, con 70 % de cobre, se aprecia para la embutición profunda: forma una copa o una caja embutida en una sola operación, cuando un latón más pobre en cobre exigiría un recocido intermedio. A esa ductilidad debe su presencia en cajas embutidas, carcasas estéticas y piezas decorativas conformadas.
El H62, con alrededor de 62 % de cobre, renuncia a parte de esa ductilidad a cambio de mayor resistencia a la tracción y dureza, mejor maquinabilidad y un menor coste del cobre. Es el grado de bornes, conectores, racores y herrajes: piezas que se doblan y se troquelan en lugar de embutirse en profundidad, y que deben mantener su forma en servicio.
| Grado | Cobre | Ductilidad | Resistencia | Uso típico |
|---|---|---|---|---|
| C26000 (70/30) | ~70 % | Excelente — embutición profunda | Moderada | Cajas embutidas, piezas estéticas |
| H65 / H70 | ~65-70 % | Muy buena | Moderada | Piezas conformadas, herrajes |
| H62 (62/38) | ~62 % | Moderada | Superior | Bornes, conectores, racores |
Fabricación, unión y deslustre
Ambos grados se troquelan y se doblan con equipo estándar, y ambos se endurecen por deformación, por lo que una forma profunda o de varias etapas puede exigir un recocido intermedio. El corte láser es sencillo; el borde cortado acepta un acabado igual que la superficie.
La unión es el punto en que el latón se diferencia del acero. La soldadura blanda y la soldadura fuerte son las vías estándar y ambas funcionan bien en piezas eléctricas. La soldadura por fusión encaja mal porque el zinc se volatiliza a la temperatura de soldadura y provoca porosidad y humos, de modo que un diseño que evite uniones de latón soldadas suele ser la mejor respuesta de ingeniería.
Por último, el deslustre. El latón se oscurece al manipularlo y en la atmósfera, y el efecto es mayor cuanto más sube el contenido de zinc. Cuando la apariencia importa, especifique un barniz transparente, un acabado galvanizado como el níquel o una pintura en polvo, y fije la secuencia: un recubrimiento aplicado antes de soldar no sobrevivirá a la soldadura.