
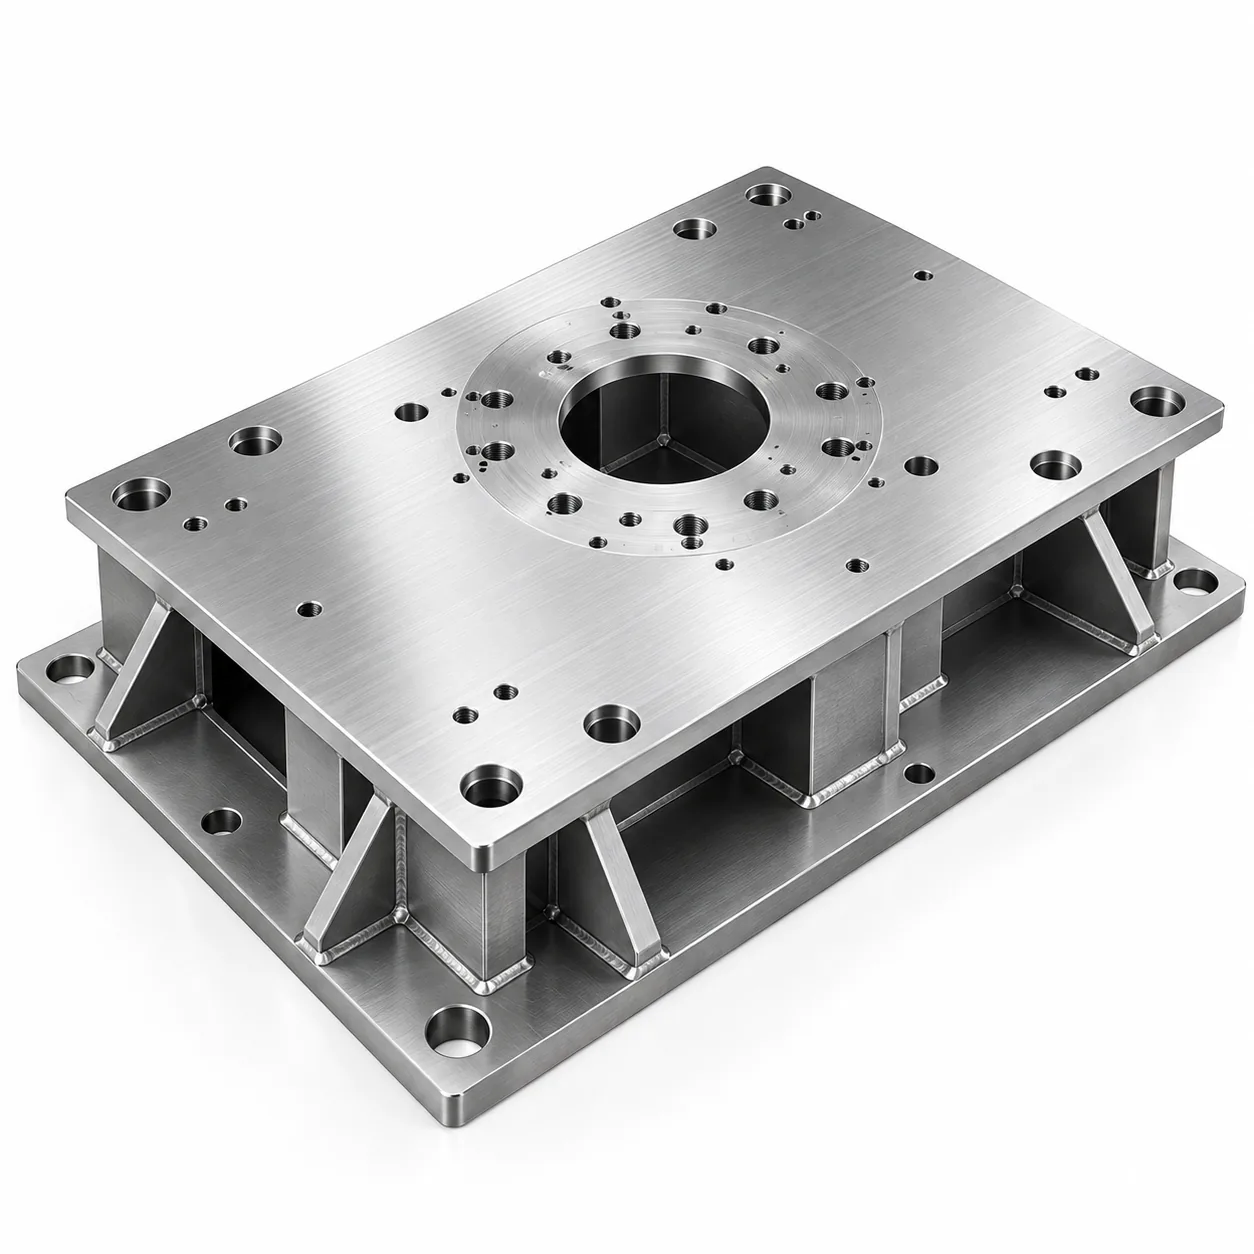
La pieza
Una placa de montaje de pedestal de robot, de unos 1.200 × 800 mm, fabricada en acero estructural S355: chapa base de 8 mm y costillas de rigidización de 6 mm, con una interfaz superior mecanizada para la base del robot. La repetibilidad del robot depende de que esa interfaz esté plana y del posicionamiento exacto del patrón de taladros.
Contaban dos interfaces: la cara de montaje del robot, mecanizada, y la interfaz al suelo, que no lo está, porque la placa se asienta con mortero o cuñas en obra.
Por qué la soldadura no puede resolver la planitud
Soldar costillas de 6 mm sobre una placa de 8 mm introduce mucho calor en un conjunto rígido. La contracción hunde la placa en forma de fuente, y cuanto más rígido es el refuerzo, más se concentra la deformación en la chapa base en lugar de absorberla la estructura. La planitud al suelo excedía aquí los límites aceptables en varios milímetros, no en décimas.
Enderezar después de soldar — prensa o calentamiento local — introduce tensiones residuales que se liberan más tarde, y esa liberación mueve la interfaz cuando el robot ya está montado. Es un fallo que aparece en servicio y no en la inspección: el peor tipo.
El cambio de ruta
La ruta aceptada fue la tercera: soldar la placa con sobreespesor de mecanizado en la interfaz, aliviar tensiones y luego mecanizar la cara superior y el patrón de taladros en una sola sujeción. Mecanizar tras el alivio elimina la deformación y no deja tensión atrapada que se libere después.
| Ruta | Planitud alcanzable | Riesgo |
|---|---|---|
| Soldar y usar tal cual | Milímetros fuera de plano | Robot atornillado a una cara hundida; repetibilidad perdida |
| Soldar, enderezar, usar enderezada | Tolerancia alcanzable | La tensión residual se libera en servicio y la interfaz se mueve |
| Soldar con sobreespesor, aliviar tensiones, mecanizar la interfaz | Tolerancia estrecha alcanzable y estable | Añade una operación de mecanizado y un paso de tratamiento térmico |
| Soldar y calzar en obra | Depende del instalador | Deja un requisito crítico fuera de la fábrica |
Datos y utillaje
La interfaz mecanizada se convierte en el dato de todo lo demás, así que la secuencia es: fabricar, aliviar, mecanizar interfaz y patrón de taladros en una sujeción, y luego taladrar las fijaciones al suelo desde el mismo dato. Taladrar los agujeros del suelo antes de mecanizar los habría hecho depender de la placa deformada.
El utillaje de soldadura solo tenía que mantener el conjunto dentro del sobreespesor de mecanizado, no sostenerlo plano: un utillaje mucho más barato. Ese es el beneficio práctico de derivar el problema al mecanizado: la etapa de fabricación se vuelve más fácil, no más difícil.
Inspección
La planitud de la interfaz mecanizada y la posición del patrón de taladros se midieron tras el mecanizado y se registraron en la primera pieza, junto con el dato de referencia. Las posiciones de los taladros de fijación al suelo se verificaron desde el mismo dato, de modo que la relación entre ambas interfaces queda demostrada y no supuesta.
Se emite un informe de primera pieza para la primera placa y tras cualquier cambio en la secuencia de soldadura, el tratamiento térmico o la sujeción de mecanizado, porque los tres afectan al resultado.
Lo que se traslada
- Cuando una pieza soldada necesita una interfaz plana o precisa, mecanícela después de soldar en vez de intentar soldarla plana.
- El alivio de tensiones elimina la tensión atrapada que de otro modo movería la pieza en servicio.
- Establezca la superficie mecanizada como dato y taladre todo lo demás desde ella.
- Un utillaje que solo debe conservar el sobreespesor de mecanizado es mucho más barato que uno que debe sostener la planitud final.