
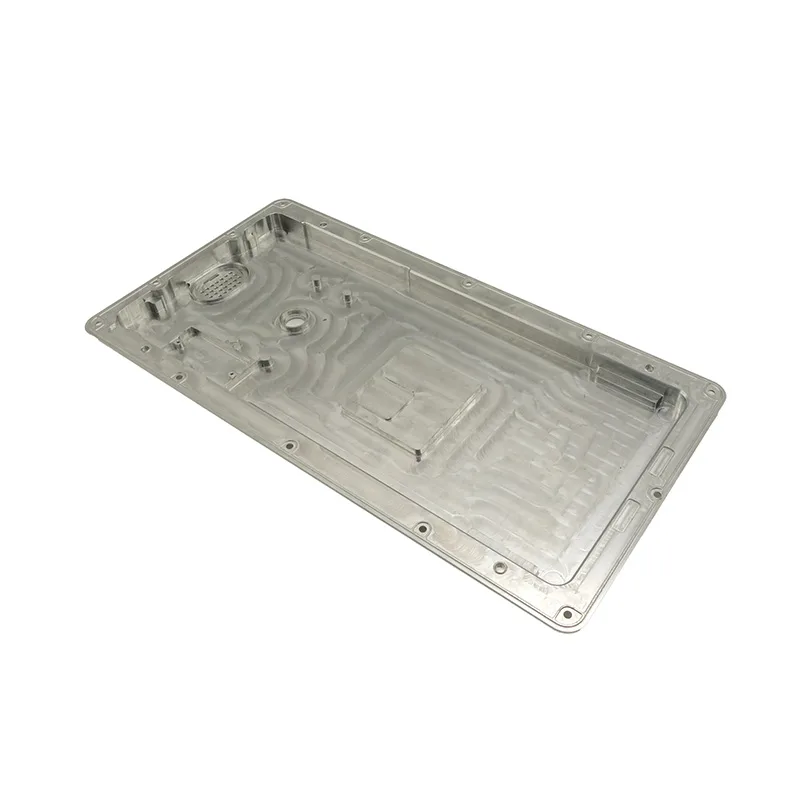
La pieza
Material: aluminio 5052 de 1,5 mm para el cuerpo del chasis, con panel frontal y trasero de aluminio. Caja de sobremesa de aprox. 400 × 350 × 150 mm, con alojamiento interno para placa de potencia, placa de control y módulo sensor, y abertura de pantalla en el frontal.
Los requisitos que moldearon el diseño: continuidad de blindaje EMC en cada unión, contacto térmico entre un componente de potencia y la pared del chasis, y superficies externas limpiables para uso de laboratorio.
Continuidad de blindaje sin molde
El blindaje EMC depende de un camino conductor continuo en cada unión. En una caja con utillaje lo resuelven un canal de junta conformado o dedos elásticos. A bajo volumen, sin molde, el enfoque práctico: diseñar zonas de contacto de metal desnudo en los paneles conformados y apoyarse en el paso de tornillos para mantenerlas cerradas.
Las bridas entre paneles quedaron por tanto sin enmascarar y sin pintar, y el paso de tornillos se fijó para que las bridas mantengan contacto entre tornillos, no solo en ellos. Es el mismo principio que la compresión de junta: el contacto solo existe donde las piezas se mantienen juntas.
Contacto térmico y limpieza
El soporte que lleva el componente caliente se conformó como una almohadilla plana atornillada contra la pared del chasis. La planitud importaba más que el espesor: una almohadilla combada toca en dos puntos y aísla en el resto. Construirla en 1,5 mm con planitud controlada resultó más barato que material más grueso que aun así deja una holgura.
| Requisito | Solución |
|---|---|
| Continuidad de blindaje EMC | Bridas de metal desnudo en cada unión, paso de tornillos mantenido |
| Contacto térmico a la pared | Soporte del componente conformado plano contra la pared, planitud controlada en la primera pieza |
| Superficies externas limpiables | Superficies conformadas sin repisas; anodizado en vez de pintado donde hizo falta acabado |
| Rigidez de la abertura de pantalla | Reborde conformado alrededor de la abertura en vez de un recorte plano |
| Acceso de servicio | Tapa superior y panel trasero extraíbles, ambos con zonas de junta para el blindaje |
Inspección
La inspección cubrió la planitud de la almohadilla térmica, la continuidad en el chasis ensamblado y las dimensiones de la abertura de pantalla. La continuidad se midió en la unidad ensamblada, no en paneles sueltos: la propiedad solo existe una vez atornillados los paneles.
Se emitió un informe dimensional de primera pieza para la primera unidad, junto con una verificación de continuidad registrada como pasa/falla y no como cota. Es la forma honesta de una propiedad eléctrica en un conjunto mecánico.
Lo que se traslada
- La continuidad EMC es un rasgo de diseño: zonas de metal desnudo y paso de tornillos sensato, no una decisión de recubrimiento tomada al final.
- El contacto térmico necesita planitud, no espesor. Una almohadilla plana de 1,5 mm supera una combada de 3 mm.
- Mida las propiedades eléctricas en la unidad ensamblada, porque solo existen en el conjunto.
- A bajo volumen, la geometría puede sustituir al utillaje si el diseño está dispuesto para permitirlo.