
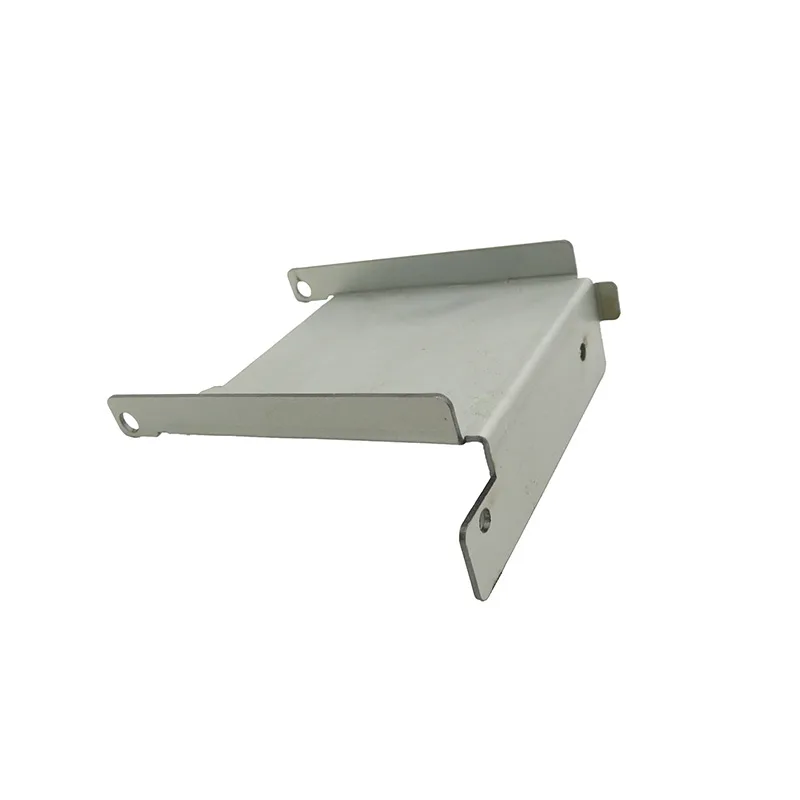
La pieza
Material: acero galvanizado SGCC de 2 mm, por la rigidez de una forma con cartela y la resistencia a la corrosión en taller. Soporte plegado de aprox. 300 × 200 mm por pata, con cartela, agujeros para riel lineal en una cara y agujeros de fijación al chasis en otra.
El requisito venía del procedimiento de calibración del cliente: los dos rieles debían quedar paralelos dentro de una tolerancia que, superada, aparecía como desplazamiento de capas en la pieza impresa. Un requisito de nivel de sistema que aterriza en una pieza de chapa.
Por qué la posición de agujeros importaba más que la rigidez
El soporte es rígido por cualquier medida normal: una pieza pequeña con cartela bajo carga modesta. Lo que no podía era permitir agujeros de riel posicionados con holgura, porque un error de posición gira el riel, y un riel girado produce un defecto de impresión medido en décimas de milímetro en todo el volumen de construcción.
Eso invirtió las prioridades normales de diseño. En lugar de añadir material para rigidez, el trabajo fue a la estrategia de datum: agujeros del riel posicionados desde un agujero taladrado y no desde el borde plegado, y agujeros del chasis ligados al mismo datum para que las dos interfaces se relacionen directamente.
Conformado y acabado
| Decisión | Razón |
|---|---|
| Cartela conformada en vez de soldada | Una cartela conformada no introduce calor y por tanto distorsión |
| Agujeros del riel desde el datum taladrado | Elimina la dependencia del estado del borde plegado |
| Agujeros del chasis desde el mismo datum | Sostiene la relación entre las dos interfaces directamente |
| Ángulo de pliegue acotado por separado | Un error angular de 0,5° sobre 300 mm es un error de posición visible en el riel |
| Cinc dejado como recubrimiento de laminación | Sin acumulación en bordes de agujeros ni caras de contacto |
Inspección
En la primera pieza se midieron posiciones de agujeros desde el datum, el ángulo entre las dos caras de montaje y la planitud de la cara del riel. Posición y ángulo determinan juntos si el riel acaba paralelo: inspeccionar uno sin el otro no habría demostrado el requisito.
Como la calibración del cliente recoge el error residual, la prueba de aceptación es en última instancia la pieza impresa. Nuestra postura es mantener la geometría del soporte que hace posible la calibración, no prometer un resultado de impresión, y enunciar ese límite es parte de la conversación técnica.
Lo que se traslada
- En bastidores de máquina, la tolerancia de posición de agujeros se propaga a la precisión de la máquina. Trátela como especificación de máquina.
- Posicione las características conjugadas desde un agujero taladrado para que dos interfaces se relacionen directamente.
- Conforme cartelas en vez de soldarlas cuando la distorsión costaría caro corregirla.
- Enuncie el límite entre lo que el soporte mantiene y lo que la calibración del cliente finaliza.