
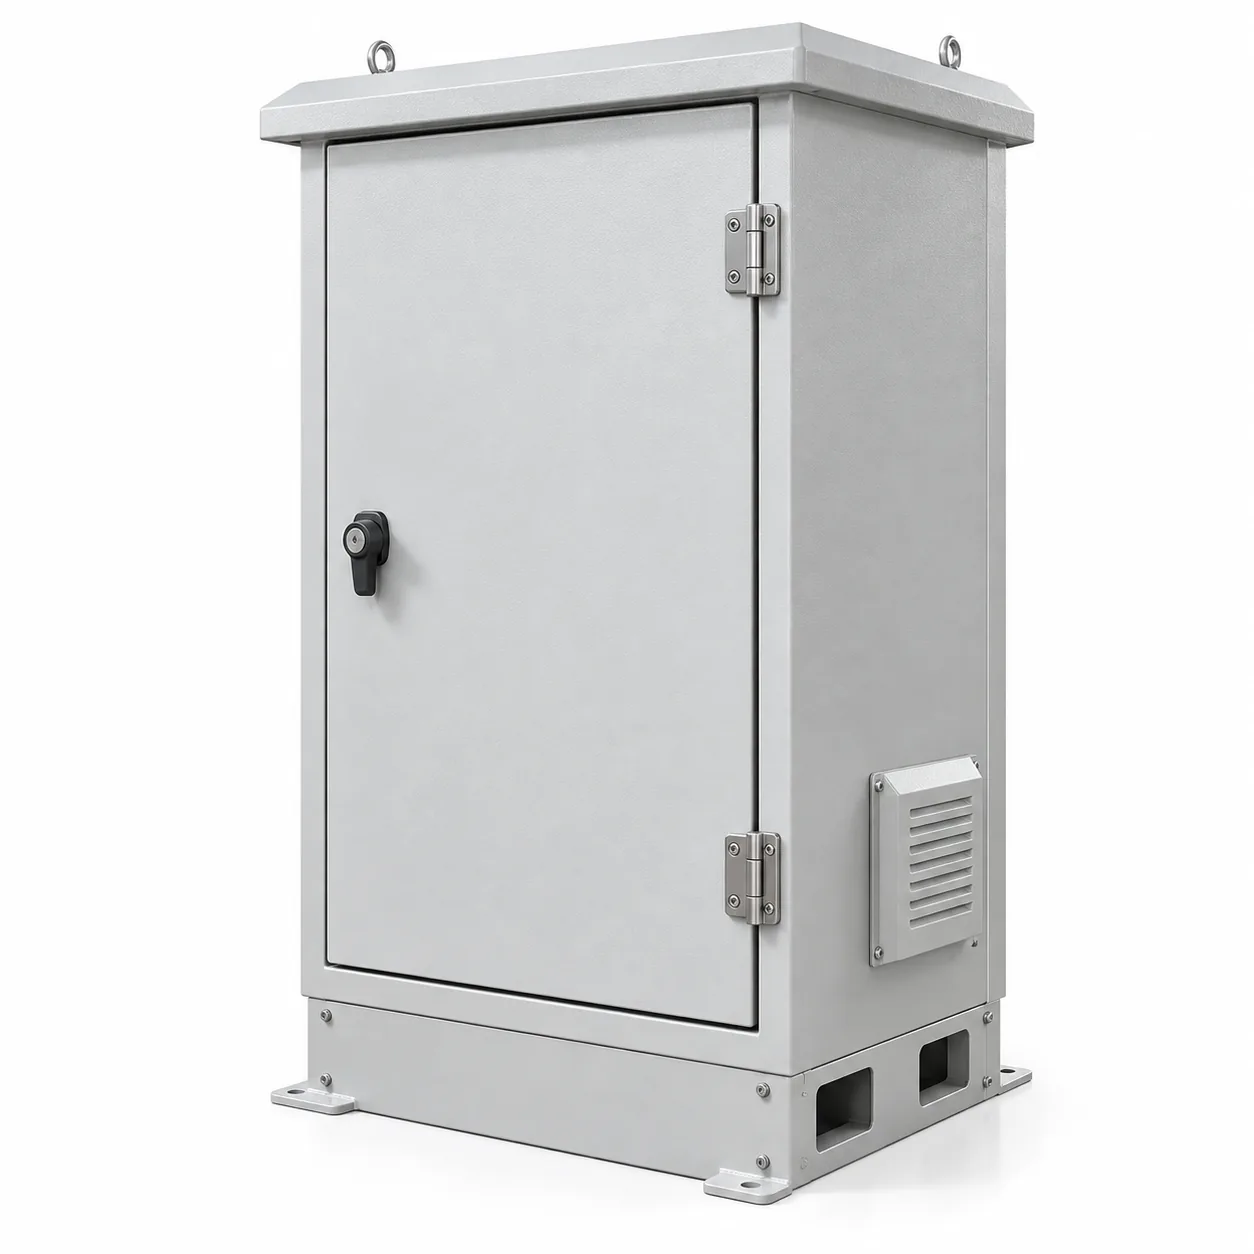
Das Teil
| Position | Angabe |
|---|---|
| Anwendung | Außenschrank in Straßennähe, mast- oder sockelmontiert |
| Werkstoff | Verzinkter Stahl (SGCC), 1,5 mm Korpus, 2,0 mm Bodenplatte |
| Fertigungsweg | Faserlaserzuschnitt, CNC-gebogen, MIG-geschweißter Rahmen, TIG-geschweißte Korpusnähte |
| Abdichtung | Geformte Dichtungsnut in der Tür, geschlossenzellige Dichtung, durchgehender Pfad |
| Oberfläche | Pulverbeschichtung, strukturiertes RAL, Erdungsbolzen und Dichtflächen abgeklebt |
| Toleranz | ISO 2768-m allgemein; ±0,5 mm am Dichtflansch |
| Zugang | Fronttür an zwei Scharnieren mit gefasstem Vierteldrehverschluss |
Die Randbedingung, die alles bestimmte
Die Dichtung musste einen durchgehenden Pfad um die Türöffnung und zurück nehmen. Das schloss die ursprüngliche Eckkonstruktion aus, die eine geschweißte Gehrung verwendete: Eine Schweißnaht an der Ecke unterbrach die Nut, und sie glatt genug zu schleifen, um eine Dichtung aufzunehmen, war langsam und inkonsistent.
Die Lösung war, die Ecke aus dem Dichtpfad zu nehmen. Die Korpussecken wurden wie zuvor geschweißt, aber die Dichtungsnut wurde in einem Teil als durchgehender Lauf gebogen, und die Eckverbindung wanderte hinter die Dichtfläche, wo eine Naht nichts ausmacht. Das ist eine Biegeentscheidung, keine Schweißentscheidung — und sie änderte das Flachteil.
- Die Dichtungsnut ist ein durchgehend geformtes Merkmal — keine Naht kreuzt sie.
- Die Schweißfolge wurde vor dem Flachteil festgelegt: erst Korpussecken, dann Boden, dann Nacharbeit, dann die Scharnierverstärkung.
- Eckenradien lagen bei anderthalbmal der Blechdicke, damit die Biegemaschine die Nut ohne Markierung formen kann.
Was die Zeichnung forderte — und was der Prozess wollte
Drei DFM-Änderungen gingen mit dem Angebot zurück. Die ursprüngliche Türöffnung hatte eine scharfe Innenecke, die ein Laser nicht fertigen kann; die Änderung auf 2 mm Radius kostete nichts und ersparte eine Nacharbeit. Die Scharnierverstärkung war ursprünglich ein separates aufgeschweißtes Blech, das die Tür verzog und gerichtet werden musste; als Doppelblech in das Türblatt gefaltet, entfielen Schweißung und Richten zugleich.
Die dritte Änderung war das Abkleben. Die erste Zeichnung zeigte einen Erdungsbolzen und ließ die Beschichtungsspezifikation an die Lackiererei. Pulver sind Isolatoren, also wurden Bolzen, Anlagefläche und Dichtflächen vor der Beschichtung zum Abkleben nominiert — ein zweiteiliger Eintrag, der einen Erdungsfehler vermied, den sonst der Kunde gefunden hätte.
Prüfung und Übergabe
Das Erstteil wurde anhand der bemaßten Prüfzeichnung geprüft, der Dichtflansch separat gemessen, denn auf ihn stützt sich die Dichtung. Die Schichtdicke wurde stichprobenartig dokumentiert, und der Erdungsdurchgang wurde an jedem Teil nach der Beschichtung geprüft — die einzige Prüfung, die wirklich beweist, dass das Abkleben funktioniert hat.
Geliefert wurde ohne Türen, separat verpackt, Scharniere und Schlösser als Karton-Set, die Schrankkörper mit Trennfolie. An einem Schrank dieser Größe ist die Tür das Teil, das am ehesten beschädigt ankommt; der Flachversand nimmt das Risiko gegen ein paar Minuten Montage beim Kunden.
Was wir anders machen würden
Früher mit dem Dichtpfad beginnen. Die Nut ist das Merkmal, das alle anderen Entscheidungen einschränkt, und sie wurde erst festgelegt, nachdem die Eckverbindungen bereits gezeichnet waren. Mit der Abdichtung anzufangen und von ihr nach außen zu konstruieren, hätte einen Konstruktionsdurchlauf erspart — auf einem Programm dieser Größenordnung eine Woche.