
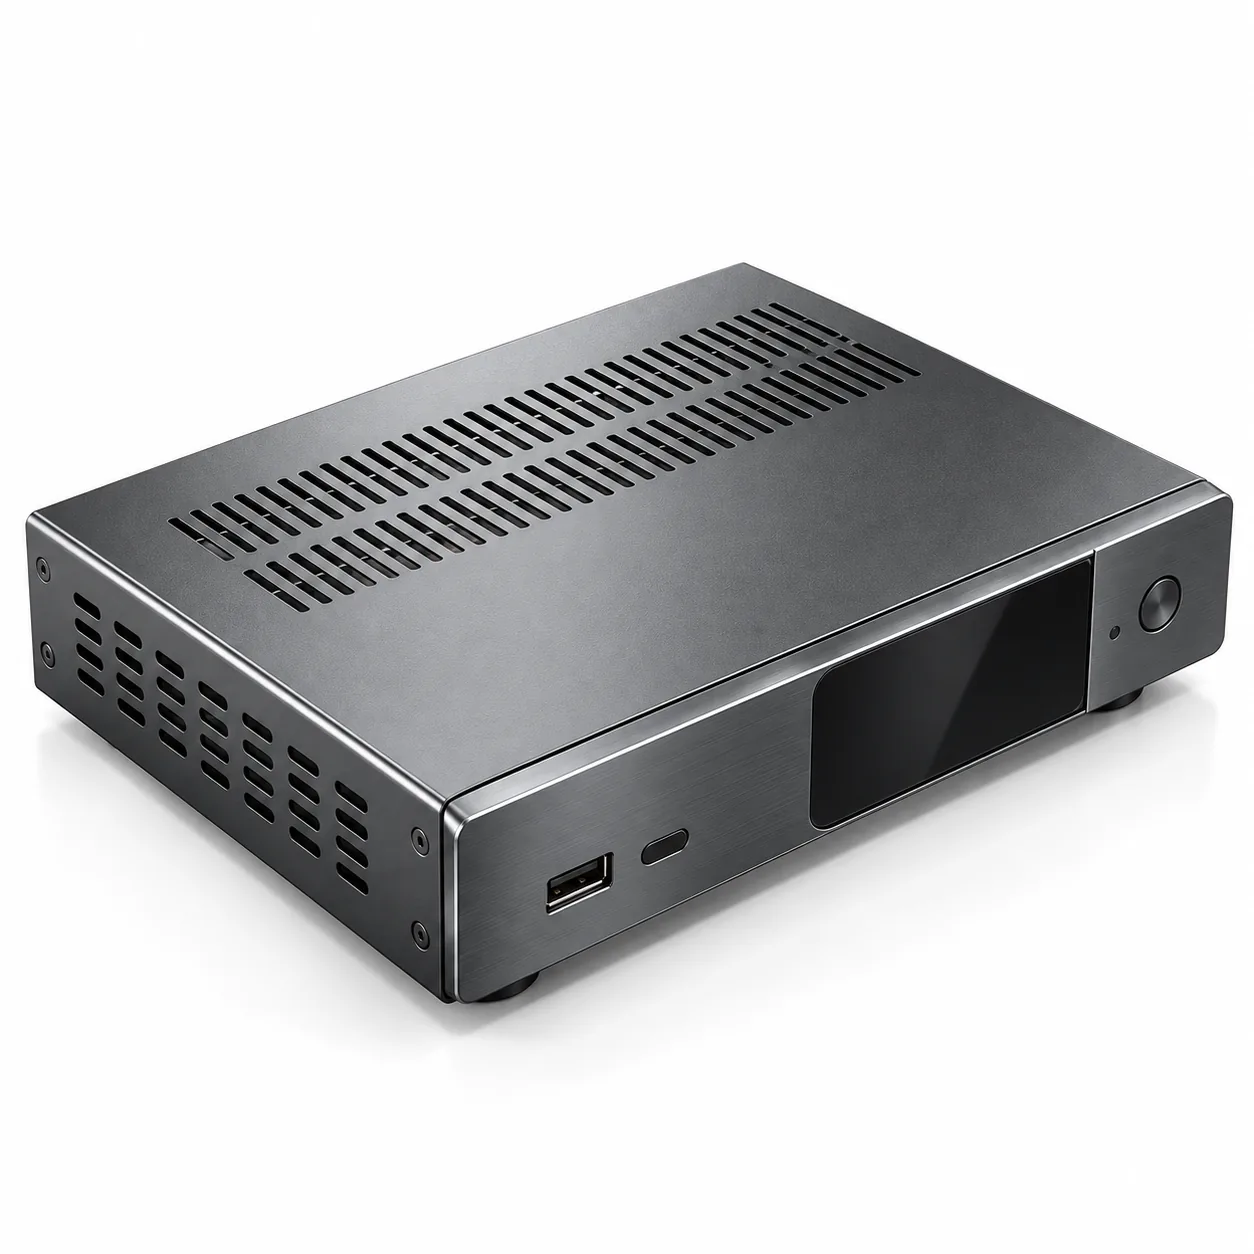
Das Bauteil und seine Randbedingungen
Werkstoff: SPCC-Kaltband mit 0,8 mm, gewählt wegen der Kosten und der guten Pulverbeschichtbarkeit. Zwei umgeformte Hälften plus Rückwand; Ober- und Frontseite sind Sichtfläche Klasse A, alles andere Klasse B. Gesamtgröße etwa 220 × 180 × 45 mm.
Die Maßanforderungen waren gewöhnlich – ±0,2 mm an den Befestigungsmerkmalen, sonst allgemeine Toleranzen. Die harte Anforderung war die Optik: kein Durchscheinen der inneren Rippen auf der Sichtfläche, keine Verwindung über die Diagonale und ein gleichmäßiger Spalt, wo die beiden Hälften aufeinandertreffen.
Was das erste Muster falsch machte
Die ersten Muster bestanden jedes gemessene Maß und scheiterten dennoch. Das Biegen von 0,8-mm-Stahl über eine Spannweite von 220 mm erzeugt eine leichte Verwindung, die kein Einzelmaß erfasst – und sobald die beiden Hälften verschraubt waren, zeigte sich die kumulierte Verwindung als ungleichmäßige Fugenlinie.
Das zweite Problem war Oil-Canning. Eine große, nicht abgestützte Fläche federt unter Handhabungsdruck, und die Auslenkung bleibt dauerhaft genug, um nach der Beschichtung sichtbar zu sein. Mehr Wanddicke hätte beide Probleme gelöst und das Bauteil aus seiner Kostenklasse gehoben.
Die DFM-Änderungen, die das Problem lösten
| Problem | Änderung | Wirkung |
|---|---|---|
| Verwindung über die lange Spannweite | Ein Feld kurzer Sicken, über die Oberseite geformt | Unterbricht die Biegelinie; die Verwindung bleibt innerhalb der Toleranz für Sichtflächen |
| Oil-Canning auf der ebenen Fläche | Dasselbe Sickenfeld, dazu ein kleines geprägtes Logo, das konstruktiv mitwirkt | Beseitigt den nicht abgestützten Bereich, ohne Material hinzuzufügen |
| Ungleichmäßige Fugenlinie | Ausrichtung der beiden Hälften über ein gestanztes Lochpaar statt über die Kante | Der Kantenzustand bestimmt den Spalt nicht mehr |
| Sichtbare Werkzeugspuren auf der Klasse-A-Fläche | Biegen mit urethangeschütztem Stempel und Vorgabe des markierungsarmen Werkzeugs | Die Nacharbeit muss Werkzeugspuren nicht mehr ausschleifen |
Prozessweg und Prüfung
Der Prozessweg war Laserschneiden, Umformen, Sicken und Prägen in einer einzigen Abkant- und Pressensequenz, danach ein leichtes Entgraten vor der Beschichtung. Kein Schweißen auf den Sichtflächen; die Steifigkeit kommt aus der Geometrie statt aus Verbindungen – deshalb bleibt die Sichtfläche verzugsfrei.
Die Prüfung konzentrierte sich auf das, was tatsächlich versagt: eine Ebenheitsprüfung der Sichtfläche mit dem Bauteil auf einer Messplatte, eine Diagonalmessung zur Erfassung der Verwindung und die Prüfung des Fugenspalts mit zusammengebauten Hälften statt einzeln. Der Prüfbericht misst Merkmale, aber die Sichtflächenprüfung ist der Punkt, an dem dieses Teil wirklich freigegeben wird.
Was auf andere Teile übertragbar ist
- Bei dünnen Sichtblechen kommt die Steifigkeit aus der Geometrie – Sicken, Prägungen, umgeformte Bördel – nicht aus der Blechdicke.
- Ein Teil kann jede Maßangabe erfüllen und trotzdem an der Verwindung scheitern; prüfen Sie die Baugruppe, nicht nur das Teil.
- Legen Sie fest, welche Flächen Sichtflächen sind und welche nicht. Das verändert Werkzeug und Umfang der Nacharbeit.
- Wo ohnehin ein Logo oder Etikett vorgesehen ist, macht es die Ausführung als Prägung konstruktiv mitwirksam, statt Kosten zu verursachen.