
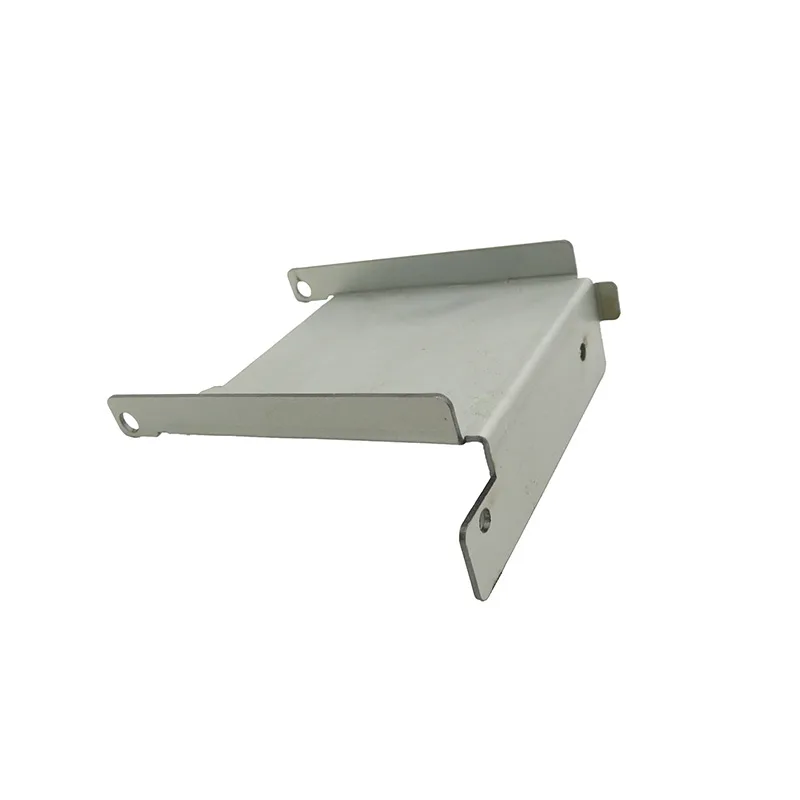
Das Bauteil
Werkstoff: verzinkter Stahl SGCC, 2 mm, gewählt für Steifigkeit in ausgesteifter Form und Korrosionsschutz in der Werkstattumgebung. Ein gefalteter Halter, rund 300 × 200 mm pro Schenkel, mit Aussteifung, Löchern für eine Linearschiene auf einer Fläche und Befestigungslöchern zum Druckergehäuse auf einer anderen.
Die Anforderung kam aus dem Kalibrierungsverfahren des Kunden: Die beiden Schienen mussten innerhalb einer Toleranz parallel sein, die — überschritten — als Schichtversatz im Druckteil sichtbar wurde. Das ist eine Systemanforderung, die auf einem Blechteil landet.
Warum die Lochposition wichtiger war als Steifigkeit
Der Halter ist nach jedem üblichen Maß steif genug — ein kleines ausgesteiftes Teil unter bescheidener Last. Was er nicht durfte: die Lochpositionen der Schienenmontage locker zulassen, denn ein Lochpositionsfehler dreht die Schiene, und eine gedrehte Schiene erzeugt einen Druckfehler, gemessen in Zehntelmillimetern über dem Bauraum.
Das kehrte die üblichen Entwurfsprioritäten um. Statt Material für Steifigkeit zu ergänzen, ging die Arbeit in die Bezugsstrategie: Die Schienenlöcher wurden von einem gestanzten Bezugsloch statt von der Faltkante positioniert, und die Gehäuselöcher an dasselbe Bezugsloch gebunden, damit beide Schnittstellen direkt aufeinander bezogen sind.
Umformen und Oberfläche
| Entscheidung | Grund |
|---|---|
| Aussteifung gefaltet statt geschweißt | Eine gefaltete Aussteifung bringt keine Wärme und damit keinen Verzug ein |
| Schienenlöcher vom gestanzten Bezugsloch | Entfernt die Abhängigkeit vom Zustand der Faltkante |
| Gehäuselöcher vom selben Bezugsloch | Hält die Beziehung der beiden Schnittstellen direkt |
| Biegewinkel separat angegeben | Ein Winkelfehler von 0,5° über 300 mm ist ein sichtbarer Positionsfehler an der Schiene |
| Zink als Walzüberzug belassen | Kein Schichtaufbau an Lochkanten oder Kontaktflächen |
Prüfung
Am Erstmuster wurden Lochpositionen vom Bezugsloch aus gemessen, der Winkel zwischen den beiden Montageflächen und die Ebenheit der Schienenmontagefläche. Lochposition und Flächenwinkel bestimmen gemeinsam, ob die Schiene parallel endet — eine Prüfung ohne die andere hätte die Anforderung nicht nachgewiesen.
Da die Kalibrierung des Kunden den Restfehler erfasst, ist der Abnahmetest letztlich das Druckteil. Unsere Position ist, die Haltergeometrie zu halten, die Kalibrierung erst möglich macht — kein Druckergebnis zu versprechen. Diese Grenze offen zu benennen gehört zum technischen Gespräch.
Was übertragbar ist
- Bei Maschinenrahmen pflanzt sich die Lochpositionstoleranz in die Genauigkeit der Maschine fort. Behandeln Sie sie als Maschinenspezifikation.
- Passende Merkmale von einem gestanzten Bezugsloch aus positionieren, damit zwei Schnittstellen direkt statt über die Außenform bezogen sind.
- Aussteifungen falten statt schweißen, wo Verzug teuer zu korrigieren wäre.
- Die Grenze benennen zwischen dem, was der Halter hält, und dem, was die Kalibrierung des Kunden abschließt.