
钣金 K 因子:中性层位置、折弯余量与展开图
折弯件的起点是一张平板坯料,而坯料的长度并不等于各外尺寸之和。折弯处的材料沿着一条特定的线既不拉伸也不压缩,K 因子要做的就是找到这条线。找错了,每一个零件都会因为各道折弯的误差累积而偏短或偏长。
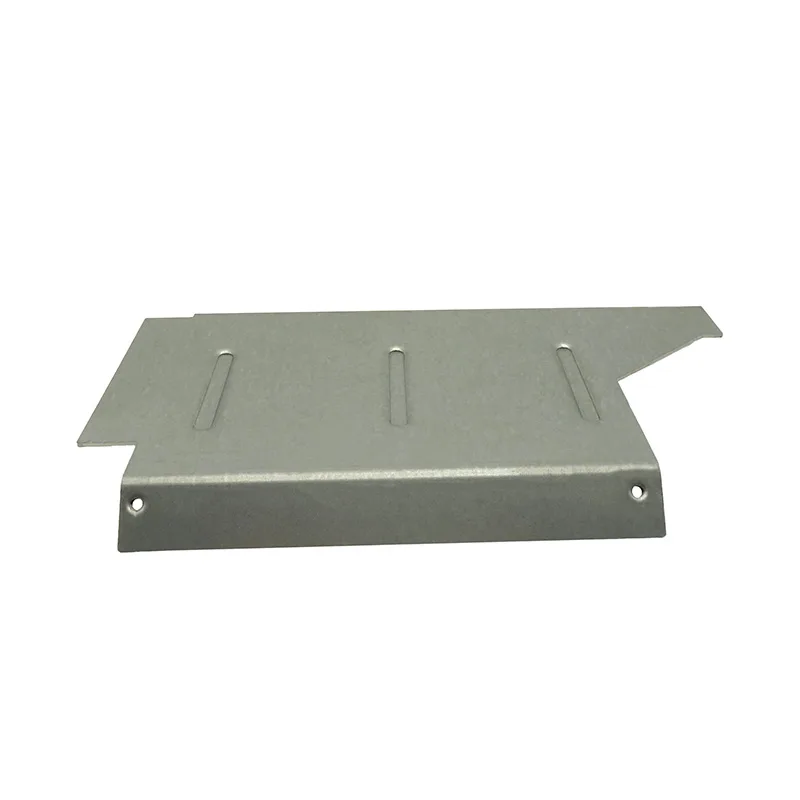
K 因子是中性层位置与板厚之比——它告诉你折弯时板材上哪条线既不拉伸也不压缩。它决定了展开图长度是否正确,自由折弯的常规取值大致在 0.33 到 0.45 之间。
01为什么不能简单地把各段长度加起来
最直接的办法是把各折弯之间的平直段长度相加,把折弯本身忽略掉。这样做不成立,是因为折弯处的材料总得有来源:外表面被拉伸,内表面被压缩,而这两个尺寸都不是坯料需要的长度。真正的长度落在两者之间。
具体落在哪里,由 K 因子表达。它把中性层的位置表示为板厚的一个分数,从内表面量起。2 mm 板上 K 因子取 0.4,意思是中性层位于内表面往里 0.8 mm 处,坯料长度沿这条线计算,而不是沿任一侧表面。
02折弯余量与折弯扣除
两种惯例表达的是同一个几何,而混用它们是展开图误差最常见的来源。折弯余量是中性层经过折弯时的弧长,加在各平直段上。折弯扣除是外尺寸之和超出坯料的那一部分,从外尺寸之和里减掉。
两者都由同一个 K 因子、半径和角度推出。CAD 系统在内部会用其中一种,而供应商的折弯机控制器可能用另一种。两者一混,每道折弯的偏差都不大,却会很快放大——所以惯例应当写在图纸上,或写进展开图数据里。
03典型 K 因子取值
| 工艺 / 工况 | 典型 K 因子 | 为什么落在这一区间 |
|---|---|---|
| 自由折弯,R/t 在 1 到 2 之间 | 0.33 – 0.40 | 下模开口决定半径;中性层随 R/t 移动 |
| 自由折弯,R/t 大于 2 | 0.40 – 0.45 | 半径放宽后,中性层趋近板厚中线 |
| 压底折弯 / 压印折弯 | 0.42 – 0.48 | 材料被压进下模,折弯处变薄 |
| 极小半径 | 0.25 – 0.33 | 应变大,中性层向内表面移动 |
| 辊弯成形 / 大半径 | 趋近 0.5 | 半径相对板厚很大时接近纯弯曲 |
各工艺的参考 K 因子区间(请对照自己的模具与材料确认)
04数值从哪来,以及怎么验证
K 因子不像密度那样是材料的恒定属性。它取决于半径与板厚之比、成形方法、模具几何和材料状态。公开的表格只是起点,不是规格。
要为自己零件确定数值,可靠的办法是实测:切一张长度已知的坯料,用打算用的模具成形,量出结果,再反推。天天跑同一种材料和模具的车间,数值就是这么得来的,而这些数值才值得写进展开图。
单件或打样,用一个偏保守的起始值,再对首件做一次尺寸检查,通常就够了。若是量产项目,一次把数值定下来、把展开图锁死,比在第一千个零件上才发现漂移要便宜。
05实际生产中怎么做
- 写明展开图是按哪套半径惯例和哪张 K 因子表或折弯扣除表建的,不要让它含糊带过。
- 用与实际成形方法相符的数值——自由折弯的数值套到压印折弯上就是错的。
- 数值会随半径与板厚之比变化;一个零件上半径混杂却用同一个全局 K 因子,会引入误差。
- 量产时,先确认首件的尺寸,再投产剩余批次。
- 零件折弯多时,要检查累积公差,而不是单独看每一道折弯。
常见问题
钣金里的 K 因子是什么?
它是中性层到内表面的距离与板厚之比。这一个数值就确定了折弯处那条既不拉伸也不压缩的线,从而决定正确的平板坯料长度。
K 因子的典型取值是多少?
自由折弯大致在 0.33 到 0.45,取决于半径与板厚之比,半径放宽时取值更高。极小半径和压印折弯会把它推向不同方向,所以任何单一数值都只当起点,要对照自己的模具验证。
K 因子和折弯余量是一回事吗?
不是。K 因子是定位中性层的输入;折弯余量是由此得到的折弯弧长,折弯扣除是同一个量换一种表达,即从外尺寸里减掉的那部分。两者都由 K 因子推出。
K 因子会随材料变化吗?
它随成形方法和半径与板厚之比的变化,比随合金牌号的变化更大,但材料性能确实有影响,尤其材料在折弯处变薄的时候。要投产的东西,一律用在自己材料和模具上定出的数值。
怎么检查展开图是否正确?
做出第一个零件,量它。如果坯料在每一道折弯上都一致地偏短或偏长,就是 K 因子错了;如果只有某一道折弯不对,就是那个特征的半径假设错了。无论哪种,要改的是展开图数据,不是折弯机。
把图纸发过来,拿到靠得住的答复
工程师会审核模型的可制造性,并返回一份带 DFM 意见的报价 —— 指出哪些地方会改变价格。