
钣金最小折弯半径:板厚、材料与轧制方向怎么定
折弯半径是决定一个零件能否一次成形到位、还是第一刀就开裂的设计尺寸。它不是随手标的——它取决于材料与状态、轧制方向和板厚——所以同一个半径在冷轧钢上行得通,在硬态铝上就会失效。
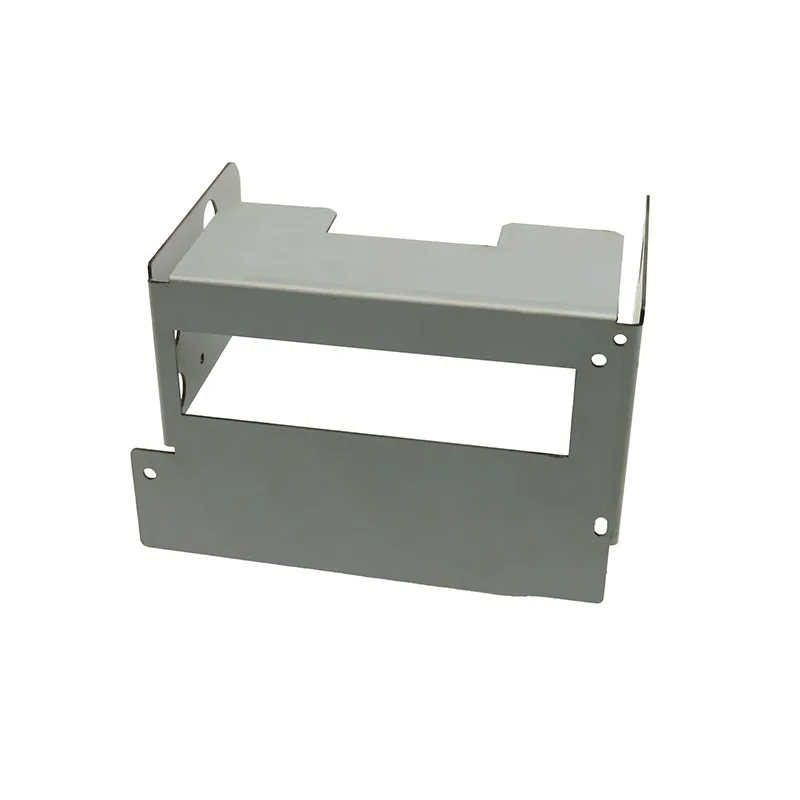
最小折弯半径由材料在弯外侧的延伸率决定:外侧纤维必须拉伸而不开裂。经验规则是,软钢的内圆角半径至少为板厚,但软态铝可以更小,6061-T6 则要大得多。
01到底是什么在限制半径
板材折弯时,弯外侧被拉伸,弯内侧被压缩。失效从外侧开始,表现为拉伸裂纹,起因是应变超过了材料能承受的量。应变由半径与板厚的比值决定,所以同一个半径,板越厚就越苛刻。
这就是「软钢最小内圆角半径等于板厚」这条常用口诀的由来。它是一个好用的默认值,却是一条很差的通用规则,因为它对延伸率的数值、材料状态,以及折弯相对轧制方向的方向只字未提。
02按材料区分的常规最小值
| 材料 | 常规最小内圆角半径 | 说明 |
|---|---|---|
| 软钢 / 冷轧(SPCC) | 1 × t | 通常的默认值;退火态板材能吃更小 |
| 镀锌钢(SGCC、SECC) | 1 × t | 紧折弯的外侧,锌层会开裂或起皮 |
| 不锈钢 304 | 1 × t 至 1.5 × t | 延伸率高但加工硬化强;第二道折弯可能需要更大半径 |
| 不锈钢 316 | 1 × t 至 1.5 × t | 同 304,回弹略大 |
| 铝 5052-H32 | 1 × t | 在铝里成形性算好的;折弯面板的实用选择 |
| 铝 6061-T6 | 2 × t 至 4 × t | 硬态;低于 2 × t 常开裂,横着轧制方向时尤其明显 |
| 铜 / 黄铜 | 0.5 × t 至 1 × t | 软、成形性极好;限制通常来自模具,而不是开裂 |
常规最小内圆角半径(以板厚的倍数表示,自由折弯,室温)
03内圆角半径、外圆角半径,以及图纸上该写什么
折弯半径如果不加限定,就是有歧义的。内圆角半径由冲头或下模开口决定,是模具说了算的那个尺寸。外圆角半径等于内圆角半径加板厚。因为中性层位于两者之间,展开图长度取决于模型是按哪一个建的。
要标注内圆角半径,而且逐特征标注,不要写成一句一刀切的注记。图纸上写着「最小折弯半径 1 × t」,同时几何上最紧的折弯却是 0.4 × t,这种矛盾会在 DFM 评审时被抓出来;不如直接标出你想要的几何,让车间确认模具有没有能力做出来。
04开裂通常从哪里开始
- 横着轧制方向折,而不是顺着它折——材料横跨晶粒方向时的塑性更低。折弯线穿过一道带毛刺的剪切边或激光切割边,因为毛刺会充当应力集中源。折弯半径低于材料的最小值,硬态铝上尤其如此。
- 折弯离孔太近,孔被拉变形,周围的材料随之撕裂。折弯用比推荐下模开口更窄的模具来做,实际应变随之变尖。第二道折弯紧挨着第一道,加工硬化过的区域被再次折弯。
05同一个问题的模具那一面
即使材料允许更紧的半径,模具也可能不允许。自由折弯的内圆角半径由下模开口决定,而标准折弯机模具的冲头轮廓是一组有限的选择。标注比现有冲头更紧,就意味着要么开专用模具,要么换一种工艺。
这就是车间有时会请你把材料技术上能承受的半径放宽的原因。限制不在金属本身,而在于有没有一支冲头能在那个宽度上把它成形、又不留下压痕。如果你在正式下单前想知道零件大概多少钱,折弯半径就是成本模型会用到的一个输入。
常见问题
钣金的最小折弯半径是多少?
对软钢来说,常见的经验默认值是一倍板厚。它不是通用的:软态铝和铜可以更小,6061-T6 等硬态则需要两到四倍板厚。起决定作用的是材料的延伸率。
为什么半径要随板厚变大?
因为半径与板厚的比值下降时,弯外侧的应变会上升。1 mm 板上 1 mm 半径是 1:1;同样的半径放在 3 mm 板上就是 1:3,会开裂。要让应变保持不变,半径就得随板厚等比例放大。
要紧的是内圆角半径还是外圆角半径?
内圆角半径,因为它是冲头和下模决定的,也是折弯计算的基准。外圆角半径不过是内圆角半径加板厚。图纸上标注内圆角半径,避免歧义。
6061-T6 铝能折吗?
能折,但折不紧。它是硬态,延伸率有限,2 × t 至 4 × t 的内圆角半径是实用区间——横着轧制方向折还要更大。哪里非要做紧半径,成形件通常还是选 5052 更合适。
折弯半径怎么影响成本?
它不直接作用,而是通过折弯时间和所需模具来影响。需要专用冲头或额外工序的半径,比标准冲头能做出的半径更贵;而紧到让零件开裂的半径要贵得多,因为开裂是以废品的形式被发现的。
把图纸发过来,拿到靠得住的答复
工程师会审核模型的可制造性,并返回一份带 DFM 意见的报价 —— 指出哪些地方会改变价格。