
压铆五金件设计:板厚、边距与装配顺序
压铆件让薄板变成能上螺栓的东西。它们失效的方式也很固定、可预料:板太薄、孔离边太近,或者压铆件最后落在一个已经封好的盒体里。
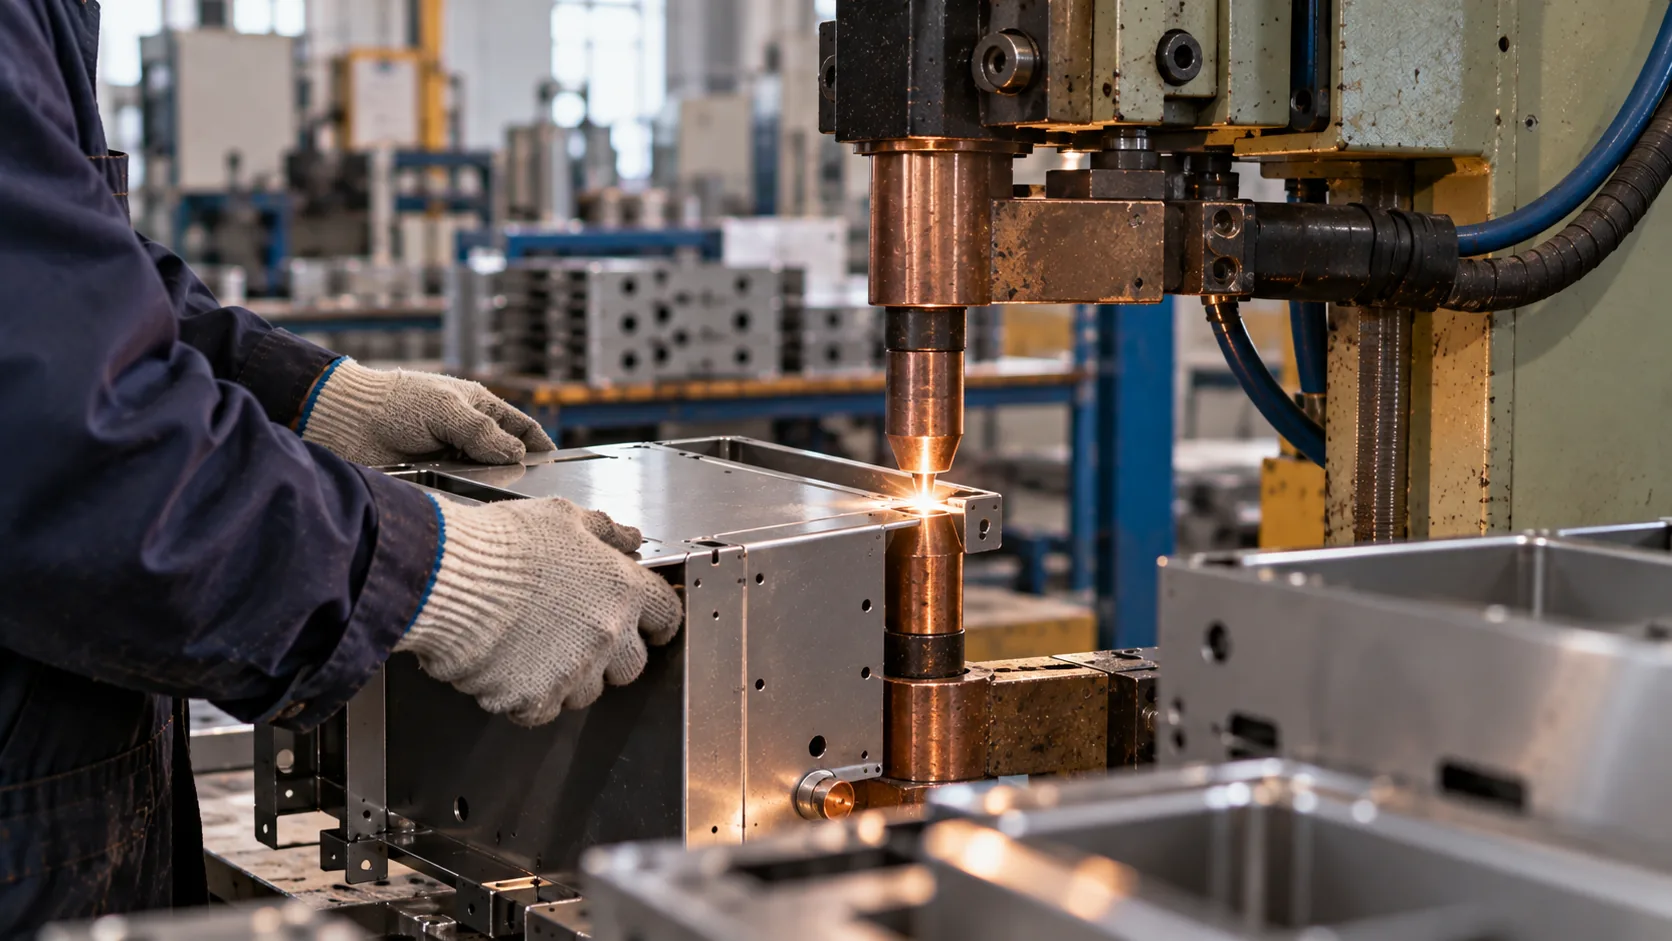
压铆五金件要在设计上满足三件事:足够的板厚让滚花挤进去,足够的边距把紧固件托住,以及压装那一刻压机够得着。三者缺一,压铆件要么被拉脱,要么跟着转,要么根本压不进去。
板厚和孔径不是可以商量的
压铆紧固件靠的是把一小块板材挤进紧固件本体的退刀槽里。这套机制要有料可挤——所以每个压铆件系列都有一条最小板厚,低于这条线,压铆就形成不了它标称的那种保持力。
孔径同样是定死的。压铆件厂家规定了某个孔和对应的公差,滚花或六角台就是按挤进这个具体的环带来定尺寸的。图上随手换一个凑合的孔,机制就废了:孔大了紧固件会打转,孔小了它压不到位。
边距和拉脱的问题
压铆件承受的载荷,是传到它周围的板材里去的。如果孔离边或离另一个孔太近,就没有足够的料去承这个力,板材会先于紧固件变形。每个压铆件系列都给出了最小中心到边距离,这个值通常比设计师以为的要大。
载荷大或者板薄的时候,替代方案是把螺母焊在一块加强板上、做一个带螺纹的凸台,或者干脆在局部加厚。每种都有代价,而且都得在下料之前定下来,因为它们都会改变孔,有时还会改变外形。
| 现象 | 可能的原因 | 预防 |
|---|---|---|
| 压铆件在使用中打转 | 孔太大,或板厚不足 | 守住规定的孔公差;核对最小板厚 |
| 压铆件在载荷下被拉脱 | 边距或孔间距太小 | 加大孔之间的料宽,或局部加厚 |
| 压铆件凸出板面或压不到位 | 孔径不对,或孔里留了毛刺 | 规定孔径和边口状态;压装前去毛刺 |
| 压铆件压不进去 | 装配后压机够不着 | 把压铆件放进封闭腔体之前,先排好装配顺序 |
| 涂层把螺纹堵了 | 表面处理前就压了压铆件,又没做遮蔽 | 定好先后顺序:涂层之后压,或者把螺纹遮起来 |
压铆件的常见问题和真正的原因
装配顺序本身就是设计约束
封闭腔体里面的压铆件,盒体一封上就压不了了。写在纸上看是明摆着的,可这是我们见得最多的后期设计变更之一——因为在 CAD 装配里所有零件是共存的,顺序是看不见的。
避免这个问题的做法很简单:把装配实际进行的顺序写下来,然后让每一个压铆件和紧固件按这个顺序走一遍,确认到那一步工具伸得进去。伸不进去,就只能挪压铆件、挪接头,或者留一个之后才封上的工艺孔。
- 按真实的装配顺序确认压机够不够得着,不要只在模型里确认。
- 如果压铆件必须在表面处理之前压,那就得准备给螺纹做遮蔽。
- 表面处理之后再压,螺纹是干净了,但压铆件周围的膜层可能会被压伤。
- 打转和拉脱都是机械问题;换一个更大的压铆件,解决不了板厚不够的问题。
常见问题
压铆件需要多厚的板?
这由压铆件系列决定,没有一条通用的规矩,厂家对每个料号都给了最小值。作为参考,大多数标准压铆螺母和压铆螺柱至少要 1 mm 左右,螺纹更大就需要更厚。把料号发过来,我们对着你已经定的板厚帮你核一下。
压铆件应该在表面处理之前压,还是之后压?
通常是之后,这样螺纹是干净的,压铆件也不会被烘。代价是压铆件本身没有涂层——如果它要接地或者要上螺纹,这通常正是你想要的。如果为了外观必须让压铆件也上涂层,那就只能给螺纹做遮蔽。
压铆件的最小边距是多少?
比大多数图纸以为的要大,而且取决于压铆件和载荷。每个系列都给出了中心到边的数值;低于它,就是板材绕着紧固件变形,而不是紧固件在承力。图面排不下这个距离的时候,就局部加厚,别当作没这回事。
能不能改用拉铆螺母?
很多时候可以——拉铆螺母是从单面装的,需要的压装空间更小,装在封闭结构上会省事一些。它一般承力小一些,而且会凸出板面,所以这既是成本问题,也是配合和功能问题。两种我们都能做。
五金件由你们供,还是我们供?
都行。我们可以采购标准压铆件,按你的图纸压装,这样孔和压铆件的责任就归在一处。如果是你方提供指定的紧固件,我们就按你的料号压装,压不到位的会如实反馈。
把图纸发过来,拿到靠得住的答复
工程师会审核模型的可制造性,并返回一份带 DFM 意见的报价 —— 指出哪些地方会改变价格。