
钣金设计指南:板厚、材料、几何、连接与表面处理
这份指南按我们真正设计时的顺序走:先定板厚,再定材料,再定几何,再定连接,最后定表面处理。按这个顺序来,零件几乎天生就能造出来;顺序反了,后面每一个决定都在跟前面打架。
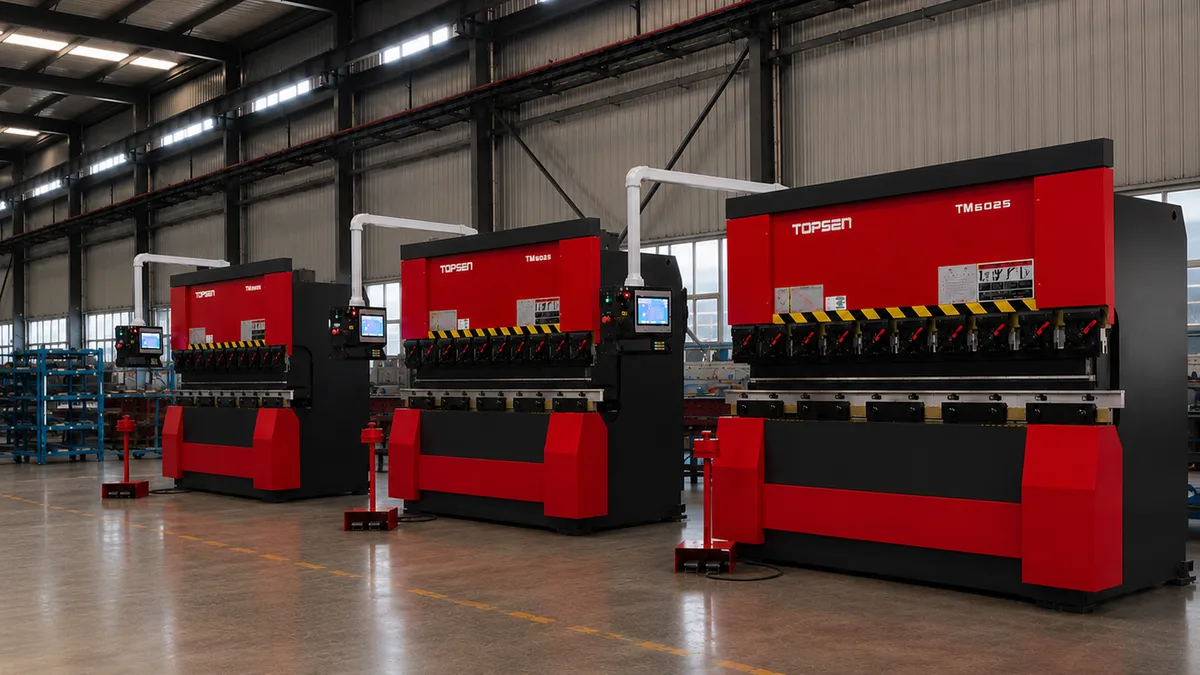
一个好的钣金设计从板厚开始,再围绕它把几何搭起来:折弯半径不小于该材料的最小值,折边长度满足模具需要,孔避开折弯区,五金件放在压得进去的位置,表面处理按环境来选,而不是最后才往上加。
01第 1 步 — 板厚
板厚是根上的决定。它定了最小孔径、最小内圆角、最小折边长度、可用的折弯半径、所需的折弯力,以及工艺能守住的公差。因为它约束了后面的一切,它也是最常被随手定下、又最贵于推翻重来的一个决定。
选能满足结构与耐久要求的最薄断面,然后用几何而不是重量去补刚度。成形加强筋、压死边、回折的折边或者改变截面,通常比升一档板厚更划算:每克重量换来的刚度更高,而且不会把其他所有设计约束一起收紧。
02第 2 步 — 材料
材料是按环境、再按它要挺过的成形来选的,就这么个先后。腐蚀暴露、食品接触、重量预算、热循环、可焊性和与表面处理的相容性,每一条都会在还没谈成本之前就先淘汰掉一批选项。
我们日常折弯的常规板材包括冷轧钢(SPCC)、镀锌板(SGCC、SECC)、304 与 316/316L 不锈钢、5052 与 6061 铝,以及用于电气和装饰件的铜与黄铜。每种材料都有自己的成形脾气,值得摸清:5052 折起来比 6061 宽容得多,而奥氏体不锈钢在成形过程中会加工硬化。
03第 3 步 — 几何
- 每个内角的圆角都应不小于半个板厚。孔径不小于板厚;攻丝孔还要更大。孔到折弯线至少留 2.5 × 板厚加内圆角的距离,否则要加让位缺口。折边要长到 V 型下模能撑住;折边太短就要换一副模具。
- 整个零件统一用一个内折弯半径,免得凭空多出额外的模具设定。避免做成内部还要焊接的封闭箱体截面;给焊枪留出伸得进去的空间。大块无支撑的面板,用成形的方式补刚度——加强筋、台阶或者压死边——而不是加厚。
04第 4 步 — 连接与接合
零件怎么跟相邻件接起来,是一个带着制造成本的设计决定。焊接牢固、永久,但会引入热量和变形;压铆嵌件能在薄板上给出机牙螺纹,但要求最小板厚、边距和压入空间;铆接适合不同材料的组合;而可拆卸紧固件,在设计阶段就考虑进去,比事后补上便宜得多。
有两个坑反复出现。第一,是把嵌件设计在一个装配后才焊死的腔体里——压铆工具伸不进去,设计只能改。第二,是只画了焊缝却没说它是结构焊缝还是外观焊缝;这两种接头的差别很大,成本差别也很大。
05第 5 步 — 表面处理与边缘状态
表面处理先按功能选:盐雾暴露、耐磨、导电性、颜色匹配,最后才是外观。粉末喷涂适合在钢件上做耐久颜色;阳极氧化是对铝表面做转化,而不是覆盖;镀锌和镀镍保护钢材,外观和成本各有不同;拉丝和喷砂是机械处理,在不同合金上的效果不一样。
遮蔽要在设计阶段就规划。螺纹、接地点、导电接触面,以及涂层后仍要保持尺寸精度的表面,都必须标注出来——不然它们会以不合格的形式被发现。
06省钱最多的一次评审
任何钣金项目里回报最高的一个时间点,都是 CAD 定稿到模具投入之间的那次评审。在那个时候,提出一条可制造性问题不花一分钱;三周之后再提同一条,代价就是改一次模具、重新送样,还有工期往后拖。在设计冻结之前,而不是之后,把模型和图纸拿去做 DFM 评审。
常见问题
钢件该用 1.5 mm 还是 2 mm?
先按受力工况选,再回头核约束。从 1.5 mm 加到 2 mm,最小孔径、最小内圆角、最小折边长度和折弯力会同时变大。如果加厚只是为了刚度,成形加强筋往往是更便宜的答案。
户外机箱该用什么材料?
要长期暴露的话,用 304 或 316 不锈钢,或者带可靠防护涂层的钢。镀锌板加粉末喷涂通常是最划算的答案;316 留给海洋环境或化学腐蚀强的场合,那种地方多花的钱能靠使用寿命挣回来。
按粉末喷涂设计零件,要注意什么?
每一处不想被喷到的区域,都要给它留出遮蔽的位置;挂具的接触点要接受会留下印记;还要记住,涂层会给所有喷得到的表面加厚。哪些螺纹和接触面必须保持导电,要告诉我们。
一个组件里可以混用不同材料吗?
可以,但要管住后果。不同材料的膨胀速率不同,异种金属在潮湿环境里会形成电偶对。两者都躲不掉的时候,加隔离层、涂层或绝缘垫圈,并在图纸上写清楚。
什么时候该停手去做 DFM 评审?
在设计冻结之前,而不是首件出来之后。对一份接近定稿的模型做评审,能把贵的问题抓住——折边太短、孔位偏、焊缝够不着、公差过紧——而这时改一下只要五分钟。
把图纸发过来,拿到靠得住的答复
工程师会审核模型的可制造性,并返回一份带 DFM 意见的报价 —— 指出哪些地方会改变价格。