
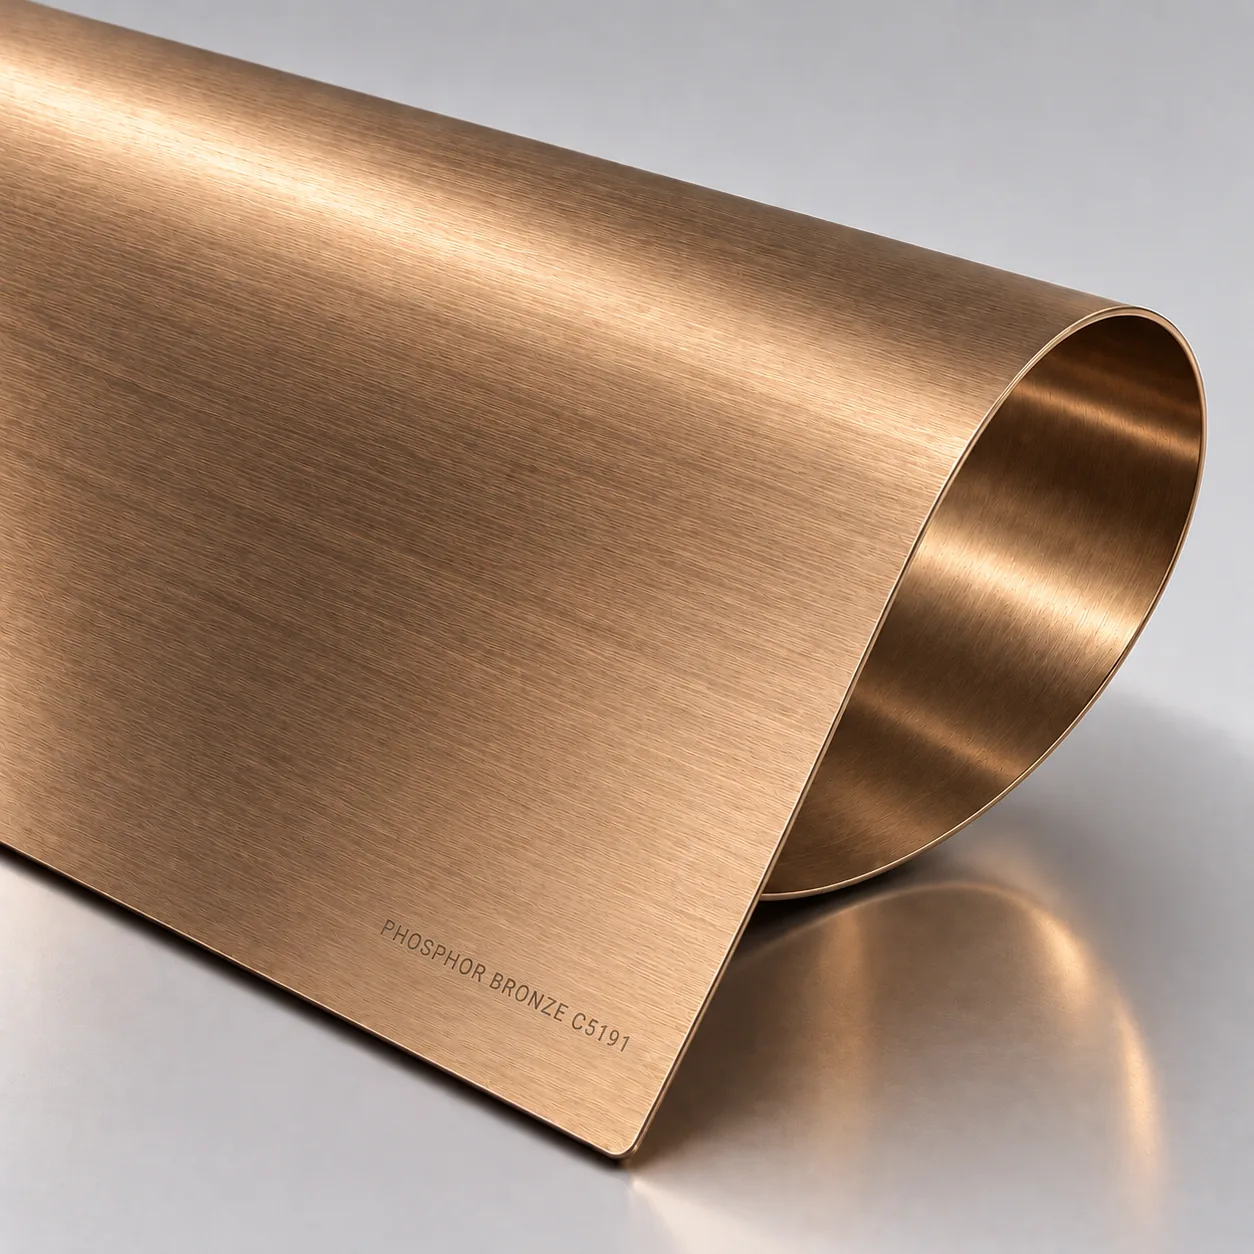
合金是什么,每种添加物做什么
磷青铜是铜加锡,再留一点有意为之的磷。锡给合金弹簧特性——提高强度,更重要的是提高疲劳抗力,让触点能挠数百万次不开裂。磷在熔炼时主要作脱氧剂,改善流动性与一致性;对强度也有少量贡献。
C5191 是 JIS 牌号,锡约 5.5–7%。C51000 是 UNS 牌号,锡 4.2–5.8%。与黄铜一样,两者同族而非可互换——C5191 锡略多,所以强度略高、价格略高。两个都叫"磷青铜",本站两个都出现,因为工厂按 JIS 采购而客户常按 UNS 指定。
| 性质 | C5191 (CuSn6) | C51000 (CuSn5) | 备注 |
|---|---|---|---|
| 锡含量 | ≈5.5–7.0% | ≈4.2–5.8% | 锡驱动强度与疲劳寿命 |
| 导电率 | ≈12–15% IACS | ≈15% IACS | 远低于黄铜;是弹簧材料不是导体 |
| 抗拉(弹簧态) | ≈600–750 MPa | ≈550–700 MPa | 远高于退火铜或黄铜 |
| 延伸率(弹簧态) | ≈8–20% | ≈8–20% | 够成形,不够深冲 |
| 疲劳抗力 | 优秀 | 优秀 | 这个牌号存在的理由 |
| 典型供货厚度 | ≈0.1 mm 带材起 | ≈0.1 mm 带材起 | 冲制触点,不是成形面板 |
| 成本 | 高 | 高 | 锡含量把它放在黄铜之上 |
为什么它是带材材料而不是板材材料
本站的磷青铜几乎总以薄带到场——0.1 mm 左右起——喂给压力机。这不是合金的局限而是用途的局限:触点、端子、弹簧卡和连接器本体,全部从卷料量产冲制、在模具里成形。
对图纸的实际后果:状态比厚度更重要。弹簧态给强度和疲劳寿命但几乎没有成形性;要紧圆角的零件得在两者之间找一个更难找的折中。触点冲完还要折 90° 时,这个决策在带材规格里做,不在压力机上做。
成形与冲压行为
- 弹簧态刻意低延伸——圆角放大,或在最终状态之前成形。
- 弯曲释位在这里比钢板上更算数——疲劳寿命就悬在折弯根部没有应力集中这一点上。
- 精冲或保养良好的复合模保住触点需要的边缘质量;撕裂的边缘是裂纹起点。
- 工序间退火可行,但会把状态退掉——工序顺序通常排成避开它。
- 成形后的镀锡、镀镍是常规,接触区域遮蔽,让接合面保持裸金属。
磷青铜被指定在哪里,不被指定在哪里
凡是零件要当弹簧用、同时要传信号的地方都用它:开关触点、继电器弹簧、连接器端子、电刷架,以及仪表内部的精细冲制件。疲劳寿命、对信号够用的导电率、天然耐蚀性这三者的组合很难替代。
它不是结构支架的答案,不是载真实电流之物的答案,也不是需要深成形的零件的答案。铍铜以更好的导电率和强度做同一份工作——代价高得多且带材料管理义务;黄铜更便宜但不是同一水平的弹簧材料。要求是"挠得动、回得来、很多次"时,磷青铜就是常规选择。