
读懂黄铜牌号
黄铜牌号按铜含量命名。在中国标准 GB/T 5231 中,命名是字面化的——H62 是公称含铜 62% 的黄铜,H65 为 65%,H70 为 70%。西方体系改用四位数或五位数的 UNS 编号,因此 C26000 是 70/30 黄铜,虽家族彼此对应,却并非与 H 系列一一对应。
这个家族里还会出现另外两种元素,并改变其表现。少量加铅可改善切削加工性,代价是焊接性下降,以及在某些市场受限。某些牌号特意添加砷来抑制脱锌——锌被选择性溶出、在黄铜中留下多孔铜残留的现象,它发生在侵蚀性水质、含盐环境以及富氨环境中。
钣金中最关键的两个牌号
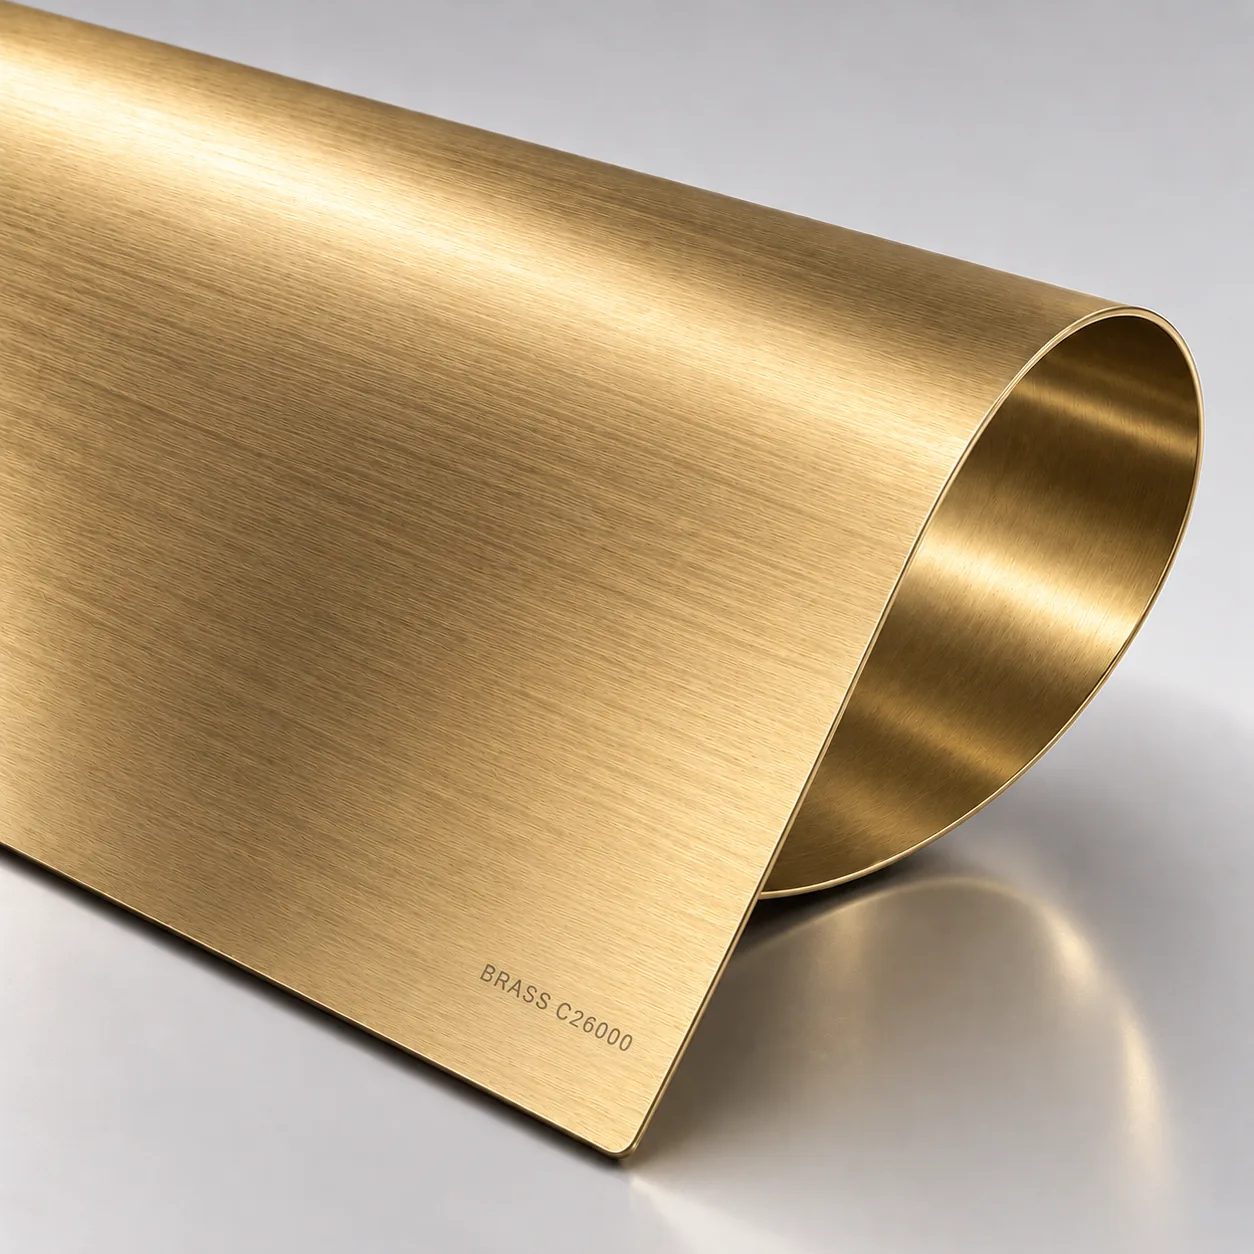
C26000 弹壳黄铜含铜 70%,以深拉深性能受到青睐:它能一次成形出杯形件或拉深壳体,而含铜更低的黄铜做同样的事需要中间退火。正是这种延展性,让它出现在拉深外壳、外观壳体与成形装饰件上。
H62 含铜约 62%,放弃了部分延展性,换来更高的抗拉强度与硬度、更好的切削性以及更低的铜成本。它是端子、连接器、管件接头与五金件的牌号——这些零件靠折弯与落料而非深拉深成形,并且要在服役中保持形状。
| 牌号 | 铜含量 | 延展性 | 强度 | 典型用途 |
|---|---|---|---|---|
| C26000(70/30) | ~70% | 优异——深拉深 | 中等 | 拉深外壳、外观件 |
| H65 / H70 | ~65-70% | 很好 | 中等 | 通用成形件、五金件 |
| H62(62/38) | ~62% | 中等 | 更高 | 端子、连接器、接头 |
加工、连接与失光
两个牌号都能在标准设备上落料与折弯,两者都会加工硬化,因此深切或多工序成形可能需要中间退火。激光切割很直接;切割边缘与表面一样能接受表面处理。
连接正是黄铜区别于钢的地方。软钎焊与硬钎焊是标准路线,两者在电气零件上都表现良好。熔焊则不合适,因为锌在焊接温度下会挥发,造成气孔与烟尘——因此在设计上避开需要焊接的黄铜接头,通常是更好的工程答案。
最后是失光。黄铜在搬运与大气中会变暗,且锌含量越高现象越明显。看重外观的场合,应指定透明清漆、镍之类的电镀层或粉末涂层——并且要定好工序顺序,因为钎焊之前施加的涂层撑不过钎焊。