
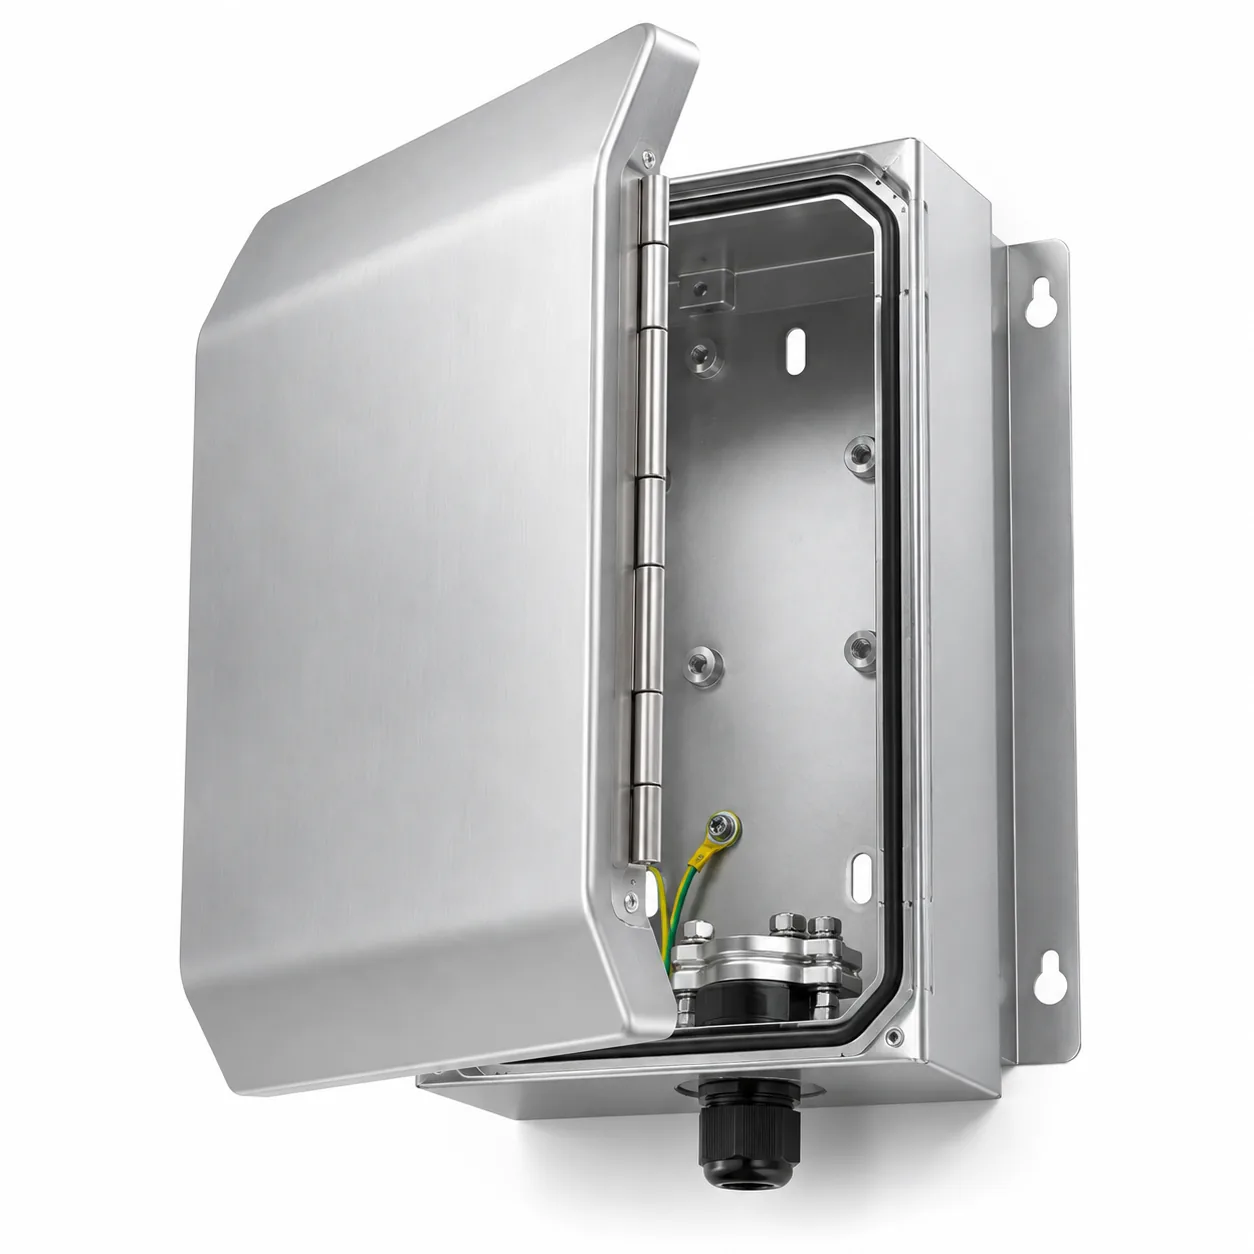
零件规格
| 项目 | 说明 |
|---|---|
| 用途 | 壁挂交流充电单元,户外,一体式前盖 |
| 本体 | 铝合金 5052,2.0mm,折弯成型,无焊接 |
| 前盖 | 铝合金 5052,2.0mm,折弯成型,上缘铰接 |
| 密封 | 前盖连续密封条槽,闭孔密封条 |
| 工艺路线 | 光纤激光切割、CNC 折弯,外壳本体无焊接 |
| 表面 | 外表面粉末喷涂,接地螺柱与密封面遮蔽 |
| 进线 | 底面进线,应力释放支架,装配时装入格兰头 |
给一块会开合的前盖密封
带铰链的前盖要沿着一条包含铰链线的路径密封——这是整条路径最难的一段,因为铰链正是盖子动的地方。密封槽做在前盖上而不是本体上,因为必须稳定闭合的是前盖;铰链的轴线被安排在密封线之外。
密封接触面在喷涂前遮蔽——外观件上少见,但必须做:密封条压在面上,粉膜会降低压缩量,还会随盖子开合的循环在寿命期内起皮。
涂层外壳里的接地
机器需要从进线到本体的接地通路,而本体是喷过漆的。这意味着一颗内部螺柱、喷涂前遮蔽、法兰接触面同样保持裸金属——导通靠的是紧固件底下的那个面,不只是螺柱本身。
第二条不那么显眼的通路在前盖和本体之间。前盖要带必须接地的金属件时,喷涂之后的铰链并不是可靠的导体。一块遮蔽的接触面加一根短的等电位连接带,而不是依赖铰链,把问题解掉了。
- 接地螺柱与法兰面喷涂前遮蔽,每台做导通测试。
- 前盖用连接带与本体等电位连接,不走铰链。
- 进线格兰头压在裸金属上,不压在涂层上。
- 内部结构件紧固保持镀锌五金,不依赖喷涂过的本体。
铝材、涂装和底面
选 5052 是为了成形性和重量:外壳没有焊缝,整个形状来自折弯,材料必须折到很小的圆角不开裂。这同时省掉了一次压力测试和一整道焊接工序——对一个量产面向终端用户的产品,这件事比材料差价更重要。
户外外壳最先出问题的地方通常是底面:水在这里积,进线口天然是弱点。底面成形出离开进线口的浅坡度,格兰头压在裸金属上,紧固位置让格兰头受力均匀,而不是偏向一侧。
检验与交付
首件覆盖三件事:装上密封条后的盖体配合、整机接地导通、铰链对中。膜厚按抽样记录,遮蔽区域逐个检查——漏遮蔽的位置一旦装配完成就再也看不见了。
发货时前盖合上但不密封——密封条和格兰头到目的地再装——密封条的第一次压缩发生在现场安装时,而不是在运输途中一直被压着。