
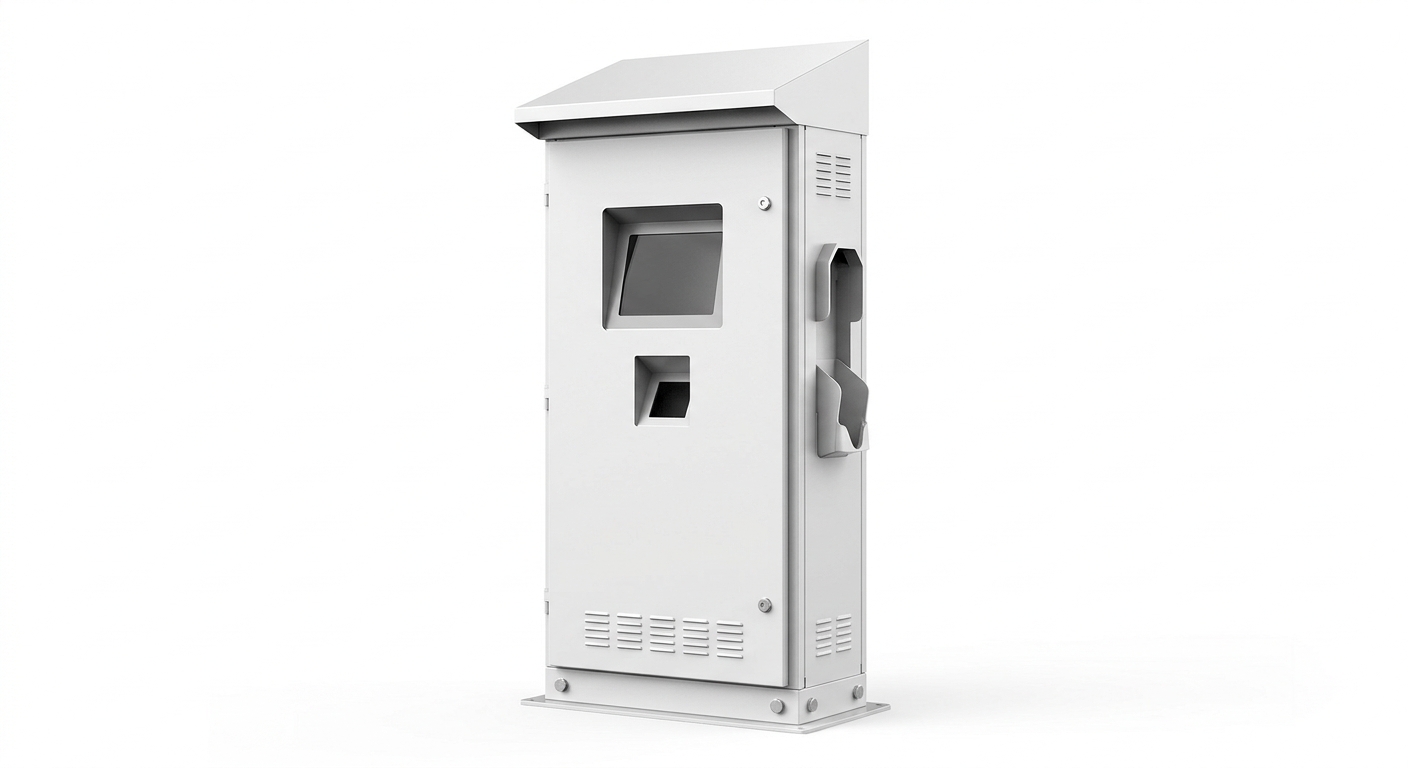
先定密封,再定盒子
密封条需要一条连续、平整、不被打断的路径。仅这一条要求,就淘汰了比任何其他因素都多的外壳设计:一条跑进焊道的槽、一个在铰链开口处转向的角、或一个平面度差了 0.3 mm 的法兰,都会破坏密封。
务实的做法是在门或箱体上压出密封条槽——一条浅压成形槽,用来定位浇注或挤出密封条——或者做一个足够宽、能承载自粘密封条的连续平法兰。开槽多一道成形工序,但能在装配过程中把密封条固定在位;平法兰更便宜,但依赖每一次都由人工把密封条摆正。
如何选择连接方式
| 方式 | 最适合 | 注意事项 |
|---|---|---|
| 折弯+铆接 | 室内机壳、插箱、小批量 | 不加密封条无法防水;铆钉头会凸起 |
| 折弯+点焊 | 薄镀锌钢板箱体、可喷涂外观 | 若不提前规划,正面会留下焊痕 |
| TIG 氩弧焊 | 不锈钢与铝、密封关键、薄板 | 长焊缝易变形;需要给焊枪留通道 |
| MIG 熔化极气保焊 | 较厚截面框架与角接 | 热输入更大、打磨更多、变形更大 |
| 激光焊 | 薄不锈钢可见焊缝、最少打磨 | 工装夹具比焊缝本身更关键 |
| 螺纹连接 | 需维护的装配体、样机 | 薄板上螺纹不耐用 → 用压铆螺母 |
机架外壳与 19 英寸插箱
机架式外壳有一套不可让步的尺寸组合:19 英寸面板宽度、孔距和 EIA-310 导轨间距。这些对了,设备就能滑进去;在一块展开料做出的机箱上差了 1 mm,就装不进去,而且再怎么用力也补不回来。
另一半问题是刚性。1U 机箱是一片很浅的折弯托盘,而其中很大一部分面积为了散热被挖空。开孔率在这里是一个真实的设防指标——既要保证足够的气流通道,又不能大到托盘在上机架螺栓后发生扭曲。板厚、两侧的返边法兰和前面板,就是防止扭曲的关键。
- 先锁定导轨间距与安装孔位,再围绕它们设计其余一切。
- 若需要 EMI 屏蔽,尽早提出——密封条槽和簧片槽会改变前法兰的设计。
- 散热开孔:在画开孔图案之前,先与热设计工程师确认开孔率。
- 任何从面板边缘装入的件,都要在装配顺序里留出空间,而不只是在 CAD 模型里留。
接地导通、遮蔽与最后 5%
需要接地的外壳,必须有能经受喷涂的干净金属对金属接触。粉末涂层是绝缘的,所以任何接地路径——螺柱、法兰搭接面、密封条槽台面——在进炉前都必须遮蔽。漏了这一道,外壳在电气上就恰好变成了它本来被设计成不能成为的样子。
密封面、螺纹、以及任何喷涂后仍需保持在公差内的表面同理。遮蔽是一个设计决策,不是表面处理的细节,它属于图纸内容。