
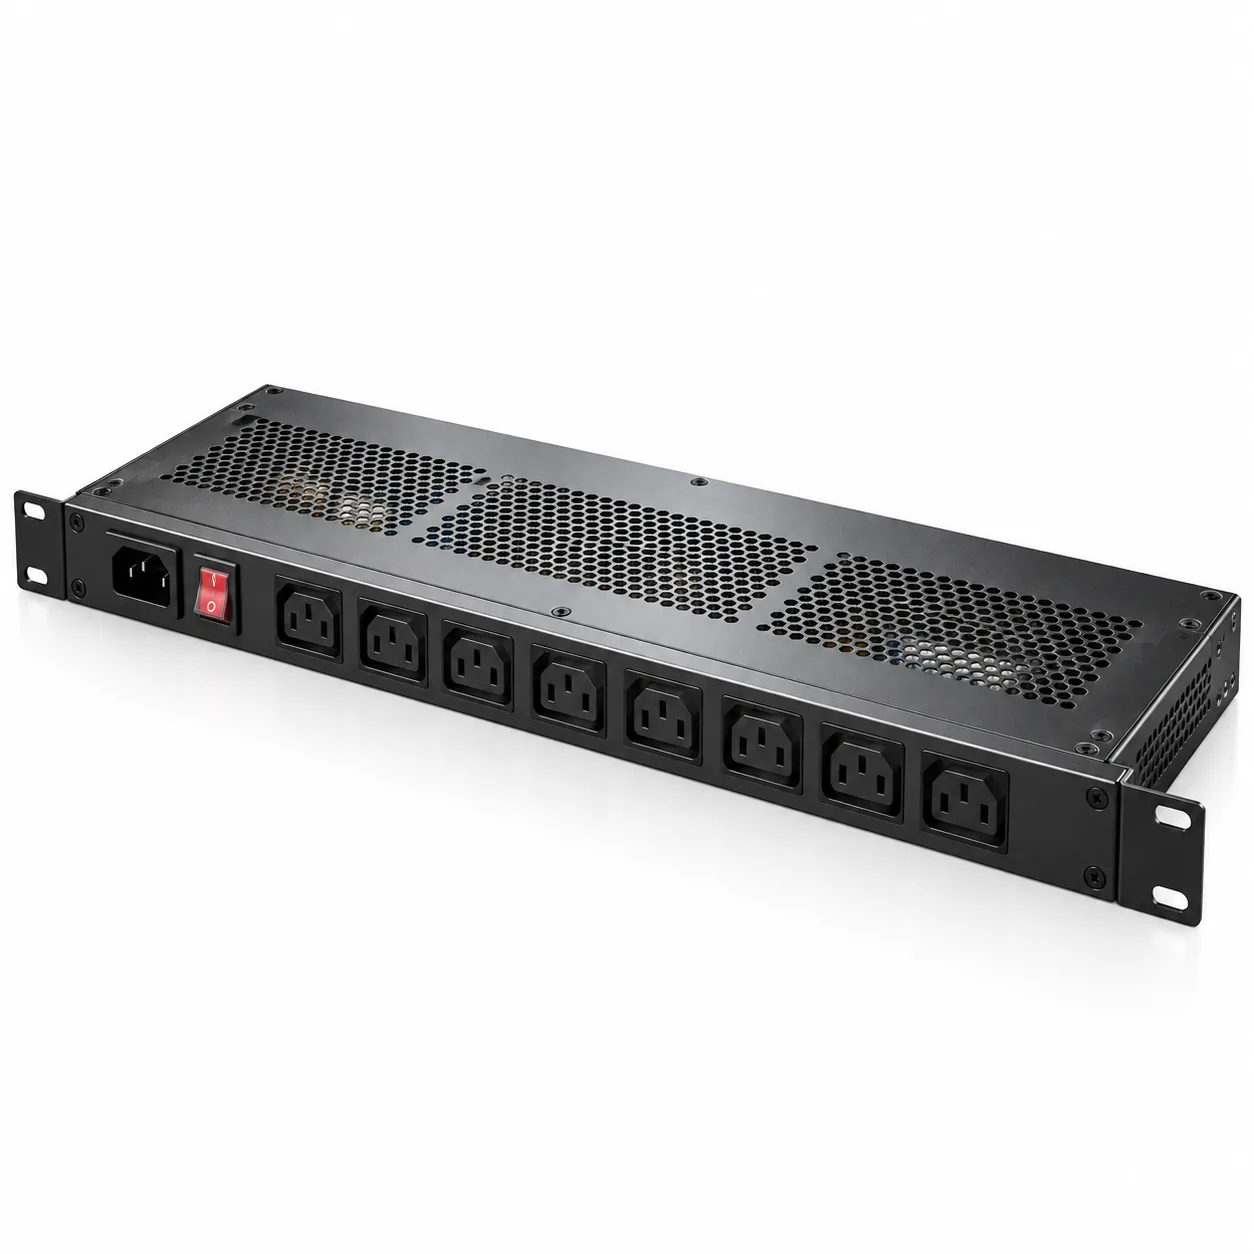
零件规格
| 项目 | 说明 |
|---|---|
| 用途 | 1U 机架式电源分配单元,19 英寸机架 |
| 材料 | 冷轧钢板(SPCC),1.2mm |
| 工艺路线 | 光纤激光切割、CNC 折弯、法兰折边处点焊 |
| 通风 | 顶板冲孔,按约定开孔率 |
| 表面 | 粉末喷涂、标准 RAL,接地螺柱与导轨接触面遮蔽 |
| 接口 | 19 英寸前面板、EIA-310 导轨间距、后部进线 |
| 二次加工 | 内部支架 PEM 螺柱、前面板丝印 |
三个固定尺寸和一个自由尺寸
导轨间距和前面板宽度是标准值,所以它们是基准。内部母排是带公开净距的外购件,它定了内部高度。通风面积是热需求,它定了顶板的开孔比例。深度是唯一真正自由的尺寸。
按这个顺序设计,前面板和安装孔就从机架接口出发定位,而不是从托盘角落出发——这正是“滑进去就能装”和“得靠工具往里顶”的差别。公差链从安装法兰往回推,法兰和它的成形是两处紧控特征。
DFM 对话的去向
首版图纸是一块开孔率很大、没有加强的冲孔顶板。1U 托盘去掉这么多材料,锁进机架时会扭曲,前面板也就无法在开孔里放正——外观和功能问题同时出现。
两处修改解决了问题,开孔率一毫米没减。一道浅成形加强筋横过托盘、压在前面板背后;两侧折边延长,让载荷能从导轨传到机箱后部。两处都是同一程序里的成形加工,没加板厚也没加零件。
- 加强筋取代了把 1.2mm 加厚到 1.5mm 的提议——那会改掉导轨受载计算和每一道折弯的吨位。
- 冲孔用激光切而不用冲床,因为首批机箱要交付时孔型还在协商。
- PEM 螺柱在顶板点焊之前压入——之后压机就伸不进去了。
检验与交付
首件上,前面板安装孔和导轨间距按整组图案测量而不是逐个测尺寸,因为实际使用方式就是整组。托盘平面度在整机装配状态下沿全长检查——机架里起作用的正是这个状态。
发货为装配状态:内部支架螺柱已压好、前面板已丝印。紧固件在装箱前拧紧并验证,而不是散装小袋——运输中松脱的螺柱不是“少了个零件”,是“短路”。