
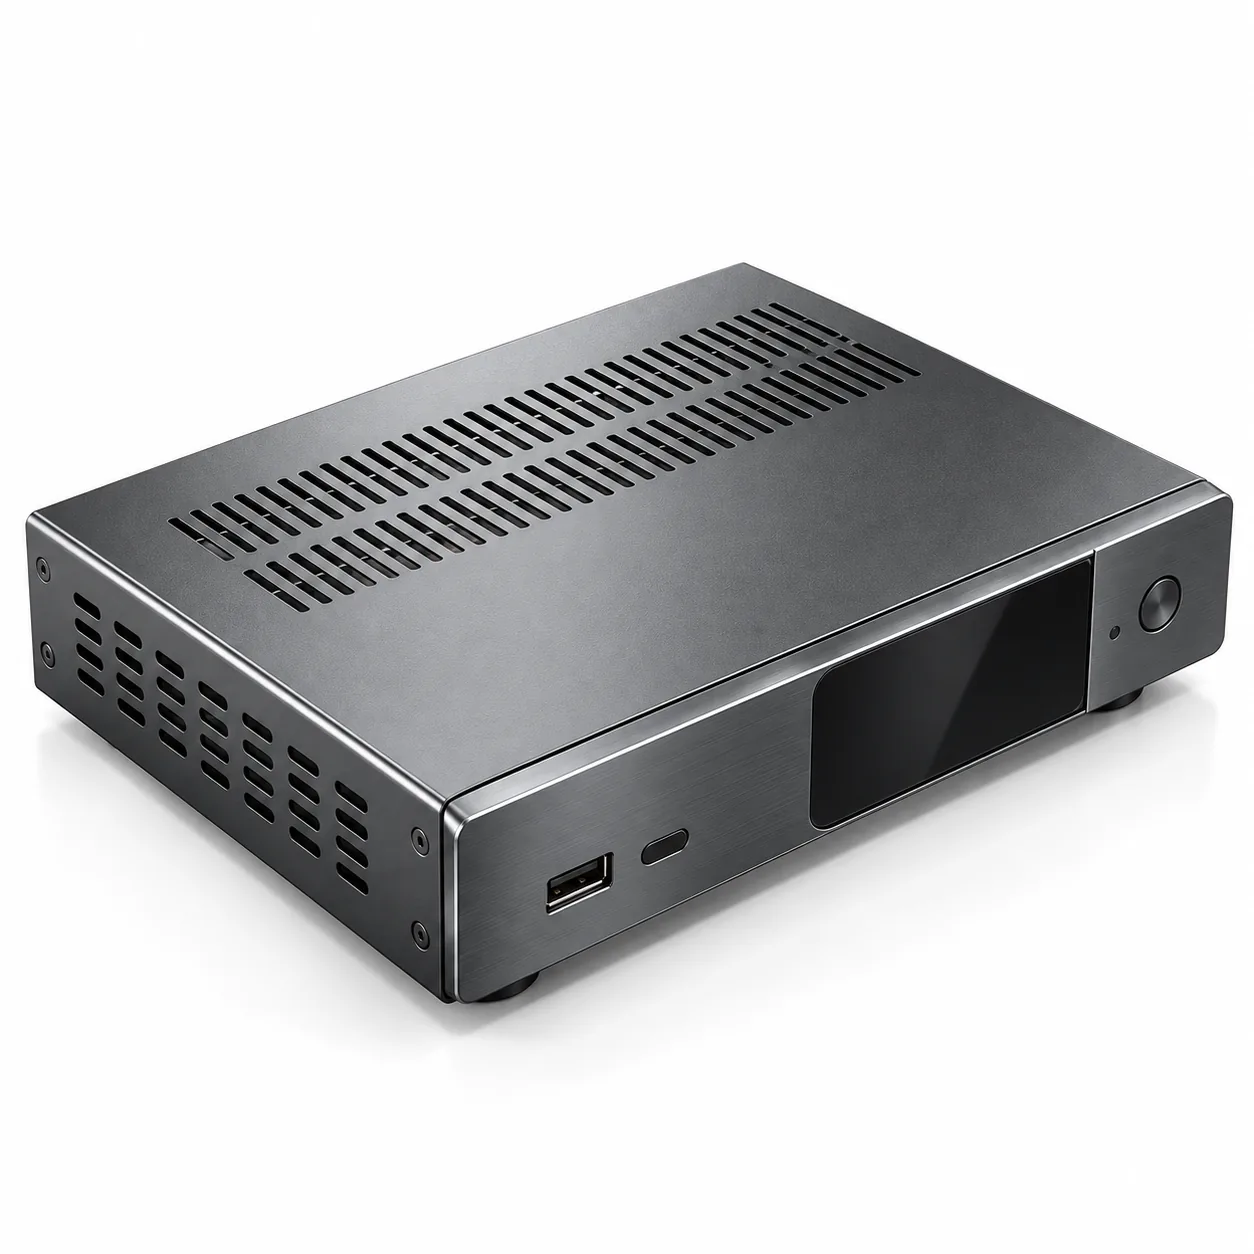
零件及其约束条件
材料:SPCC 冷轧钢,厚 0.8 mm,出于成本和良好的粉末喷涂附着性而选用。两个成形半壳加一块后板;顶面与正面为 A 级外观面,其余均为 B 级。整体尺寸约 220 × 180 × 45 mm。
尺寸要求很常规——安装特征 ±0.2 mm,其余按一般公差。真正的硬指标是外观:内加强筋不得在外观面上透印、对角线方向不得扭转、两个半壳接合处缝隙必须均匀。
首件样品错在哪里
首件样品每一项实测尺寸都合格,却仍然失败。0.8 mm 钢板跨越 220 mm 弯折会产生单个尺寸无法捕捉的轻微扭转;两个半壳紧固后,累积扭转表现为接缝线不均。
第二个问题是油罐效应(oil-canning,鼓动失稳)。大面积无支撑平面在搬运受力时会发生弹性挠曲,且挠曲足以在喷涂后仍然可见。加厚本来能同时解决两个问题,但会把零件抬出其成本档位。
解决问题的 DFM 变更
| 问题 | 变更 | 效果 |
|---|---|---|
| 长跨方向扭转 | 顶面成形的一组短压筋 | 切断折弯线;扭转落入外观公差内 |
| 平面的油罐效应 | 同样的压筋组,再加一个兼作结构件的小凸起 Logo | 不加材料即消除无支撑跨距 |
| 接缝线不均 | 改用冲孔孔对而非边缘为两个半壳定位 | 缝隙不再由边缘状态决定 |
| A 级面上可见的模具痕迹 | 使用聚氨酯保护的折弯上模并指定低痕模具 | 表面处理不再需要打磨掉模具接触痕 |
工艺路线与检验
工艺路线为激光切割、成形、压筋与凸压在一套折弯和冲压工序内完成,喷涂前轻微去毛刺。可见面上不焊接;结构刚度来自几何形状而非接合,这正是外观面不变形的原因。
检验聚焦于真正会失效的项目:零件置于检验平台上检查外观面平面度、对角线测量以捕捉扭转、以及在两个半壳装配状态下而非单独检查接缝间隙。尺寸报告测量特征,但这个零件真正的放行环节是外观检验。
可迁移到其他零件的经验
- 薄规格外观面板的刚度来自几何形状——压筋、凸压、成形翻边——而不是板厚。
- 零件可以满足所有尺寸标注却仍在扭转上失败;要检查装配体,而不只是零件。
- 明确哪些面是外观面、哪些不是。这会改变模具方案和表面处理工作量。
- 凡是本来就需要 Logo 或标签的地方,把它设计成凸起压印,就能让它承担结构功能而不是纯粹的成本。