
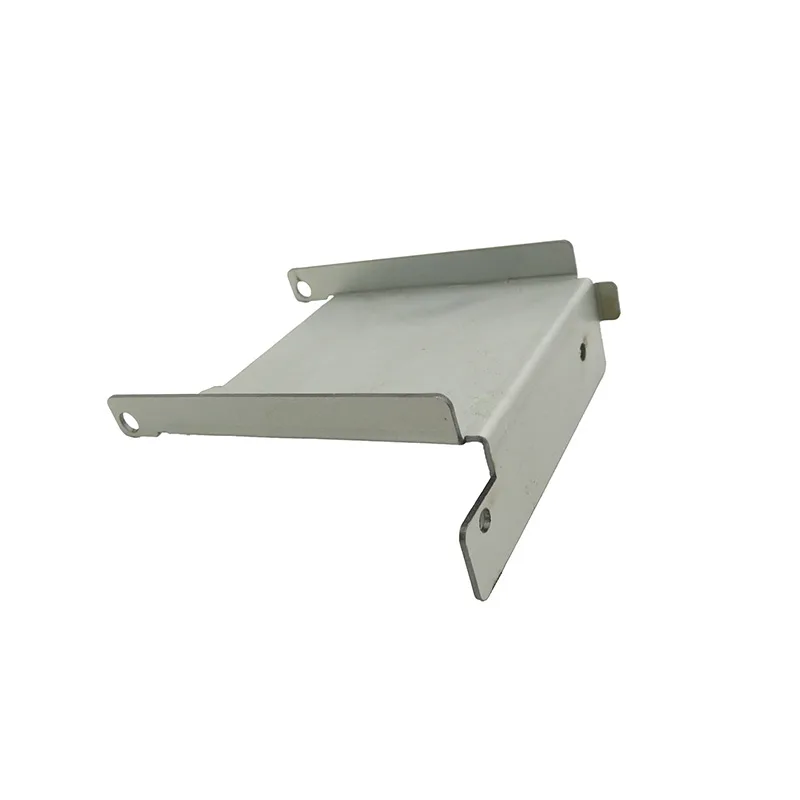
零件
材料:2 mm SGCC 镀锌钢板,取其加筋形态的刚度与车间环境下的防锈。折弯支架每腿约 300 × 200 mm,带加强筋,一面是直线导轨安装孔,另一面是与打印机机架的固定孔。
要求来自客户的校准规程:两根导轨必须在公差内平行,超差就会在打印件上表现为层错位。这是落在钣金支架上的系统级要求。
为什么孔位比刚度更重要
按任何常规标准这个支架都够刚——小件、带筋、载荷不大。不能做的是把导轨安装孔的位置放得太松:孔位误差会让导轨偏转,偏转的导轨在整个成形空间内产生以零点几毫米计的打印缺陷。
这颠倒了常规设计优先级。工作没有花在加料增刚上,而是花在基准策略上:导轨孔从冲压基准孔而不是折弯边定位,机架孔也对齐同一个基准孔,让两个安装面直接互相对应。
成形与表面
| 决策 | 理由 |
|---|---|
| 加强筋成形而非焊接 | 成形筋不引入热量,因此不引入变形 |
| 导轨孔从冲压基准孔定位 | 消除对折弯边状态的依赖 |
| 机架孔从同一基准孔定位 | 直接保住两个安装面的关系 |
| 折弯角度单独标注 | 300 mm 上 0.5° 的角度误差就是导轨处可见的位置误差 |
| 锌层保留轧制原态 | 孔缘与贴合面不增加涂层堆积 |
检验
首件测量了基准孔出发的孔位、两个安装面之间的夹角与导轨安装面的平面度。孔位与面角共同决定导轨是否平行,只检其中一项无法证明要求。
由于残余误差由客户校准兜底,最终验收就是打印件本身。我们的立场是保住让校准成为可能的支架几何,而不是承诺打印结果——把这个边界说清楚,是工程沟通的一部分。
可迁移的经验
- 在机架上,孔位公差会传播为机器精度,要按机器规格对待。
- 配合特征从冲压基准孔定位,让两个安装面直接对应,而不经由零件外形。
- 变形修正代价高时,加强筋用成形而不是焊接。
- 说清楚边界:支架保住什么,客户校准收尾什么。