概述
快速结论:粉末喷涂是在金属表面覆盖一层 60–120 µm 的树脂涂层;阳极氧化则是把铝表面本身转化为 5–50 µm 的氧化层,不会剥落或崩边。粉末喷涂适用于钢、镀锌板和铝,颜色选择与可修复性更强;阳极氧化只适用于铝,胜在耐磨、膜层薄和抗紫外线。小批量时两者单件成本接近;批量较大时,铝件做本色阳极氧化通常每平方米更便宜。
粉末喷涂的原理
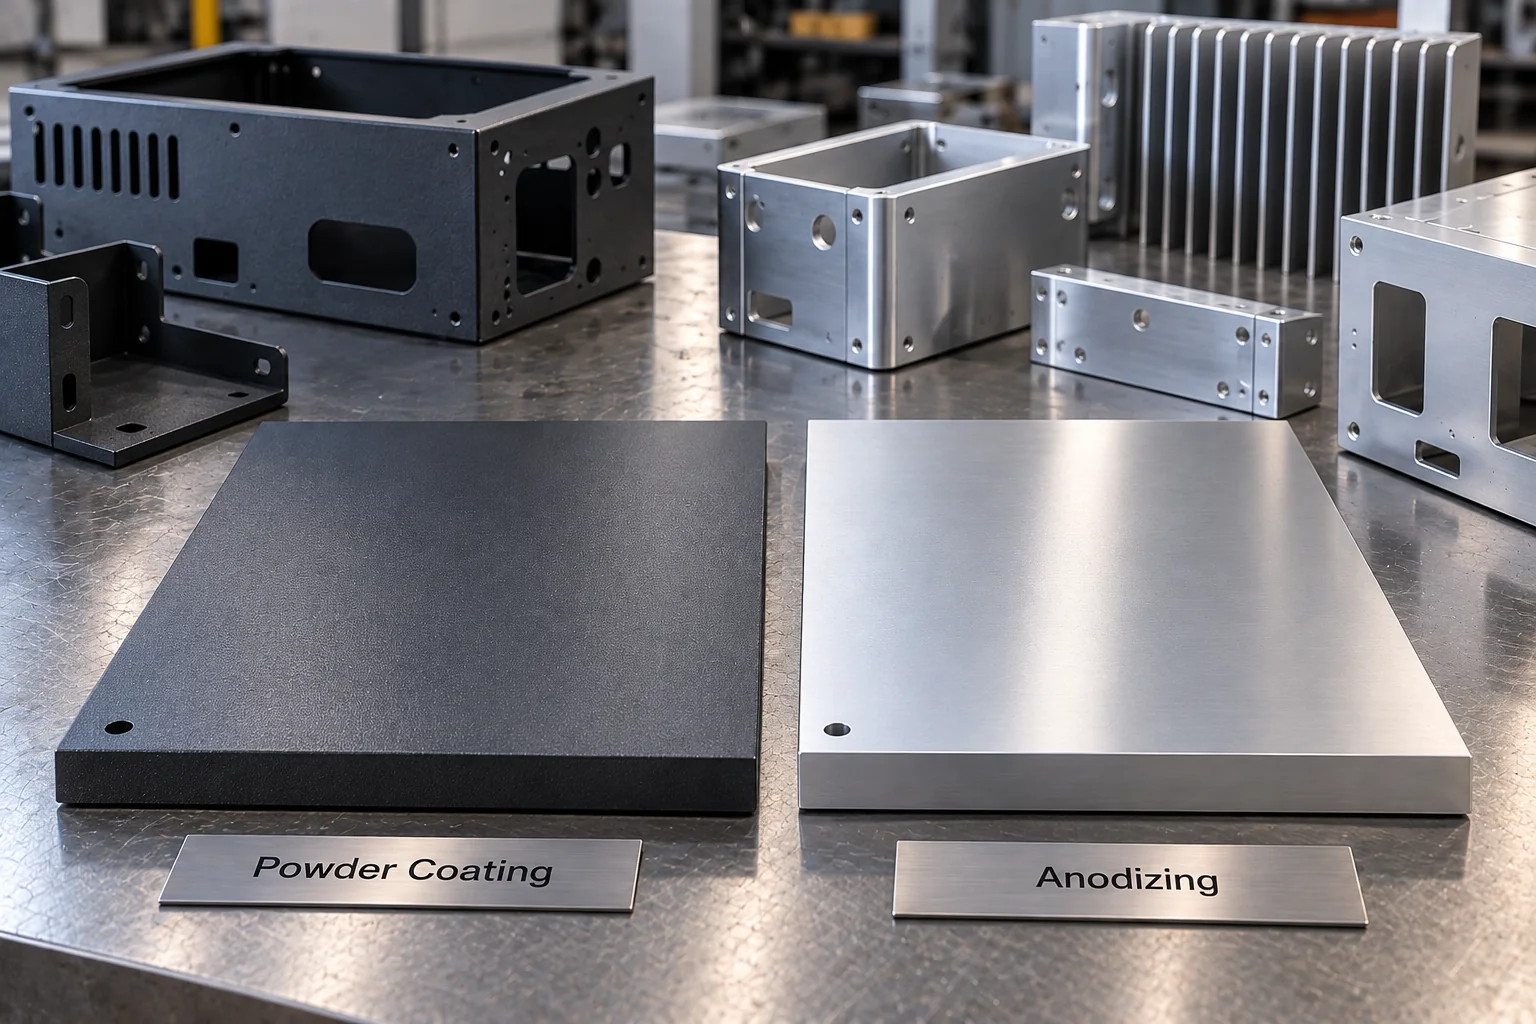
带电树脂粉末被静电吸附到工件上,再经 180–200 °C 固化,形成连续的 60–120 µm 涂层。整件一次喷涂,边角和折弯处也能保持覆盖——这是比液体喷漆实在的优势。粉末喷涂支持任意 RAL 或 Pantone 色,还有砂纹、金属质感等效果,并能盖住轻微表面瑕疵,减少非外观件的预处理。它的弱点是冲击:涂层毕竟是涂层,尖锐撞击会崩边并露出底材。
阳极氧化的原理
阳极氧化是电化学过程,把铝表面转化为氧化铝——涂层就是金属本身,因此不可能剥落或崩边。Type II 膜厚 5–25 µm,用于装饰并可染色;Type III(硬质阳极氧化)膜厚 25–50 µm,耐磨。两个容易踩坑的点:工件尺寸会按膜厚的一半左右增大,对紧配合和螺纹有影响;表面导电性变差,导电部位需要遮蔽。阳极氧化只适用于铝。
成本对比
粉末喷涂按批次和颜色计价:同一批用一个 RAL 色很划算,两种颜色就是两次上机。阳极氧化按挂具面积计价,本色和清漆类在批量放大后单价下降很快。以典型机柜为例,小批量下两者成本相差 10–20%;超过几百件后,铝件做本色阳极氧化通常更划算。硬质阳极氧化(Type III)比粉末喷涂贵,选它是为了耐磨而不是省钱。别忘了两者都有隐性成本:遮蔽螺纹、接地点和关键面都是人工。
耐久性:各自的失效方式
粉末喷涂的失效方式是撞击崩边和紫外线粉化——标准聚酯户外保色约 5–7 年后表面开始失光;高端聚氨酯和氟碳涂层远超这个年限。涂层一旦崩边露出钢材,腐蚀会在涂层下蔓延并顶起涂层。阳极氧化的失效方式不同:不会崩边,Type III 耐磨性很好,但在富氯环境(沿海、融雪盐)中,如果封闭处理不到位,阳极氧化铝可能出现点蚀。阳极氧化的颜色范围也较小——灰色、青铜色和黑色,无法精确对色 RAL。
如何选择
五条规则覆盖大多数决策。钢件或镀锌件 → 粉末喷涂,钢无法阳极氧化。铝件且有紧配合尺寸、螺纹或接地点 → 阳极氧化并遮蔽。颜色必须对品牌 RAL → 粉末喷涂。耐磨、滑动接触或重载 → Type III 硬质阳极氧化。温和气候下的户外铝件 → 两者皆可:要薄选阳极氧化,要颜色选粉末喷涂。两者也可以组合:先阳极氧化防腐,再在需要颜色和防腐双保证的表面上喷粉——这是户外铝机柜的常见做法。
See also 镀锌与镀镍怎么选.
See also 立即询价.
See also 钣金材料选择:钢材、铝材、不锈钢及更多, 表面处理.
常见问题
作者
准备好开始您的项目了吗?
24小时内获得面向制造设计反馈和报价。无最低订购量。