子工序 03 — 数控鈑金加工
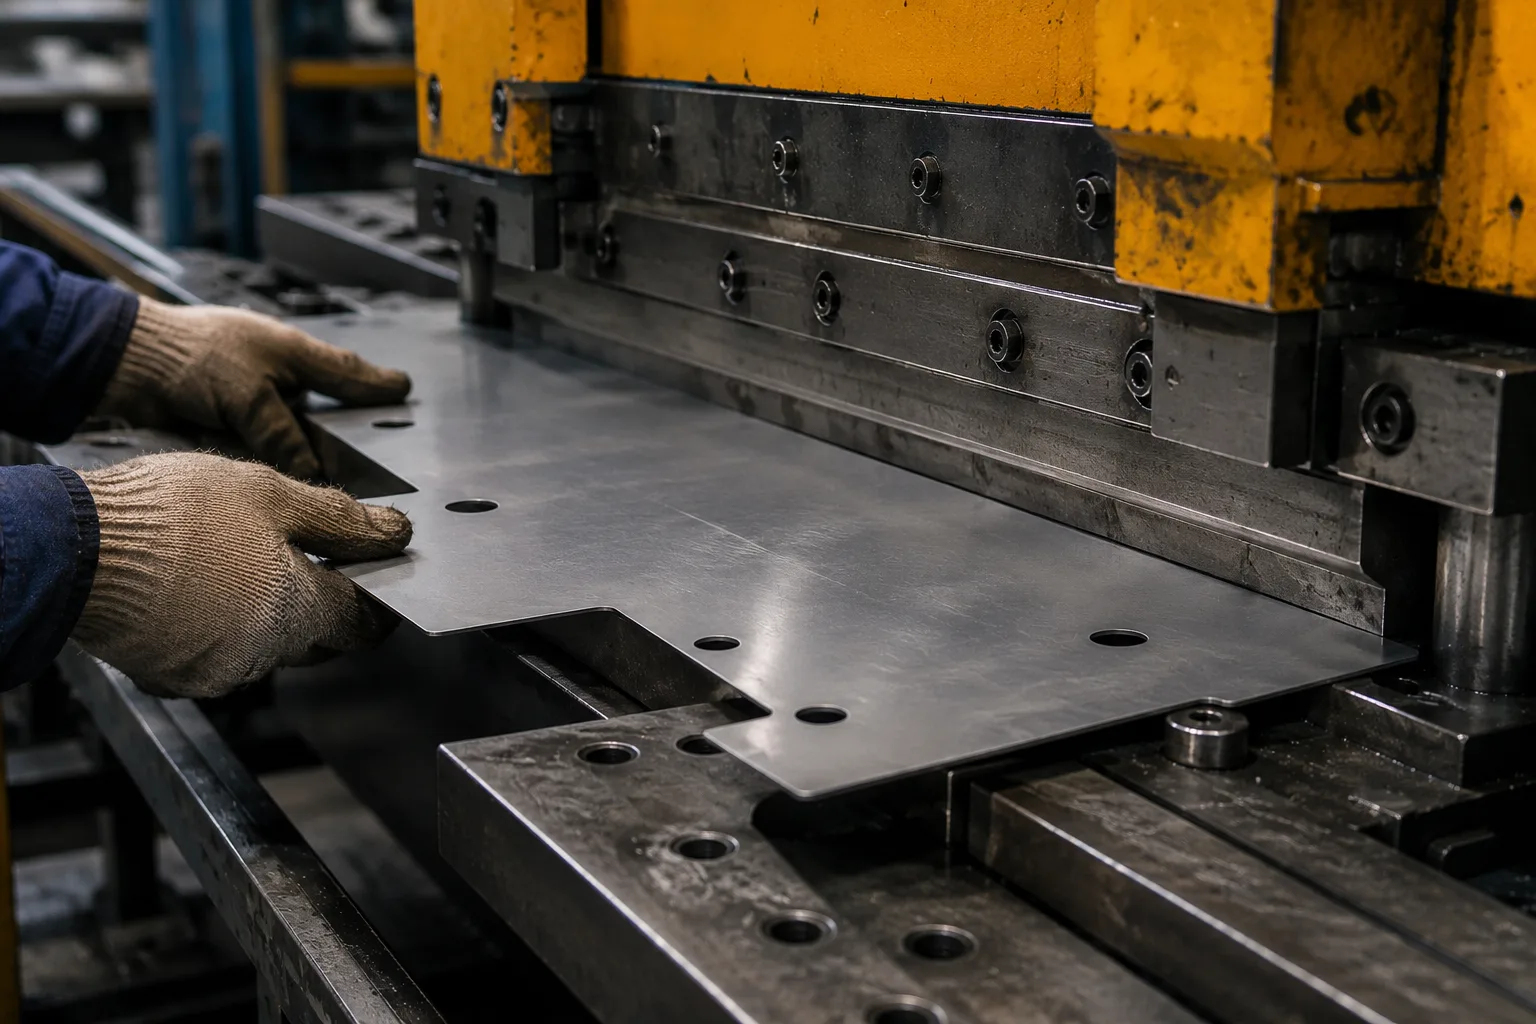
精密剪切
閘式和擺臂剪板機在二次成型工序前對大型板材毛坯進行清潔、平直的剪切。数控剪板機提供無毛刺邊緣和極小的切口損耗,確保生產批次的材料利用率保持在較高水平。
技術參數
最大剪切長度4000mm
最大厚度0.3mm – 5.0mm
剪切精度±0.1mm
後擋料数控控制,0.01mm解析度
工藝能力
無毛刺直線剪切
高材料利用率
快速毛坯準備
数控後擋料定位
準備開始?
上傳設計文件,獲取含面向製造設計分析的報價——工程師24小時內回覆。
閘式和擺臂剪板機在二次成型工序前對大型板材毛坯進行清潔、平直的剪切。数控剪板機提供無毛刺邊緣和極小的切口損耗,確保生產批次的材料利用率保持在較高水平。
準備開始?
上傳設計文件,獲取含面向製造設計分析的報價——工程師24小時內回覆。
從原材料到出貨,四道品質管控工序。每個環節精密檢測,可提供首件檢驗報告。
偉欣鈑金 已通過 ISO 9001 品質管理體系認證。
每批原材料在生產前均檢查板材厚度、材質等級和表面品質。
首件檢驗結合各工位隨機抽樣:鐳射、折彎、焊接、沖壓。
依據客戶圖紙核對尺寸,精密儀器檢測高公差零件。
包裝、標籤及表面防護出貨前逐批檢查,全程可追溯。
偉欣鈑金具備完整工序鏈:光纖激光切割(±0.1mm)、CNC折彎(±0.5°)、TIG/MIG/點焊/激光焊接、連續模沖壓(±0.01mm)、深拉伸、粉末噴塗、陽極氧化、裝配等。
是的。偉欣鈑金是少數在同一廠房內同時提供鈑金加工(激光切割+折彎)和金屬沖壓(連續模、傳遞模)的工廠,擁有自有模具車間。
激光切割:±0.1mm。CNC折彎:±0.5°(新機器±0.1°)。沖壓:連續模±0.01mm。食品級表面的焊縫按 AWS D18.1 規程施工。
是。偉欣鈑金 已通過 ISO 9001 品質管理體系認證,體系覆蓋來料檢驗、各工位過程控制、按圖成品檢驗與出貨審核。