
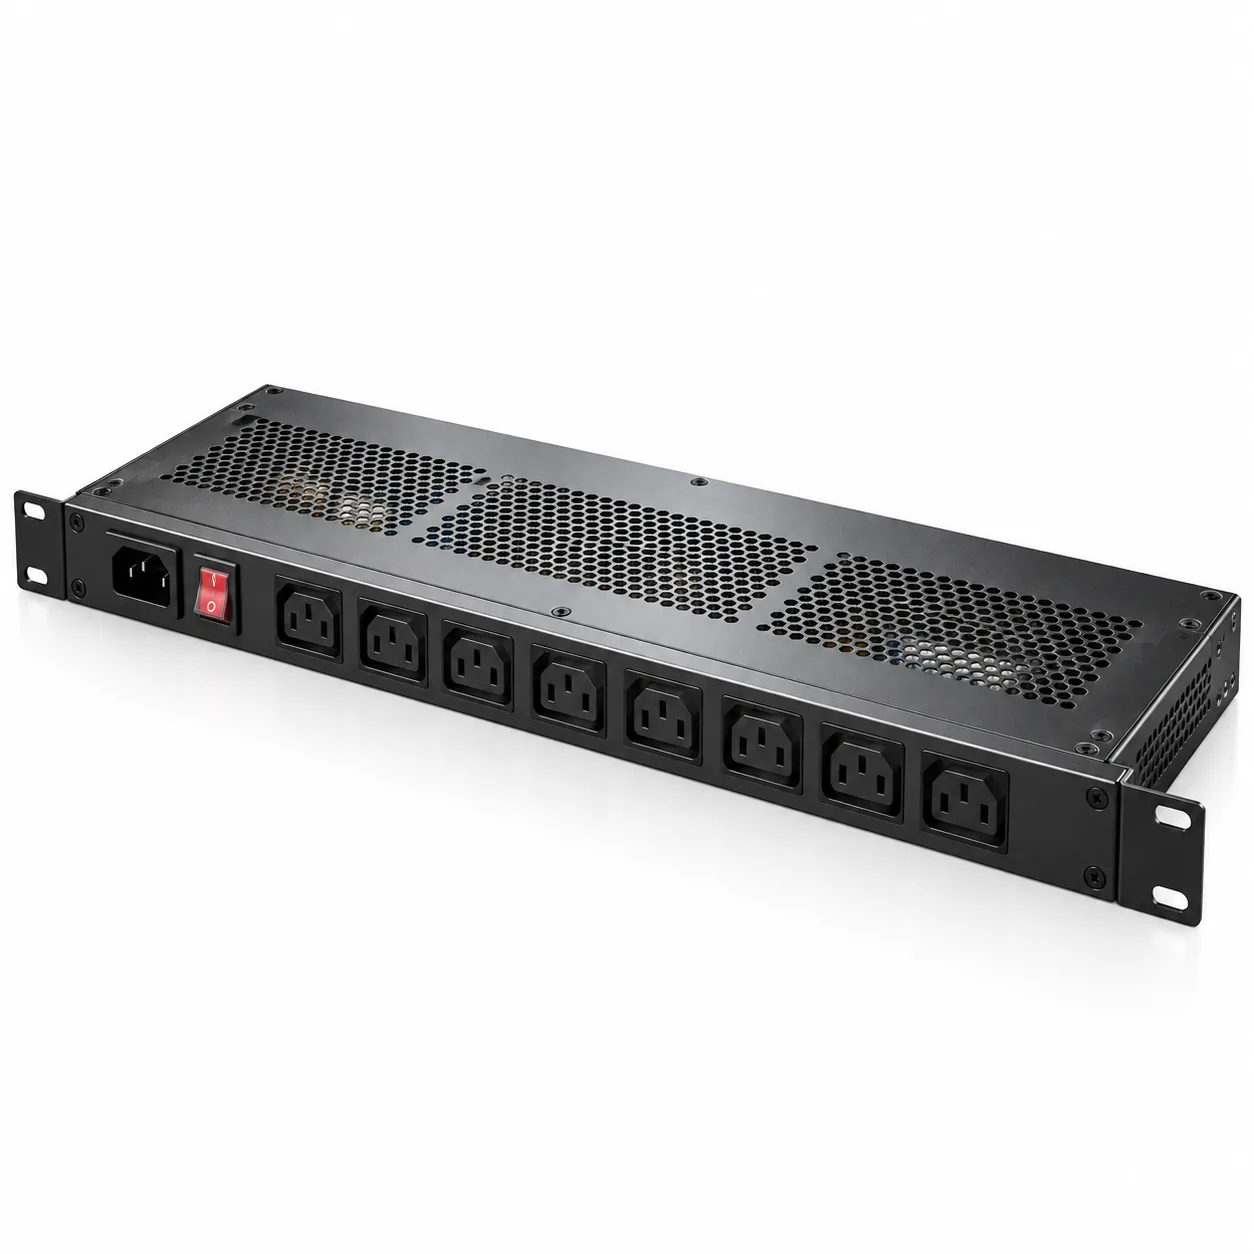
部品概要
| 項目 | 内容 |
|---|---|
| 用途 | 1Uラック搭載型電源分配ユニット、19インチラック |
| 材料 | 冷間圧延鋼板(SPCC)、1.2mm |
| 工程 | ファイバーレーザー加工、CNC曲げ、フランジ折返し部のスポット溶接 |
| 通風 | 上面パネルのパンチング(協議済み開口率) |
| 仕上げ | 粉体塗装、標準RAL、接地スタッドとレール接地面をマスキング |
| インターフェース | 19インチ前面パネル、EIA-310レール間隔、背面ケーブル導入 |
| 二次加工 | 内部ブラケット用PEMスタッド、前面パネルのシルク印刷 |
固定される3寸法と、自由な1寸法
レール間隔と前面パネル幅は規格値なので、ここが基準でした。内部ブスバーは公開クリアランスを持つ購入部品で、これが内側高さを決めました。通風面積は熱要件で、これが上面パネルの開口率を決めました。奥行きだけが本当に自由な寸法でした。
この順で設計したことで、前面パネルと取付穴はトレイのコーナーではなくラックインターフェースから位置決めされました。「スッと入る」ユニットと「押し込む道具が要る」ユニットの違いはここです。公差スタックは取付フランジから逆算し、フランジとその成形が厳密管理の2フィーチャーとなりました。
DFM協議の行き着いた先
当初の図面は、開口率が大きく補強のないパンチング上面パネルでした。これだけ材料を除去した1Uトレイはラックに締結するとねじれ、前面パネルが開口部に対して直角に収まりません——見た目と機能の両方の問題です。
開口率を下げずに2つの変更で解決しました。前面パネル裏のトレイ横に浅い成形リブを押出し、側面の折返しを延長してレールから背面まで荷重を伝達させる構造に。どちらも同一プログラム内の成形加工で、板厚増も部品追加もありません。
- リブにより、1.2mm→1.5mmへの板厚増案(レール荷重と金型が変わる)は不要になりました。
- パンチングは打抜きでなくレーザー加工——初回出荷時点でパターンが協議中だったためです。
- PEMスタッドは上面パネルのスポット溶接前に圧入——後からではプレスが届きません。
検査と引き渡し
初品では、前面パネル取付穴とレール間隔を個別寸法ではなくパターンとして測定しました。実際の使われ方がパターンだからです。トレイの平面度は組立状態のままで全長にわたり確認しました。ラックの中で問題になるのはこの状態だからです。
出荷は内部ブラケット用スタッドと前面パネル印刷を済ませた組立済み状態。締結部はバラ袋ではなく梱包前にトルク確認——輸送中に緩んだスタッドは「部品の欠落」ではなく「短絡」になります。