副工程 — 切断後のエッジ品質

バリ取り・エッジ仕上げ

切断加工は必ずバリを残し、バリ取りがそれを除去します。手作業、振動バレル研磨、切断線に沿って動く機械のいずれかで行います。重要な理由は3つあります。取扱いの安全性、組立の嵌合、そして腐食です。バリは水分を保持し、鋭いエッジでは塗膜が薄くなるためです。塗装する部品では、バリ取りは仕上げではなく前提条件です。
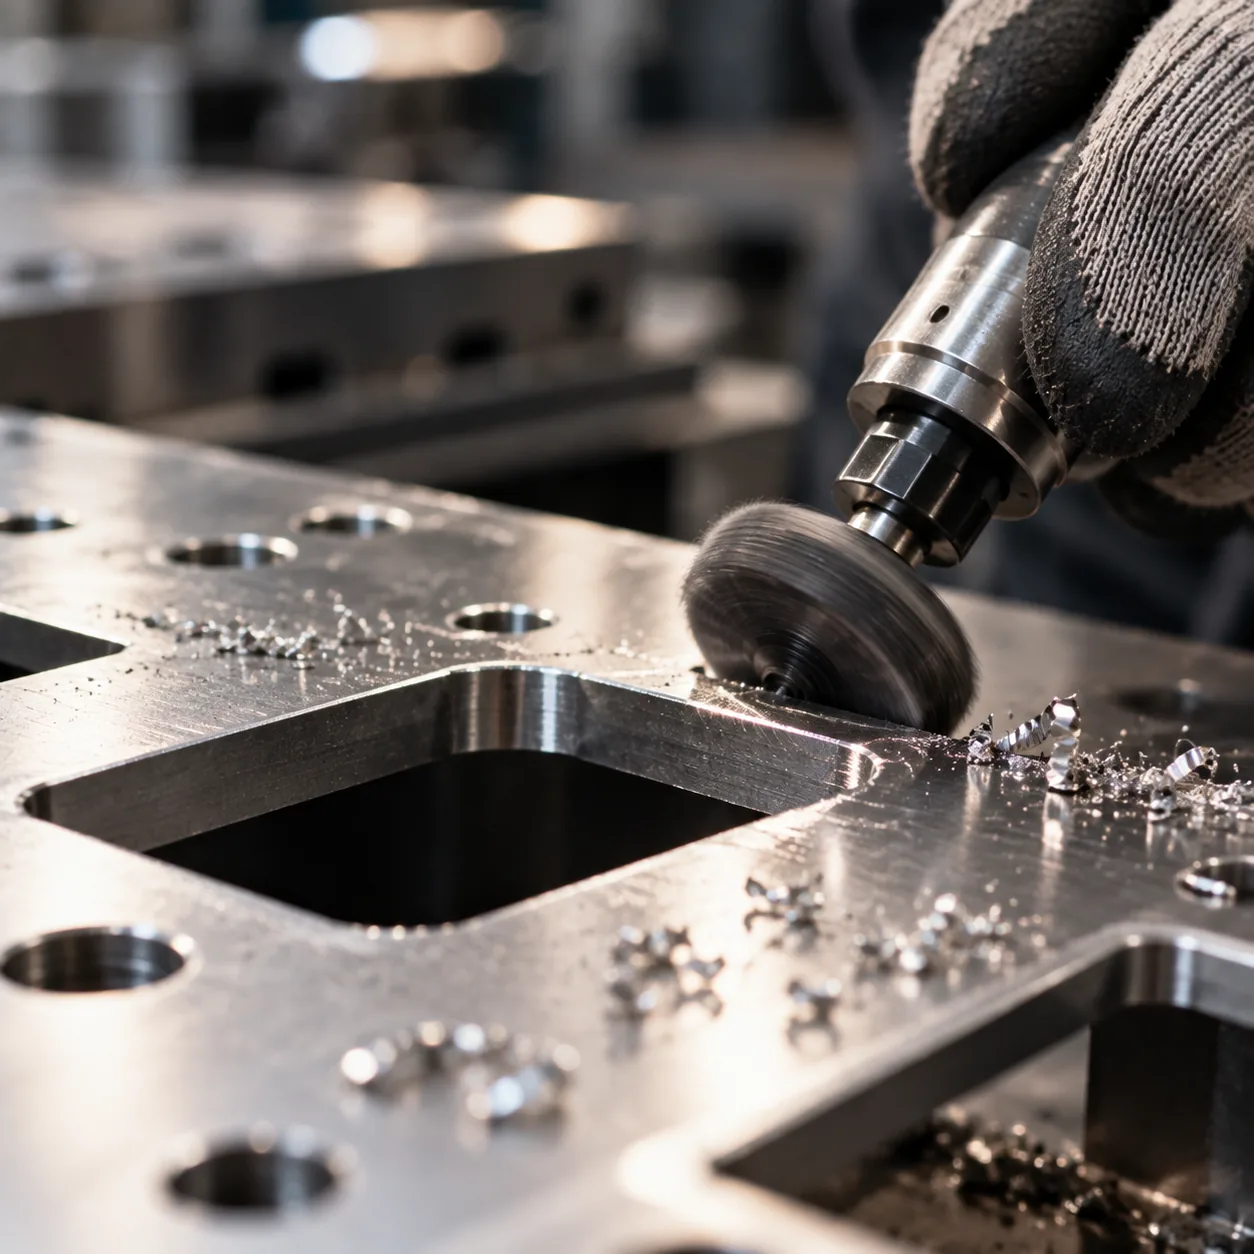
手袋をした手が回転バリ取り工具を板金部品の切断エッジに沿って動かす様子

仕様

方式手作業、振動バレル、ブラシ研磨
得られるエッジR通常 0.2 〜 0.5mm
除去するバリ高さ指定エッジで 0.1mm 以下
指定対象取扱いエッジ、合わせ面、塗装部品

加工能力

切断が残すバリを除去
バレル研磨ロットで均一なR
塗装前のエッジ被覆に必須
指定エッジは図面と照合して検査
お問い合わせの方は?

DFM分析付きの見積もりのために設計をアップロード——エンジニアが24時間以内に対応。

ISO 9001 · 品質保証

全工程で検査

原材料から出荷まで4段階の品質管理。各工程で精密検査を実施。FAIレポートは要求に応じて提供。

WERIX Metal は ISO 9001 品質マネジメントシステムの認証を取得しています。

3,000+ m²
製造スペース
11+
年の実績
5,000+
取引実績
24 h
見積もり返答
01

原材料検収

生産開始前に、各バッチの板金の厚み、グレード、表面仕上げを検査。

02

工程中検査

レーザー、ベンディング、溶接、プレスの各ワークステーションで初品検査と抜き取り検査を実施。

03

最終検査

図面に基づく寸法検査。高精度部品には精密計測器を使用。

04

出荷検査

梱包、ラベル、表面保護を出荷前に検査。各バッチをトレース可能に。

よくあるご質問

WERIXはどのような鈑金加工能力を持っていますか?

ファイバーレーザー切断(±0.1mm)、CNCベンディング(±0.5°)、TIG/MIG/スポット/レーザー溶接、順送プレス(±0.01mm)、深絞り、組立は自社で完結。粉体塗装・陽極酸化・めっきは、長期取引のある認可パートナー工場が当社仕様で施工し、当社が検査します。

鈑金加工と金属プレスの両方に対応?

はい。鈑金加工(レーザー+ベンディング)と金属プレス(順送型、トランスファー型)を同一工場で提供。社内金型车间保有。

どの程度の精度を実現?

レーザー切断:±0.05mm。CNCベンディング:±0.5°(新機械±0.1°)。プレス:±0.01mm。食品グレード面の溶接はAWS D18.1の手順に従い施工。

WERIX は ISO 9001 認証を取得していますか?

はい。WERIX Metal は ISO 9001 品質マネジメントシステムの認証を取得しており、来材検査・各工程での管理・図面に基づく最終検査・出荷監査をカバーしています。