
Coste del utillaje de chapa metálica
El utillaje es el elemento por el que los compradores olvidan preguntar con más frecuencia y el que más les sorprende. En una pieza cortada por láser y plegada es genuinamente cero. En una pieza estampada es un desembolso de capital que hay que recuperar pieza a pieza, y la aritmética es sencilla en cuanto los dos números están sobre la mesa.
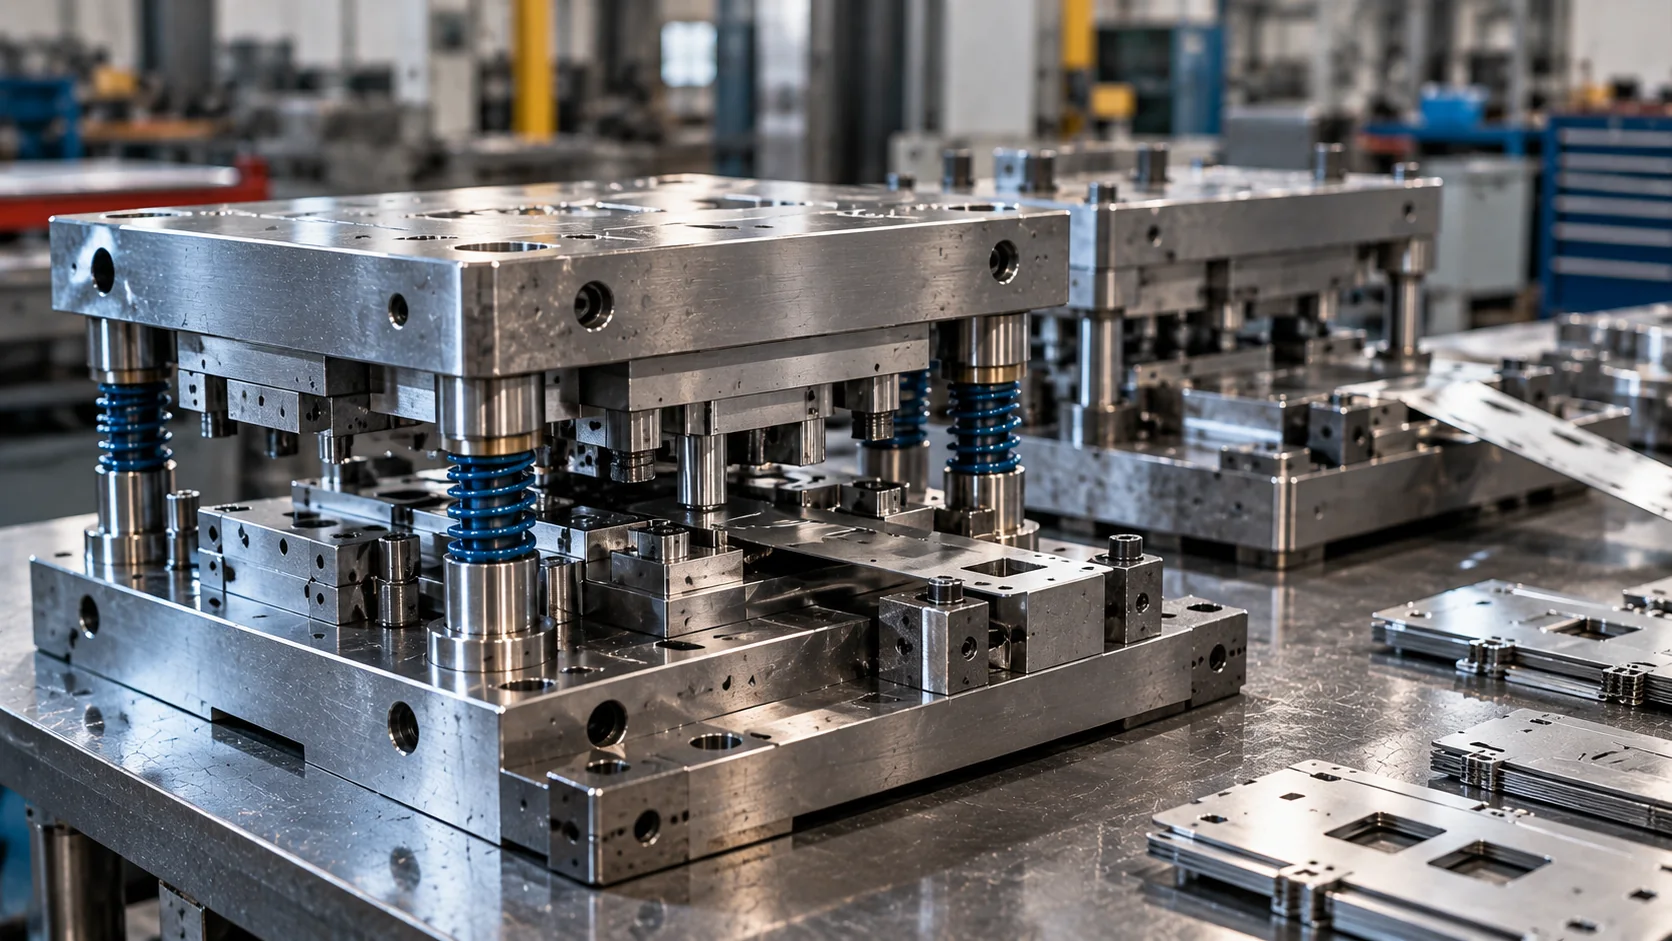
El utillaje de chapa metálica es un coste puntual, no un cargo por pieza. El corte por láser y el plegado en plegadora no necesitan utillaje más allá de la programación; una pieza estampada necesita un troquel, y el coste del troquel escala con el tamaño de la pieza, el número de estaciones y la tolerancia. Solo se amortiza por encima de un volumen de equilibrio.
12 filas de datos de referencia abajo: el resumen de arriba es la respuesta corta y las tablas son lo que se cita.
Cuándo hace falta utillaje y cuándo no
| Ruta | Utillaje | Dónde tiene sentido |
|---|---|---|
| Corte por láser | Ninguno — la geometría vive en el programa | Piezas únicas, revisiones, contornos complejos, cualquier volumen |
| Punzonado en torreta | Juego de utillaje solo si el patrón necesita herramientas especiales | Patrones de taladros repetitivos en volumen |
| Conformado en plegadora | Juego de utillaje solo si un punzón y una matriz estándar no pueden conformarlo | Casi todo el trabajo; el utillaje estándar cubre la mayoría |
| Estampación — troquel simple | Una estación, desembolso moderado | Piezas planas o poco conformadas de gran volumen |
| Estampación — troquel progresivo | Troquel multiestación, el mayor desembolso | Gran volumen, piezas pequeñas y medianas |
| Estampación — troquel de transferencia | Troquel más mecanismo de transferencia | Piezas grandes que no pueden alimentarse en banda |
Qué mueve el coste del troquel
Un troquel no se cotiza por el peso de la pieza. Se cotiza por cuántas operaciones necesita la pieza, cuánta parte del troquel hay que cortar por EDM de hilo, cuántas estaciones requiere el desarrollo de la banda y con qué precisión tiene que mantener la herramienta la cota más estrecha del plano.
El número de estaciones es la palanca individual más grande, y el número de estaciones es consecuencia del diseño. Una pieza que necesita cinco estaciones porque no se pudieron combinar dos taladros, o porque una conformación queda al revés para la banda, cuesta más de utillaje que esa misma pieza rediseñada para correr en tres. Es una conversación de DFM que conviene tener antes de cortar el troquel, no después.
| Factor | Efecto | Palanca |
|---|---|---|
| Número de estaciones | Dominante — cada estación se mecaniza, se ajusta y se prueba | Rediseñar detalles para consolidar operaciones |
| Tamaño de la pieza | Los troqueles más grandes necesitan prensas más grandes y más material | Comprobar si la pieza entra en una prensa más pequeña con un cambio en el desarrollo |
| Tolerancia en la cota más estrecha | Mueve el tiempo de EDM, el ajuste a mano y las iteraciones de prueba | Relajar todo lo que no sea funcionalmente crítico |
| Material a cortar | El material más duro y más grueso desgasta el utillaje más rápido | Elección correcta del material del troquel y del recubrimiento |
| Vida útil prevista | El objetivo de golpes decide el acero de los insertos y si las estaciones son reconstruibles | Ajustar la especificación del troquel al volumen de vida real |
| Corte de recorte y gestión de retal | El corte del esqueleto y la evacuación de recortes añaden estaciones y mecanismo | Diseñar el desarrollo de la banda para una evacuación limpia de recortes |
El cálculo del punto de equilibrio
El utillaje se amortiza cuando el ahorro por pieza que desbloquea, multiplicado por la cantidad, supera el coste del utillaje. Los dos números se pueden conocer antes de comprometerse: cotizamos la ruta de láser y la ruta de estampación sobre la misma pieza y la misma cantidad, y la diferencia entre los dos precios unitarios es el ahorro.
El resultado suele ser un rango más que una cifra única, porque la respuesta se mueve con la cantidad supuesta. Lo que importa no es el punto de cruce exacto, sino si el volumen del que estás seguro se sitúa cómodamente por encima de él. Un troquel que se amortiza a 8,000 piezas es una buena decisión en un programa de 40,000 piezas y una mala en un programa que podría terminar en 6,000.
Dispositivos de sujeción, galgas y el resto del NRE
El troquel es el utillaje visible, pero no es el único coste puntual. Un conjunto soldado que hay que mantener en posición durante la unión suele necesitar un dispositivo de sujeción. Una pieza con una cota crítica necesita una galga o un programa de CMM para que la inspección sea repetible y no interpretativa. Una inspección de primera pieza en una pieza compleja es tiempo de medición real.
Se cotizan por separado porque se comportan de forma distinta. Un troquel está ligado permanentemente a la pieza. Un dispositivo de sujeción puede a veces servir a una familia de piezas. Una galga solo merece la pena construirla cuando la cota se mide en cada lote y no una sola vez en la aprobación.
De quién es el utillaje
El utillaje construido para un cliente es propiedad de ese cliente, y así se indica en la cotización en lugar de dejarlo a la interpretación. Si un programa se traslada, el troquel se traslada con él. El comprador debería tratar la propiedad del utillaje como una condición de compra que se acuerda por escrito, y desconfiar de cualquier cotización que trate el troquel como un activo interno del proveedor mientras se lo cobra al cliente.
Preguntas frecuentes
¿El corte por láser necesita utillaje?
No. La geometría la lleva el programa de corte, así que no hay herramienta física que construir ni coste de utillaje que amortizar. Es la razón principal por la que el láser es la ruta correcta para prototipos y para piezas que cambian entre revisiones.
¿Cuánto cuesta un troquel de estampación?
Depende casi por completo del número de estaciones, el tamaño de la pieza y la tolerancia más estrecha del plano, por eso lo estimamos a partir del desarrollo de la banda y no de una tarifa. Envíe la pieza y el volumen previsto y recibirá juntos la estimación de utillaje y el volumen de equilibrio.
¿Se puede repartir el coste del utillaje entre pedidos?
Sí, si ambas partes están de acuerdo. Repartirlo baja la primera factura pero sube cada precio unitario posterior, y complica el cambio de proveedor porque el troquel no se ha pagado del todo. Lo cotizamos de cualquiera de las dos formas y marcamos claramente cuál refleja el precio.
¿Qué pasa con el troquel si dejamos de pedir?
Sigue siendo de su propiedad y se puede enviar a usted o a otro taller de prensas siguiendo su instrucción. Confirmaremos el estado del troquel y lo enviaremos embalado. La alternativa — un proveedor que se queda el troquel y cobra una «tasa de transferencia de utillaje» — es un riesgo comercial que conviene comprobar antes de hacer el primer pedido.
¿Hay coste de utillaje en un lote pequeño de piezas estampadas?
Lo hay, y en un lote pequeño suele dominar el precio. Si el volumen es realmente bajo, la recomendación honesta suele ser cortar y conformar el lote por láser en su lugar, y volver a considerar la estampación cuando el volumen anual justifique un troquel.
Seguir leyendo
- Coste de la estampación de metal
- Punto de equilibrio entre láser y estampación
- Cómo funciona el precio de la chapa metálica
- Guía de diseño para estampación
- Taller de troqueles propio
- 8 formas comprobadas de reducir costos de chapa metálica sin sacrificar calidad
- Cómo funciona la cotización de chapa metálica: un desglose completo de costos para compradores
Envíe el plano y reciba una respuesta real
Un ingeniero revisa la fabricabilidad de su modelo y devuelve una cotización desglosada, con las observaciones de DFM que cambiarían el precio.