
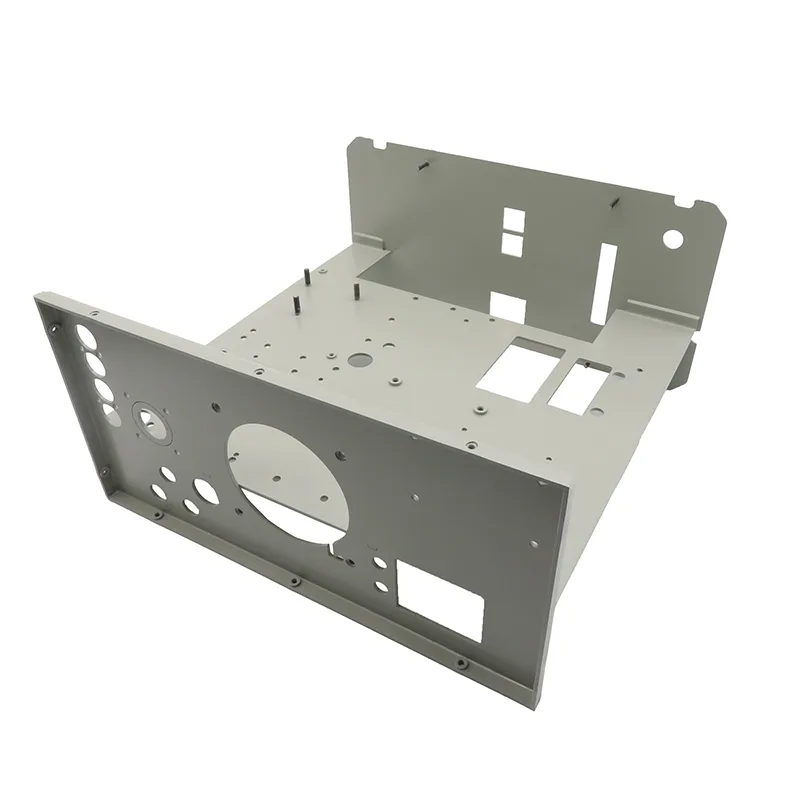
La pieza
Material: acero SPCC laminado en frío de 1,0 mm para el cuerpo, 1,5 mm para el panel frontal y las orejas de rack. Un chasis 2U con tapa superior extraíble, panel frontal con las ventanas de E/S y rieles internos para el kit de guías del cliente. Anchura según la norma de 19 pulgadas, profundidad 600 mm.
La restricción del cliente era que el chasis debía deslizarse en un rack cargado sin atascarse y aceptar su kit de guías existente sin adaptación. Ambos requisitos apuntan a las mismas dos características: planitud de las orejas y posición de los rieles.
La planitud de las orejas de rack
Las orejas soportan todo el peso del chasis cargado sobre cuatro sujeciones. Si no son coplanares, la carga se concentra en dos de ellas y el chasis se ve descentrado en el rack. La planitud se pierde con facilidad, porque la oreja es una brida pequeña al final de un cuerpo conformado grande, y todo alabeo del cuerpo la alcanza.
La respuesta de diseño fue formar las orejas como una pieza aparte más gruesa soldada al cuerpo, en lugar de plegarlas desde el propio cuerpo; eso desacopla la planitud de las orejas del alabeo del cuerpo. La secuencia de soldadura importa entonces, y se especificó en lugar de dejarla al operario: soldar, dejar enfriar y luego rematar, con la planitud de las orejas comprobada en mesa de granito antes de terminar el chasis.
Holgura de guías y continuidad EMC
| Característica | Requisito | Cómo se sostuvo |
|---|---|---|
| Planitud de las orejas | Coplanarias, o las sujeciones cargan de forma desigual | Placa de orejas aparte, soldada en plano y comprobada en mesa de granito |
| Posición de los rieles | Más ajustada que la tolerancia general para que las guías no se atasquen | Rieles conformados como pieza aparte localizados desde un dato punzonado |
| Anchura total | Según la norma de 19 pulgadas, en las orejas y no en el cuerpo | Anchura medida en las orejas, porque es lo que entra en el rack |
| Asiento de junta EMC | Asiento continuo de metal desnudo para la junta de la tapa | Enmascarado durante el recubrimiento; continuidad verificada en el conjunto |
| Pasos de aire | Rejillas y ventanas de ventiladores alineadas entre paneles | Aperturas posicionadas desde el mismo dato en todos los paneles |
Inspección
El plan de inspección empieza por una prueba de encaje en rack: el chasis se presenta en un rack de referencia antes de medir cualquier otra cosa, porque esa única prueba atrapa los errores que importan y más rápido que un informe dimensional. La planitud de las orejas, la anchura total en las orejas y la posición de los rieles se miden y registran después en la primera pieza.
Los asientos de junta EMC se comprueban como metal desnudo en lugar de medirse dimensionalmente: el modo de fallo es un recubrimiento sobre el asiento, y ninguna cota lo revela.
Lo que se traslada
- En piezas de rack, compruebe primero el encaje en rack; es la prueba de aceptación que el cliente aplica de verdad.
- Desacople las características estéticas y críticas del cuerpo principal cuando este sea grande y propenso al alabeo.
- Localice las características de acoplamiento en piezas aparte desde un dato punzonado común, no desde un borde.
- Enmascare a propósito los asientos EMC y verifíquelos como metal desnudo; un asiento recubierto parece correcto y no conduce.