
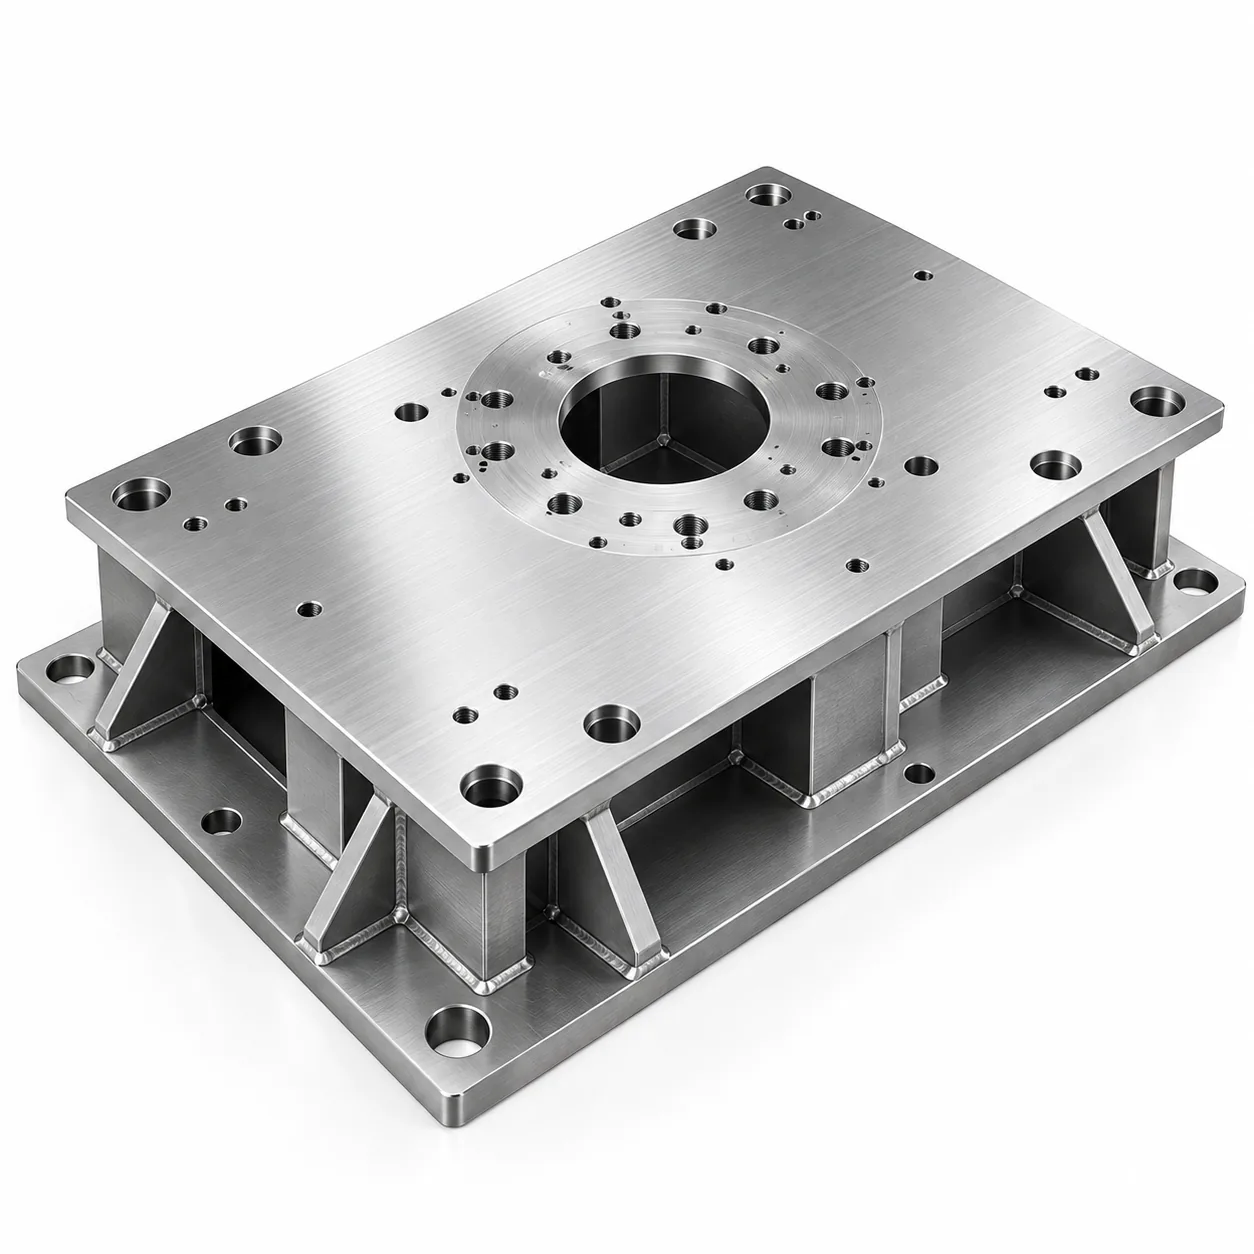
Das Bauteil
Eine Roboter-Podest-Montageplatte, etwa 1.200 × 800 mm, gefertigt aus 8 mm Grundplatte und 6 mm Versteifungsrippen in S355-Baustahl, mit gefräster Auflagefläche oben für den Roboterfuß. Die Wiederholgenauigkeit des Roboters hängt davon ab, dass diese Fläche plan ist und das Lochbild exakt positioniert ist.
Zwei Schnittstellen zählten: die gefräste Roboter-Auflagefläche und die Bodenschnittstelle, die nicht bearbeitet wird, weil die Platte vor Ort vergossen oder unterfuttert wird.
Warum Schweißen Ebenheit nicht lösen kann
6 mm Rippen auf eine 8 mm Platte zu schweißen bringt viel Wärme in eine steife Baugruppe. Das Schwind zieht die Platte in eine Schüssel, und je steifer die Rippenung, desto mehr konzentriert sich der Verzug in der Grundplatte, statt von der Struktur aufgenommen zu werden. Die Bodenebenheit lag hier um mehrere Millimeter, nicht Zehntel, außerhalb der Toleranz.
Richten nach dem Schweißen – Pressarbeit oder lokales Erwärmen – erzeugt Eigenspannungen, die sich später lösen, und diese Lösung verschiebt die Schnittstelle, nachdem der Roboter montiert ist. Das ist ein Fehlerbild, das beim Kunden und nicht bei der Prüfung erscheint – die schlimmste Art.
Die Routenänderung
Die akzeptierte Route war die dritte: Platte mit Bearbeitungsaufmaß auf der Schnittstelle schweißen, spannungsarm glühen, dann Oberseite und Lochbild in einer Aufspannung fräsen. Fräsen nach dem Glühen entfernt den Verzug und hinterlässt keinen eingeschlossenen Span, der sich später löst.
| Route | Erreichbare Ebenheit | Risiko |
|---|---|---|
| Schweißen und im Schweißzustand verwenden | Millimeter außer Plan | Roboter auf einer schüsselförmigen Fläche; Wiederholgenauigkeit verloren |
| Schweißen, richten, im gerichteten Zustand verwenden | Toleranz erreichbar | Eigenspannung löst sich im Betrieb, die Schnittstelle verschiebt sich |
| Mit Aufmaß schweißen, spannungsarm glühen, Schnittstelle fräsen | Enge Toleranz erreichbar und stabil | Fügt eine Fräsoperation und einen Wärmebehandlungsschritt hinzu |
| Schweißen und vor Ort unterfuttern | Hängt vom Monteur ab | Verlagert eine kritische Anforderung aus dem Werk |
Bezüge und die Vorrichtung
Die gefräste Schnittstelle wird der Bezug für alles Weitere, daher die Sequenz: fertigen, glühen, Schnittstelle und Lochbild in einer Aufspannung fräsen, dann die Bodenlöcher vom selben Bezug bohren. Die Bodenlöcher vor dem Fräsen zu bohren hätte sie von der verzogenen Platte abhängig gemacht.
Die Schweißvorrichtung musste die Baugruppe nur innerhalb des Bearbeitungsaufmaßes halten, nicht flach – eine deutlich billigere Vorrichtung. Das ist der praktische Nutzen, das Problem in die Zerspanung zu verlagern: Die Fertigungsstufe wird leichter, nicht schwerer.
Prüfung
Ebenheit der gefrästen Schnittstelle und Position des Lochbildes wurden nach der Bearbeitung gemessen und am Erstmuster dokumentiert, zusammen mit dem Bezugsverweis. Die Positionen der Bodenbefestigungslöcher wurden vom selben Bezug verifiziert, damit die Beziehung zwischen den beiden Schnittstellen gezeigt und nicht angenommen ist.
Ein Erstmusterbericht wird für die erste Platte und nach jeder Änderung der Schweißfolge, der Wärmebehandlung oder der Fräsaufspannung ausgestellt, weil alle drei das Ergebnis beeinflussen.
Was übertragbar ist
- Wenn ein geschweißtes Teil eine flache oder präzise Schnittstelle braucht, fräsen Sie sie nach dem Schweißen, statt sie flach zu schweißen.
- Spannungsarmes Glühen entfernt den eingeschlossenen Span, der das Teil sonst im Betrieb verschieben würde.
- Machen Sie die gefräste Fläche zum Bezug und bohren Sie alles Weitere davon.
- Eine Vorrichtung, die nur das Bearbeitungsaufmaß bewahren muss, ist weit billiger als eine, die finale Ebenheit halten muss.