
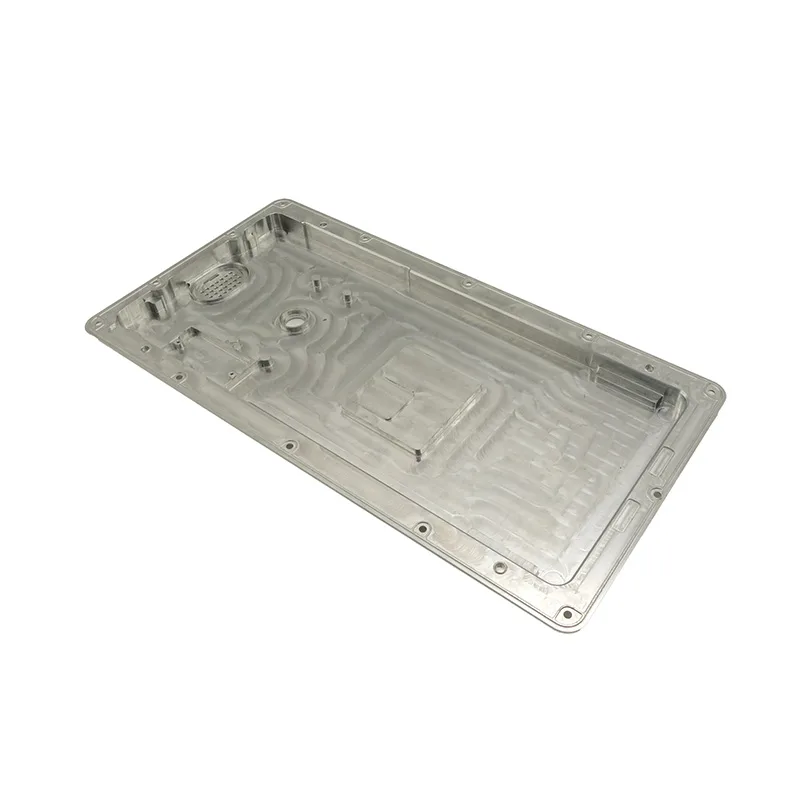
Das Bauteil
Werkstoff: 5052-Aluminium, 1,5 mm, für den Chassiskörper, mit Aluminiumfront- und -rückwand. Ein Tischgerätegehäuse, rund 400 × 350 × 150 mm, mit Innenaufnahme für Leistungsplatine, Steuerplatine und Sensormodul sowie Displayausschnitt in der Front.
Die Anforderungen, die die Konstruktion prägten: EMV-Schirmkontinuität über jede Fuge, Wärmekontakt zwischen einem Leistungswandler und der Chassiswand und abwischbare Außenflächen für den Laborbetrieb.
Schirmkontinuität ohne Werkzeug
EMV-Schirmung lebt von einem durchgehenden leitfähigen Pfad über jede Fuge. Beim Werkzeuggehäuse liefern das ein geformter Dichtungskanal oder Federfinger. In Kleinmenge, ohne Werkzeug, ist der praktische Weg: blanke Metallkontaktflächen in die umgeformten Wände einplanen und den Schraubenabstand dafür nutzen, dass sie geschlossen bleiben.
Die Wand-zu-Wand-Flansche blieben deshalb unmaskiert und unlackiert, und der Schraubenabstand wurde so gesetzt, dass die Flansche zwischen den Schrauben Kontakt halten, nicht nur an ihnen. Dasselbe Prinzip wie die Dichtungspressung: Kontakt entsteht nur dort, wo die Teile zusammengehalten werden.
Wärmekontakt und Reinigung
Der Halter, der das heiße Bauteil trägt, wurde als flaches Pad geformt, das gegen die Chassiswand schraubt. Ebenheit zählte mehr als Dicke: ein gewölbtes Pad berührt an zwei Punkten und isoliert überall sonst. 1,5 mm mit kontrolliert flachem Pad war billiger als dickeres Material, das die Lücke trotzdem lässt.
| Anforderung | Lösung |
|---|---|
| EMV-Schirmkontinuität | Blanke Flansche an jeder Fuge, Schraubenabstand hält den Kontakt |
| Wärmekontakt zur Chassiswand | Bauteilhalter flach an der Wand geformt, Ebenheit am Erstmuster kontrolliert |
| Abwischbare Außenflächen | Umgeformte Flächen ohne Kanten; eloxiert statt lackiert, wo ein Finish nötig war |
| Steifigkeit des Displayausschnitts | Umgeformter Falz um die Öffnung statt flacher Ausschnitt |
| Servicezugang | Abnehmbarer Deckel und Rückwand, beide mit Dichtflächen für die Schirmung |
Prüfung
Geprüft wurden die Ebenheit des Wärmepads, die Kontinuität am montierten Chassis und die Maße des Displayausschnitts. Die Kontinuität wurde am montierten Gerät gemessen, nicht an einzelnen Wänden — die Eigenschaft existiert erst, wenn die Wände verschraubt sind.
Für das erste Gerät gab es einen Erstmuster-Maßbericht, dazu eine Kontinuitätsprüfung, protokolliert als Bestehen/Nichtbestehen statt als Maß. Das ist die ehrliche Form für eine elektrische Eigenschaft an einer mechanischen Baugruppe.
Was übertragbar ist
- EMV-Kontinuität ist ein Konstruktionsmerkmal: blanke Kontaktflächen und sinnvoller Schraubenabstand, keine Beschichtungsentscheidung am Ende.
- Wärmekontakt braucht Ebenheit, nicht Dicke. Ein flaches 1,5-mm-Pad schlägt ein gewölbtes 3-mm-Pad.
- Elektrische Eigenschaften am montierten Gerät messen, denn sie existieren nur in der Baugruppe.
- In Kleinmenge kann Geometrie das Werkzeug ersetzen, wenn die Konstruktion es zulässt.